 تخطي إلى المحتوى الرئيسي تخطي إلى التذييل


يحدّد اختيار الراتنج المناسب لغلاف المكنسة ما إذا كان المنتج سيصمد لسنوات من الاستخدام أم سيفشل خلال أول سقوط عرضي. يجب على فرق الهندسة الموازنة بين المتانة الميكانيكية والطلب المتزايد على التشطيبات الراقية والمواد المستدامة. يؤدي اختيار المواصفات الخاطئة إلى هياكل هشة أو تقشّر السطح، ما يزيد من مطالبات الضمان ومعدلات الهدر التصنيعي.
نفحص المقايضات الفنية بين ABS وPP وPC، ونقارن بيانات مثل قوة الشد لـ ABS البالغة 42–79 ميجاباسكال مقابل الحد الحراري لـ البولي كربونات البالغ 138°م. تغطي هذه المراجعة كيف يقلل اللون المُشابك أثناء الصبع من التكاليف التشغيلية، ولماذا تتطلب واجهات الاستخدام عالي التآكل وضع العلامات داخل القالب (IML) بسمك جدار أدنى 1.2 مم لضمان الاستقرار. كما نشرّح كيف تختصر راتنجات ما بعد الاستهلاك المستهلك (PCR) الانبعاثات الكربونية بنسبة 70% مع الحفاظ على مقاومة الصدمات اللازمة لتصميمات أغلفة متينة.
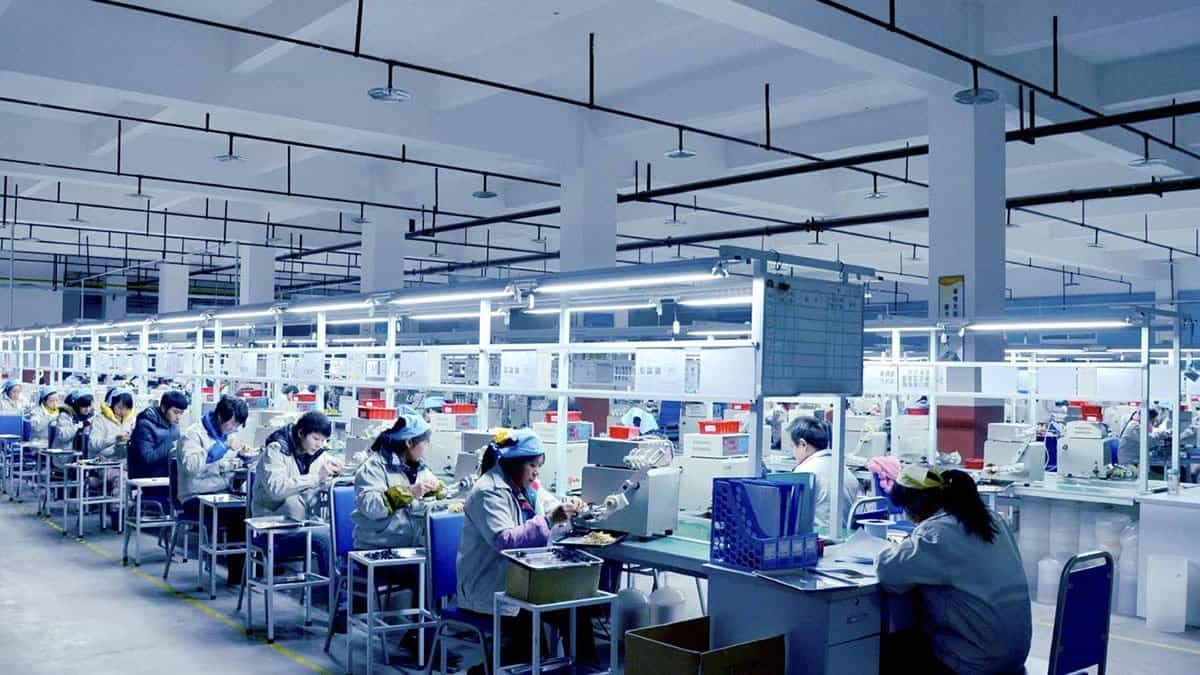
مصفوفة الراتنجات: ABS مقابل PP مقابل PC
يتركز اختيار الراتنجات للإكسسوارات السيارة في عام 2026 حول الموازنة بين المتانة والحدود الحرارية والتكلفة.Offers البولي كربونات أعلى مقاومة للصدمات ومقاومة للحرارة (132–138°م)، بينما يوفر ABS أفضل توازن بين الصلابة والمظهر السطحي. ويعمل البولي بروبلين (PP) كخيار خفيف الوزن ومقاوم كيميائيًا للمكونات الحساسة من حيث التكلفة.
| راتنج حراري بلاستيكي | قوة الشد (ميجا باسكال) | تشوه الحرارة (HDT) |
|---|---|---|
| أكريلونيتريل بيوتادين ستايرين (ABS) | 42–79 ميجاباسكال | ~97–102°م |
| بولي بروبلين (PP) | 31–54 ميجا باسكال | ~60–72 درجة مئوية |
| بولي كربونات (PC) | 55–72 ميجا باسكال | ~132–138 درجة مئوية |
معايير القوة الميكانيكية والكثافة
تكشف معايير مقاومة الشد أن مادة البوليكربونات والـ ABS تتفوقان على البولي بروبيلين في أدوار تحمل الأحمال الهيكلية. حيث تضع البيانات الهندسية وفقاً لاختبار ASTM D638 قيمة مقاومة الشد للبوليكربونات بين 55–72 ميجا باسكال والـ ABS بين 42–79 ميجا باسكال، بينما تحافظ PP عادةً على نطاق أقل يتراوح بين 31–54 ميجا باسكال. كما تفصل اختلافات الكثافة بين هذه المواد؛ فتعتبر PP الأخف وزناً بنسبة 0.90–0.91 غرام/سم³، مما يوفر ميزة وزنية للمكونات غير الهيكلية. بينما يعتبر البولي كربونات الأكثر كثافة بحوالي 1.20 غرام/سم³، مما يساهم في هيمنته الفيزيائية ووزنه المتين.
تعريف المرونة والصلابة كيف تتعامل هذه الراتنجات مع الإجهاد الميكانيكي. يظهر البوليكربونات أعلى استطالة عند الكسر، تصل إلى حد %، مما يوفر مقاومة حرجة للسقوط للأجهزة الإلكترونية المحمولة والأغلفة الخارجية للسيارات المتينة. وتُشير بيانات معامل يونغ إلى أن البوليكربونات والـ ABS يحافظان على صلابة أعلى، بمتوسط يتراوح بين 2.15 و2.37 جيجا باسكال. تبقى PP أكثر مرونة مع معامل يتراوح بين 1.2–1.8 جيجا باسكال، مما يجعلها مناسبة للمفاصل الحية بدلاً من الهياكل الهيكلية الصلبة.
عوامل الاستقرار الحراري والمقاومة الكيميائية
تحدد درجة حرارة تشوه الحرارة (HDT) الحدود البيئية لهذه اللدائن الحرارية. يحافظ البوليكربونات على سلامة هيكله حتى 138 درجة مئوية، مما يجعله الخيار المفضل للبيئات عالية الحرارة بالقرب من المحركات أو تحت أشعة الشمس المباشرة. تبلغ PP حدودها الحرارية بين 60 درجة مئوية و72 درجة مئوية وفقاً لمعايير ASTM D648. ومن حيث الاستقرار البعدي، يُظهر كل من ABS والبوليكربونات معدلات انكماش أقل من PP شبه البلوري. هذا يتيح للمصنعين تحقيق تسامحات أكثر دقة أثناء التشكيل عالي الدقة لتصاميم المكونات لعام 2026.
غالباً ما تحدد المقاومة الكيميائية وتكاليف الشراء اختيار الراتنج النهائي. توفر PP حماية فائقة ضد الرطوبة والمنظفات، بينما يظل البوليكربونات حساساً للتشقق بالإجهاد في البيئات الكيميائية العدوانية. يوضع البولي بروبيلين والـ ABS ضمن الخيارات الأكثر اقتصاداً من حيث التسعير. عادةً ما يتكلف راتنج البولي كربونات الجديد 50% أكثر من درجات الـ ABS القياسية، مما يدفع العلامات التجارية إلى موازنة ضرورة تحمل الصدمات العالية مقابل ميزانيات الإنتاج. وغالباً ما serves ABS كحل وسط، حيث يوفر تشطيباً سطحياً عالياً يدعم التلميع والنفش من أجل جماليات جاهزة للعرض.
المتانة: اختبارات الصدم (إيزود)
يقيس اختبار "إيزود" للصدمات امتصاص الطاقة للمواد البلاستيكية تحت معدلات إجهاد عالية باستخدام لكمة بندولية. ومن خلال استخدام معايير مثل ASTM D256 وISO 180، يحدد المهندسون مقاومة السقوط والسلامة الهيكلية للأغلفة لـ portable fridges والغلاف الإلكتروني.
بروتوكولات الاختبار الموحدة وامتصاص الطاقة
يتبع المهندسون معيار ASTM D256 لتقييم مقاومة الطاقة المتشظية في المكونات البلاستيكية. يتطلب هذا البروتوكول توجيه عمودي للعينة حيث تضرب Pendulum شعاعاً معلقاً. البيانات الناتجة، المقاسة بوحدة J/m أو ft·lbf/in، تكمم قدرة المادة على مقاومة الفشل الميكانيكي المفاجئ عند معدلات إجهاد عالية. يوفر هذا القياس خطاً أساسياً لمقارنة متانة درجات البلاستيك المختلفة المستخدمة في البيئات القاسية.
يوفر ISO 180 توافقاً عالمياً لتقييم متانة الصدمات عبر مختلف المقاطع العرضية. يعد الفنيون العينات بأبعاد 64 × 12.7 × 3.2 مم، مع شقوق دقيقة تكشف عن حساسية المادة لتركيز الإجهاد. ولضمان اتساق البيانات، تحافظ المختبرات على بيئات الاختبار عند 23°C ورطوبة نسبية 50%، وذلك التزاماً بمعايير ASTM D618. ويمنع هذا الجو المتحكم فيه تقلبات الرطوبة أو درجة الحرارة من تشويه نتائج المتانة.
معايير الأداء لاختيار الراتنجات
يعتمد اختيار المواد لهياكل المنتجات بشكل كبير على معايير الصدمات المعتمدة. يحدد المصممون الراتنجات منخفضة التحمل باستخدام طريقة ASTM D256 Method C، التي تنبه إلى المواد ذات المقاومة الأقل من 27 J/m (0.5 ft·lbf/in.). غالباً ما تفتقر هذه الراتنجات الهشة إلى المتانة المطلوبة للإكسسوارات السيارات أو الإلكترونيات شديدة التحمل. ومن خلال تصفية المواد عبر هذه العتبات، يقلل المهندسون من مخاطر الأعطال الميدانية أثناء شحن المنتج أو استخدامه من قبل المستهلكين.
يتيح مقارنة العينات المثقبة مع نتائج العينات غير المثقبة من خلال ASTM D4812 للفرق التنبؤ بكيفية تأثير الزوايا الحادة أو حواف التصميم على السلامة الهيكلية. وتدعم قيم Izod العالية مباشرة متانة المنتجات الإلكترونية على الرفوف أثناء السقوط العرضي. ومن خلال تحليل أنماط الفشل في مصفوفات راتنجات ABS وPC وPP، يحسن المصنعون التوازن بين تكاليف الإنتاج ومتانة الخصائص الميكانيكية، مما يضمن حماية الغلاف للدارة الداخلية بفعالية.

التشطيب 1: اللون المُشابك أثناء الصبع (وفير التكلفة)
يستخدم اللون المُلَقَط داخل القالب راتنجات ملونة مسبقاً أثناء قولبة الحقن لتصنيع أجزاء ذات لون موحد ومدمج في جميع أنحاء المادة. وتزيل هذه العملية الحاجة إلى الطلاء أو الطلي، مما يخفض تكاليف الإنتاج ومعدلات الخردة بشكل كبير، مع ضمان بقاء التشطيب مقاوماً للخدوش والبلى البيئي.
أنظمة الراتنجات المتكاملة وطرق الإنتاج
يختار المصنعون أنواعاً محددة من البلاستيك الهندسي مثل البولي كربونات (PC) ومزائج PC/ABS وأوليفين البولي إيثيلين الحرارية (TPO) لإنتاج أغطية عالية التحمل. وتتيح هذه المواد دمج أصباغ الألوان مباشرة في مصفوفة الراتنج قبل بدء عملية القولبة. ويضمن هذه الطريقة أن يخترق اللون الجزء بأكمله، بحيث إذا تعرض السطح لخدش عميق، تظهر المادة تحته نفس الدرجات اللونية، مما يحافظ على النزاهة الجمالية للمكون.
يعتمد الإنتاج على طريقتين رئيسيتين لتحقيق تجانس اللون. فتوفر الحبيبات المسبقة الخلط المركبة أعلى مستوى من الاتساق لل生产ات واسعة النطاق، بينما يقدم الخلط الجاف للمساحيق بنسبة حجم 2% حلاً مرناً للتطبيقات الهندسية القياسية. ومن خلال نقل عملية التلوين إلى مرحلة القولبة، تزيل الشركات خطوات الطلاء الثانوية. وهذا التغيير يلغي انبعاثات المركبات العضوية المتطايرة (VOCs) من دورة الإنتاج، ويقلل من البصمة الطاقية الإجمالية، ويبسط إعادة تدوير Parts الخردة نظراً لعدم الحاجة لإزالة الطلاء.
معايير معايرة الألوان واختبار الأداء
يتضمن المطابقة الدقيقة للألوان أنظمة قابلة للقياس الكمي مثل CIE L*a*b وRAL ونظام مطابقة Pantone (PMS). وتوفر هذه الأطر طريقة مستقلة عن الجهاز لقياس السطوع وتوازن الأحمر-الأخضر والانزياحات الأزرق-الأصفر. واستخدام هذه المعايير يسمح مراقبة الجودة للفرق بالحفاظ على تسامحات ضيقة عبر دفعات إنتاج مختلفة ومواقع التصنيع، مما يضمن أن كل جزء مُقولب يلبي المتطلبات البصرية الدقيقة للتصميم.
يشمل ضمان الجودة أيضاً الامتثال لمواصفات SPI الجمالية وتطبيق نسيج Mold-Tech. توفر هذه陈ع من الملمس تشطيبات لمسية محددة يمكن أن تساعد في إخفاء آثار البصمات أو عيوب القولبة البسيطة مع تعزيز عمق اللون. وللتحقق من متانة التشطيب، تخضع المواد لاختبارات تعريض SAE المعجلة للعوامل الجوية. وتقوم هذه التقييمات بمحاكاة التعرض طويل الأمد للأشعة فوق البنفسجية والظروف البيئية القاسية، مؤكدة أن اللون المُلَقَط داخل القالب لن يتلاشى أو يتدهور طوال عمر المنتج.
توسيع نطاق علامتك التجارية مع حلول المكنسة الكهربائية المنزلية عالية الأداء

التشطيب 2: الطلاء بالرش ووضع العلامات داخل القالب (فائق الجودة)
تتضمن عملية التشطيب المتقنة إما الطلاء بالرش بعد التشكيل للحصول على لمعان عميق، أو استخدام تقنية الوسم داخل القالب (IML) للرسومات المتكاملة. وب عام 2026، أصبحت IML الخيار المفضل لواجهات الاستخدام الشاق لأنها تدمج فيلم واقي من البولي إيثيلين تيريفثالات (PET) مباشرةً داخل الراتنج، مما يوفر مقاومة فائقة للكحول ومتانة ميكانيكية أعلى مقارنة بالطلاءات التقليدية.
| المقاييس الفنية | الطلاء بالرش | الوسم داخل القالب (IML) |
|---|---|---|
| مردودية التصنيع | ~85% (حساس للكحول) | عالي (فيلم مدمج) |
| هيكل السطح | طلاء سائل ما بعد القالب | جلد فيلم PET مصهور |
| مقاومة المواد الكيميائية | عرضه للتقشير/المذيبات | مقاومة عالية للكحول |
التشكيل داخل القالب (IML) مقابل الطلاء بالرش لمقاومة السطح
غالباً ما تتراوح نتائج الطلاء بالرش حول ~85% في البيئات التي تتطلب تلامساً متكرراً مع الكحول. يحدث هذا لأن طبقات الطلاء التقليدية تظل عرضة للتقشير عند تعرضها لمواد التنظيف. يحل التشكيل داخل القالب (IML) هذه المشكلة من خلال استخدام فيلم PET أحادي الطبقة بطلاء مقاوم للكحول مدمج. يمنع هذا الفيلم تقشر الحبر أثناء دورات التنظيف ويضمن بقاء الرسومات سليمة طوال عمر المكون.
يختار المهندسون التشكيل داخل القالب (IML) للرسومات متعددة الألوان وميزات بأسلوب “العدسة” حيث يفتقر الطبع الناعم أو الطلاء بالرش التقليديين إلى الدقة اللازمة. يخلق هيكل الفيلم المصهور رابطة دائمة بين الطبقة الزخرفية والركيزة من ABS أو PC. يمنع هذا الدمج تآكل السطح، مما يجعله مثالياً لواجهات السيارات عالية اللمس المعرضة للاحتكاك الميكانيكي المستمر.
مواصفات الهندسية لدمج التشكيل داخل القالب (IML)
يعتمد دمج التشكيل داخل القالب (IML) بنجاح على الالتزام الصارم بالقيود الهندسية. تستخدم الأفلام الزخرفية القياسية ركائز من PET بأسمك محددة تبلغ 0.10 مم، و0.125 مم، و0.175 مم. لدعم هيكل الفيلم هذا ومنع تشوه القطعة أثناء عملية الحقن، يجب أن تصل سماكة الجدار البلاستيكي إلى حد أدنى يبلغ 1.2 مم. للأجزاء الأصغر حجماً تحت 20 مم، قد يقلل المصممون هذا إلى 1.1 مم، لكن الأسطح الأكبر تتطلب 1.2 مم كاملة للاستقرار.
يلعب تصميم العدة دوراً حاسماً في الحفاظ على سلامة الفيلم. يجب على المصممين تطبيق زاوية سحب بحد أدنى 3° على ميزات عدسة التشكيل داخل القالب (IML) للسماح بالفك النظيف دون خدش حواف الفيلم. علاوة على ذلك، يجب أن تتجاوز أنصاف أقطار الحواف R0.2 مم على الحواف العلوية وR0.3 مم على الزوايا. تمنع هذه الأنصاف تجعد الفيلم وتحمي الحبر من التشققات الناتجة عن الإجهاد. غالباً ما يتم التحقق من الموثوقية من خلال اختبار تآكل الرمال، حيث يمر 2 لتر من الرمل فوق القطعة بزاوية 45° لمحاكاة التآكل البيئي طويل المدى.
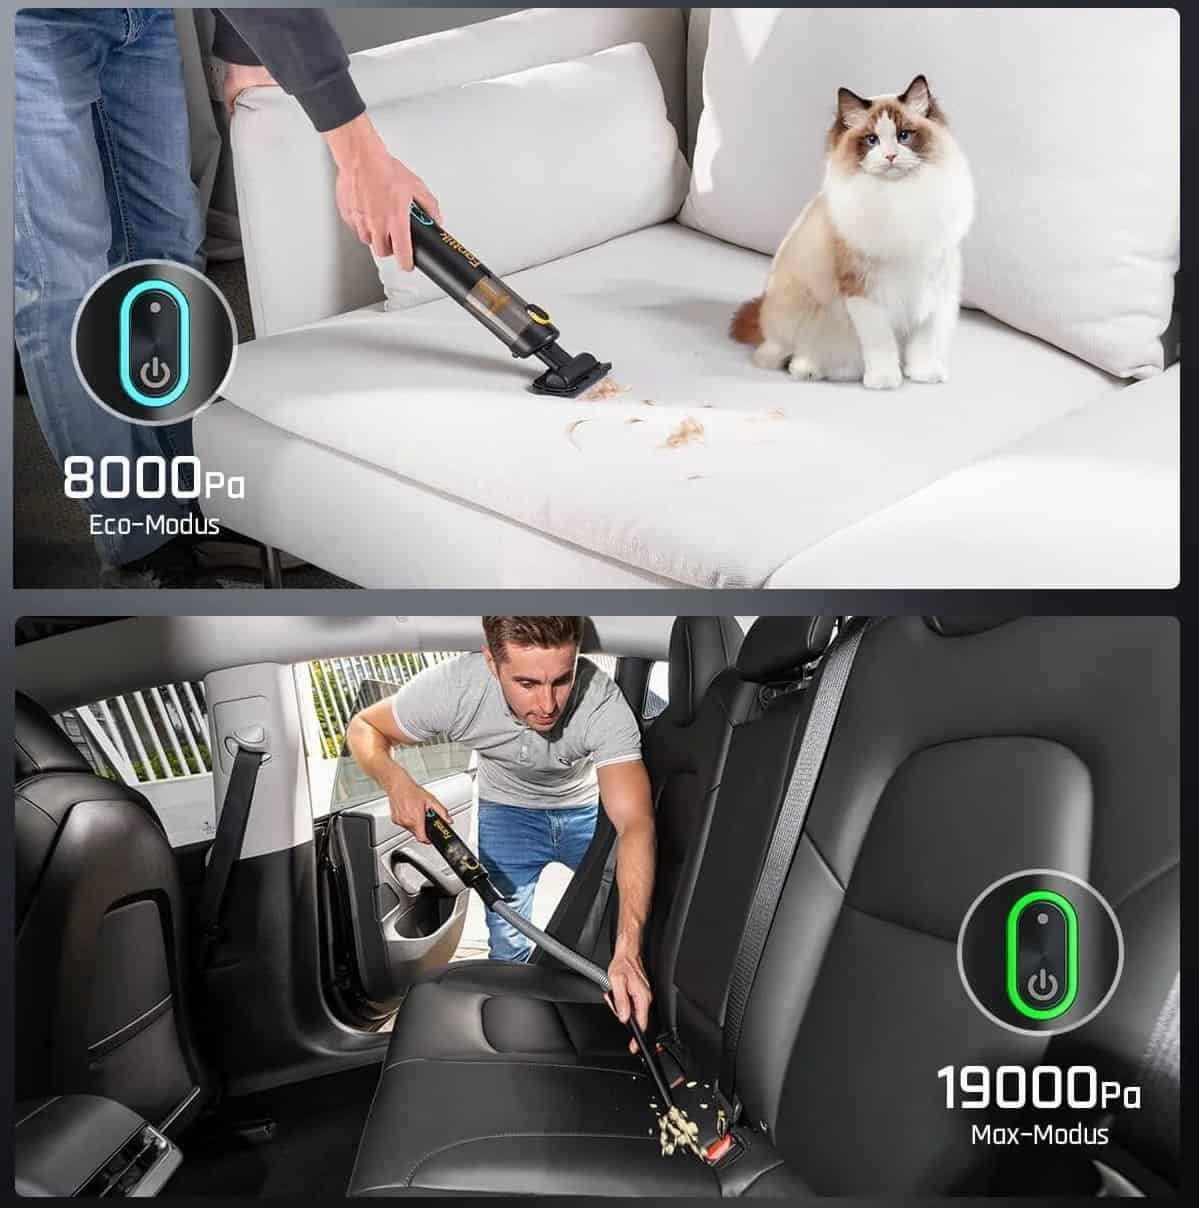
الخيارات المستدامة: PCR
تقلل الراتنجات المعاد تدويرها post-consumer resin (PCR)، بما في ذلك البولي كربونات والبوليثيلين، من انبعاثات غازات الدفيئة بنسبة تصل إلى 70% واستهلاك الطاقة بنسبة 79% مقارنة باللدائن الخام. بنهاية عام 2026، تحقق هذه المواد معايير السلامة الحرجة مثل تصنيفات مقاومة الاشتعال V-0، مما يجعلها مناسبة للتطبيقات عالية الأداء في شواحن السيارات الكهربائية ومكونات ثلاجات السيارات.
اختيار راتنجات PCR والحد من انبعاثات الكربون
تقلل راتنجات PolyCycle PCR من انبعاثات غازات الدفيئة بنسبة تصل إلى 70% مع ضمان سلامة ملامسة الطعام من خلال الامتثال لمعايير إدارة الغذاء والدواء الأمريكية (FDA). يوفر هذا المادة ميزة بيئية كبيرة مقارنة بالراتنجات المشتقة من الوقود الأحفوري، حيث يتطلب إنتاجه طاقة أقل بنسبة 79% على الأقل. يمكن للمصنعين الذين يستهدفون أهداف الاقتصاد الدائري لعام 2026 دمج هذه الراتنجات دون المساس بالمعايير البصرية للمنتج النهائي.
يدعم Makrolon PCR (بوليكربونات PCR) الاستدامة من خلال توفير بصمة كربونية أقل بمقدار 70% من النسخ التقليدية. تتيح مستويات البيضاء العالية والخيارات المشبعة للألوان لهذه المواد المعاد تدويرها مطابقة جماليات البلاستيك الأصلي في التطبيقات الصارمة مثل أغلفة المكانس المحمولة الهياكل ومكونات مضخات المياه، مما يساعد العلامات التجارية على الوفاء باللوائح الخاصة بالمسؤولية الموسعة للمنتج (EPR).
معايير المتانة والأثر التعقيبي
تدمج راتنجات LNP Elcrin المطابقة (Copolymer) ما يصل إلى 75% من المحتوى المعاد تدويره مع الحفاظ على مقاومة الصدمات الضرورية لتطبيقات السيارات والتنقل. تلبي هذه الراتنجات تصنيف الاحتراق V-0 UL 94، مما يوفر السلامة من الحرائق اللازم لشواحن السيارات الكهربائية (EV) والأغلفة الإلكترونية الأخرى. ومن خلال استخدام مثبطات لهب خالية من الهالوجين، يضمن المصنعون السلامة دون إدخال مواد كيميائية ضارة.
يظل الأثر التعقيبي الموثوق شرطاً أساسياً للبلاستيك المعاد تدويره عالي الجودة الصناعي. وتؤكد شهادات GRS (المعيار العالمي المعاد تدويره) وISCC PLUS معالجة مصادر PCR، مثل زجاجات المياه وإضاءة السيارات، بشكل صحيح. ويعزز الخلط لهذه المواد مع البولي كربونات الأصلي المتانة الهيكلية للهياكل الخارجية المقاومة للصدمات، مما يضمن قدرة أغطية الكمبيوتر المحمول ومكونات الثلاجات المحمولة على تحمل الاستخدام اليومي المكثف.
خاتمة
يتطلب اختيار الراتنج موازنة بين مقاومة الصدمات والاستقرار الحراري وتكاليف الإنتاج. وتُعد ABS المعيار الموثوق للهياكل الخارجية حيث يهم اللمعان السطحي والصلابة في المقام الأول. بينما يوفر البولي بروبيلين (PP) بديلاً أخف وزناً ومقاوماً للمواد الكيميائية للمكونات الداخلية، ويتحمل البولي كربونات الإجهاد الميكانيكي للبيئات الوعرة أو ذات درجات الحرارة العالية.
تحدد القرارات الجمالية وأهداف الاستدامة استراتيجية الإنتاج النهائية. فتوفر الألوان المضمنة في العفن (Molded-in colors) طلاءً متيناً وفعالاً من حيث التكلفة للأجهزة المنزلية الضخمة، في حين تحمي تقنية IML الرسومات على الواجهات الفاخرة. ويتيح التحول إلى راتنجات PCR للعلامات التجارية خفض بصمتها الكربونية مع الحفاظ على المعايير الميكانيكية المطلوبة للمنتجات مكنسة كهربائية components.
الأسئلة المتداولة
أي مادة بلاستيكية هي الأنسب لغرفة شفط الغبار؟
يظل ABS الحقن-مصبوب (Injection-molded ABS) هو الخيار الأساسي لعام 2026 لأنه يجمع بين مقاومة عالية للصدمات ولمعان سطري ممتاز. وبينما يستخدم المصنعون PP للمكونات الهيكلية الداخلية لتقليل الوزن، تمنع ABS أن تصبح الغلاف الخارجي هشاً أو متشقّقة أثناء السقوط العرضي.
كيف يقارن اللون المضمن في العفن (Molded-in color) بالطلاء بالرش من حيث تكلفة الإنتاج؟
يكون اللون المضمن في العفن أكثر اقتصادية لأنه يدمج الطلاء مباشرة في عملية القولبة بالحقن. أما الطلاء بالرش فيحتاج إلى عمالة إضافية ومعدات للتجفيف، لذا عادة ما تلتزم العلامات التجارية باستخدام الطلاء للزخارف الفاخرة أو التشطيبات المعدنية لإدارة التكاليف الإضافية.
لماذا يُفضل مادة ABS عموماً على PP للمكونات الخارجية للجسم؟
يوفر ABS متانة أعلى ضد الصدمات واستقراراً أبعاديًا أفضل من البولي بروبيلين (PP). يتحمل PP الحرارة بشكل جيد لكنه غالباً ما يصبح هشاّ في البيئات الباردة، بينما يحافظ ABS على سلامته الهيكلية ويقاوم الخدوش طوال عمر الجهاز.
هل يمكن أن تلبي البلاستيك المعاد تدويره معايير الجودة المطلوبة في تصنيع المكنسات الكهربائية؟
يلبي الآن الـ ABS المعاد تدويره (rABS) متطلبات الأداء اللازمة لهياكل المكنسات الكهربائية. ومن خلال استخدام حبيبات حقن معيارية مشتقة من النفايات الإلكترونية المستهلكة، يحافظ مصنعو المكنسات على تشطيبات عالية الجودة ومتانة ميكانيكية قوية، مع تقليل الأثر البيئي لدورات الإنتاج الجديدة في عام 2026.
تحسين محركات البحث
العنوان: تصميم هيكل المكنسة الكهربائية: المواد (ABS/PP) والتشطيبات الجمالية
الوصف: تحدد راتنجات هياكل المكنسات مثل ABS وPP وPC متانة المنتج. قارن البيانات الميكانيكية، والتشطيبات، وخيارات PCR لتصاميم عام 2026.
الرابط: vacuum-housing-resin-selection
الكلمات المفتاحية: راتنجات هياكل المكنسات الكهربائية
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية