 Passer au contenu principal Passer au pied de page


Un filtre 99,991 % TP3T offre peu de protection si le boîtier environnant laisse s’échapper l’air par des fuites de contournement ou des interstices au niveau des joints. Cette théorie du “ Seau qui Fuit ” met en lumière pourquoi l’intégrité du système prime sur la seule étiquette du filtre. Réaliser un système véritablement étanche exige d’éliminer les chemins microscopiques qui permettent à l’air non filtré de court-circuiter la matrice de filtration et d’atteindre l’utilisateur.
Cette analyse explore la précision de fabrication requise pour la conformité H13, incluant les techniques de moulage par injection de TPE qui utilisent des épaisseurs de paroi comprises entre 1,5 mm et 3,0 mm. Nous examinons la physique du contournement de l’air où des écarts aussi faibles que 0,1 mm annulent les performances des médias haut de gamme et analysons comment la visualisation du flux d’air prouve la fiabilité du système. Ces normes garantissent que les aspirateurs répondent aux exigences strictes de l’ISO 29463 tout en équilibrant les coûts opérationnels des matériaux d’étanchéité et des protocoles de maintenance.
La théorie du “ Seau qui Fuit ”
La théorie explique que l’efficacité d’un filtre ne compte que si le boîtier environnant est hermétique. Dans les normes de fabrication de 2026, même un filtre HEPA 99,991 % TP3T ne protège pas les utilisateurs si des fuites de contournement ou des interstices au niveau des joints permettent à l’air non filtré de s’échapper de l’unité, créant effectivement des ‘ trous dans le seau ’.’
Pénétration du système et chemins de contournement
Les points de fuite locaux et les chemins de contournement dominent la pénétration globale du système, submergeant souvent les performances des médias haut de gamme. Des normes comme l’IEST CC001 et le CETA CAG-003 définissent l’intégrité du système sur la base d’un boîtier étanche plutôt que sur la seule étiquette du filtre. Un petit écart au niveau du joint ou une déchirure du cadre agit comme un point de défaillance primaire, même avec un média HEPA Type K évalué à une efficacité de 99,9951 % TP3T. Ces défauts physiques permettent aux particules de contourner complètement la matrice de filtration, rendant l’efficacité nominale du média sans effet sur la qualité finale de l’air.
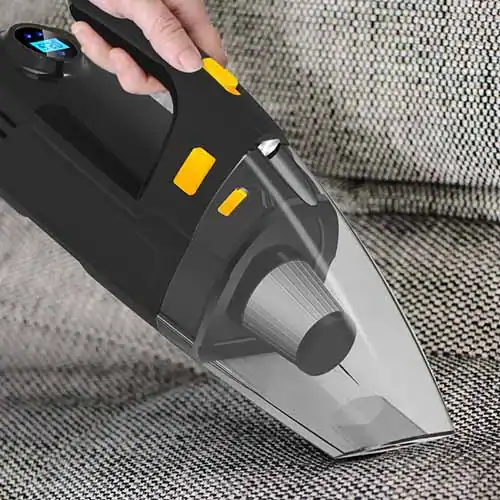
Quantification des limites de fuite et paramètres de test
Les ingénieurs utilisent un facteur de fuite (LF) pour déterminer si une unité respecte les seuils de sécurité. Par exemple, un filtre H14 avec un LF de 1,6 à une vitesse faciale de 120 fpm (0,6 m/s) résulte en une pénétration maximale de 0,0081 % TP3T, ce qui passe la limite standard de 0,01 % TP3T. Un LF de 5 entraîne une défaillance du système à cette même efficacité nominale. Les tests DOP et PAO basés sur la photométrie introduisent des aérosols contrôlés en amont à 138 kPa et 159 kPa pour identifier ces défauts. Les protocoles de validation exigent que les techniciens balayent la face du filtre à 50 mm/s tout en maintenant une distance de sonde de 25 mm afin de garantir que l’instrument capture pleinement les panaches de fuite.
Technologie d’étanchéité : Moulage par injection de TPE
Le moulage par injection de TPE fusionne des élastomères souples à des plastiques rigides tels que l’ABS ou le PC, créant un joint permanent et étanche. Dès 2026, les systèmes haute efficacité s’appuient sur ces joints intégrés pour maintenir l’intégrité structurelle et respecter les normes HEPA, utilisant des épaisseurs de paroi de 1,5 mm à 3,0 mm et des arrêts de moule de précision pour empêcher le contournement de l’air.
Fusion des matériaux et compatibilité des substrats
Une étanchéité efficace dans les systèmes certifiés HEPA repose sur l'adhésion moléculaire entre les grades GLS™ TPE et les substrats rigides tels que le PC/ABS, l'ABS et le Nylon (PA). Pour éviter la déformation des pièces et maintenir une géométrie d'étanchéité précise, l'épaisseur du substrat doit être au moins égale au double de celle du surmoulage TPE. Ce ratio structurel assure que le boîtier rigide fournit un support suffisant à l'élastomère pendant la phase d'injection haute pression.
Pour les substrats où la liaison chimique est difficile, comme le PP ou le HDPE, les concepteurs intègrent des verrouillages mécaniques et des contre-dépouilles pour fixer l'élastomère. Les environnements de production à haut volume dépassant 250 000 unités par an utilisent généralement le moulage multiposte (2K). Cette approche améliore la cohérence de l'étanchéité et la résistance de l'adhésion par rapport au moulage manuel par insert, tirant parti de températures de fusion plus élevées pour optimiser l'interface entre les matériaux.
Contraintes géométriques et précision des outillages
Obtenir un assemblage hermétique nécessite des épaisseurs de paroi TPE comprises entre 1,5 mm et 3,0 mm. Ces dimensions assurent la compression nécessaire pour que les joints d'étanchéité répondent aux normes HEPA. Les ingénieurs maintiennent des ratios longueur d'écoulement/épaisseur (L/T) entre 80:1 et 120:1 pour garantir un remplissage uniforme de la cavité. Respecter ces limites empêche la formation de zones sous-compactées qui pourraient créer des voies de contournement pour l'air non filtré.
La conception de l'outillage influence considérablement l'intégrité du bord d'étanchéité. L'intégration de rainures anti-flash d'une profondeur comprise entre 0,38 mm et 0,76 mm dans le substrat protège le périmètre du joint contre l'excès de matière. De plus, l'acier d'outillage doit pénétrer d'environ 0,076 mm dans le substrait au niveau des points d'arrêt. Cette précision crée une interface sans bavure et conforme qui maintient les tolérances strictes requises pour une haute efficacité Les systèmes à vide.

Tolérance : <0,1 mm d’écart
Des tolérances strictes inférieures à 0,1 mm empêchent l'air de contourner le média HEPA, qui cible des particules aussi petites que 0,1 micron. D'ici 2026, les protocoles de fabrication associent des dimensions de cadre précises à des joints élastomères compressés pour éliminer ces chemins de fuite, garantissant que le système respecte les normes d'étanchéité ISO 29463 et DOE-STD-3020-97.
Physique du contournement de l'air dans les systèmes HEPA
Un espace rigide non scellé de 0,1 mm est environ 300 à 1 000 fois plus grand que la taille de particule la plus pénétrante (MPPS) de 0,1 à 0,3 micron. Ces jeux mécaniques non compressés créent des chemins de contournement directs qui court-circuitent le média HEPA et annulent le rendement de 99,95%. L'air suit le chemin de moindre résistance, permettant aux jets de particules à haute vitesse de s'échapper par des vides microscopiques le long du bord du cadre. KelyLands applique un moulage par injection haute précision pour les boîtiers d'aspirateurs afin de maintenir des surfaces de contact homogènes pour les joints internes.
Normes de conformité pour la construction étanche
L'ISO 29463 et l'EN 1822-1:2019 exigent zéro fuite mesurable le long de la zone d'étanchéité entre le filtre et son boîtier. La norme DOE-STD-3020-97 impose une pénétration maximale d'aérosol de 0,03%, ce qui nécessite un jeu fonctionnel effectif de 0 mm après compression du joint. Bien que des tolérances de fabrication de ±0,8 mm existent sur les cadres en acier galvanisé, les ingénieurs associent ces composants à des joints de dureté Shore A spécifique pour combler les variations dimensionnelles. Les tests de numérisation et les tests aux aérosols PAO vérifient que les fuites locales restent inférieures aux niveaux de pénétration fractionnaire requis pour les classifications H13 ou H14.
Solutions OEM/ODM premium pour aspirateurs domestiques haute performance

Grades HEPA : Approvisionnement H13
H13 Les filtres HEPA représentent une filtration grade qui capture 99,951 TP3T de particules aussi fines que 0,3 micron. Certifiés selon les normes EN 1822 et ISO 29463, ces filtres intègrent des cadres spécialisés et des joints d’étanchéité pour préserver leur intégrité structurelle et éviter les fuites par contournement dans les environnements exigeants.
| Paramètres techniques | Condition/Cahier des charges | Standard/Métrique |
|---|---|---|
| Efficacité de filtration | ≥99,951 TP3T à 0,3 μm | EN 1822 / ISO 29463 |
| Matériaux du cadre | Alliage d’aluminium / Acier galvanisé | Bordure ≥ 3 mm ; norme IS 737 |
| Interface d’étanchéité | Mousse PU ou joint EPDM | Fuite par contournement <0,011 TP3T |
| Revêtement du média | Polyester enduit PTFE | Résistance à l’eau et aux huiles |
Définition de l’efficacité H13 et des normes EN 1822
Les filtres H13 capturent 99,951 TP3T des particules à la taille la plus pénétrante (MPPS) de 0,3 μm. Ce seuil spécifique équilibre la physique de l’impact pour les grosses particules et la diffusion pour les particules plus fines, assurant un nettoyage aérien complet. Les normes EN 1822 et ISO 29463 définissent l’efficacité locale à 99,751 TP3T et la pénétration à 0,251 TP3T, offrant ainsi un indice strict pour les fournisseurs industriels. Cette classification offre un niveau de protection supérieur aux grades H10‑H12 tout en maintenant une résistance au flux d’air inférieure à celle des filtres H14, ce qui le rend adapté à la filtration finale dans les secteurs sensibles.
Spécifications matérielles et vérification des performances
Les châssis sont constitués d'alliage d'aluminium ou d'acier galvanisé avec des rebords d'au moins 3 mm pour garantir la stabilité structurelle pendant le fonctionnement. Pour éviter les fuites de contournement sous dépression, les fabricants appliquent des joints d'étanchéité en mousse PU ou en caoutchouc EPDM. L'utilisation de médias en polyester enduit de PTFE améliore la résistance à l'eau et à l'huile, maintenant la résistance initiale à environ 200 Pa. La validation nécessite des tests rigoureux MPPS pour s'assurer que le filtre répond aux exigences de salle blanche ISO Classe 5, confirmant son adéquation pour l'électronique, les laboratoires pharmaceutiques et batterie au lithium production.
Test de la chambre à fumée
Les tests de chambre à fumée, techniquement appelés visualisation de l'écoulement de l'air, utilisent des aérosols non toxiques pour prouver que filtration par vide les systèmes maintiennent un flux unidirectionnel. En rendant les motifs d'écoulement de l'air visibles, les ingénieurs confirment la protection par ‘ premier air ’ et identifient les zones de turbulence ou les zones mortes que les capteurs quantitatifs pourraient ne pas détecter, garantissant ainsi la conformité aux normes ISO 14644-3 et à l'Annexe 1 GMP UE.
| Paramètre d'essai | Spécification cible | Norme de conformité |
|---|---|---|
| Dérivation du débit d'air | < 14° par rapport à la verticale | IEST-RP-CC006.3 |
| Efficacité du filtre | ≥ 99,995% (H14 / Type K) | EN 1822 / ISO 29463 |
| Vitesse de face | 120 pi/min (0,61 m/s) | Exigences ISO Classe 5 |
| Recertification | De 6 à 14 mois | Annexe 1 GMP UE / USP 797 |
Visualisation du débit d'air et protection par premier air
L'annexe 1 (2022) de la BPF de l'UE exige que les zones de grade A et ISO 5 démontrent un flux d'air unidirectionnel et une protection first air. Ce mandat garantit que l'air atteignant les points de contact critiques avec le produit reste non contaminé par les turbulences de l'environnement environnant. Les ingénieurs utilisent des études de fumée comme outil qualitatif pour confirmer que le balayage laminaire conçu élimine efficacement la zone de travail sans créer de points de stagnation.
Les évaluations visuelles identifient les zones mortes et le reflux. Ces anomalies aérodynamiques peuvent piéger les particules près des matériaux sensibles, compromettant l'intégrité mécanique du système HEPA. En observant la trajectoire de l'aérosol, les techniciens valident l'équilibre de pression positive et garantissent que le système maintient un rideau protecteur continu sur la zone de traitement.
Les protocoles de test distinguent différents types d'aérosols en fonction de l'objectif de validation spécifique. Les aérosols artificiels froids, souvent à base de glycol ou d'huile minérale, répondent aux besoins de visualisation courante car ils sont non toxiques et de taille submicronique. En revanche, les techniciens utilisent de la fumée chaude pour la détection de fuites à haute pénétration, car elle pénètre plus efficacement le média HEPA pour révéler les défaillances du caisson ou des joints.
Métriques techniques et normes de validation
Une visualisation réussie de l'écoulement de l'air dépend du respect de critères quantitatifs stricts avant même l'introduction de la fumée. La stabilité laminaire exige que l'écart de débit d'air reste inférieur à 14° par rapport à l'axe vertical. Tout inclinaison au-delà de ce seuil indique une turbulence qui pourrait introduire des contaminants depuis le sol de la salle blanche ou les mouvements des opérateurs dans la zone critique.
L'IEST-RP-CC006.3 définit les protocoles de grille de mesure utilisés lors de ces études. Les techniciens placent des thermo-anémomètres sur une grille de 305 mm par 305 mm, environ 305 mm sous la face du filtre HEPA. Cette cartographie standardisée capture les données de vélocité sur toute la surface du filtre, garantissant que l'écoulement de l'air est uniforme et capable de maintenir les limites de particules requises.
Les vitesses de visage cibles atteignent généralement 3,66 m/s (120 pi/min) pour soutenir les environnements ISO Classe 5. Ces vitesses maintiennent les compteurs de particules à 3 520 par mètre cube ou moins pour les particules de 0,5 µm et plus grandes. Le maintien de ces vitesses garantit que l'air circule suffisamment vite pour surmonter les panaches thermiques générés par les équipements, mais assez lentement pour éviter la création de tourbillons turbulents.
Les gestionnaires d'installations doivent respecter des intervalles de recertification obligatoires pour maintenir la conformité. Les environnements de conditionnement stérile régis par la pharmacopée USP exigent une certification tous les 6 mois. Les salles blanches industrielles généralistes classées ISO peuvent étendre cet intervalle jusqu'à 14 mois, à condition que les études d'intégrité du filtre HEPA et de visualisation de l'écoulement de l'air continuent de démontrer un état de contrôle stable.
Impact économique de l’étanchéité
Les systèmes d'étanchéité représentent un équilibre entre les coûts matériels initiaux et l'efficacité opérationnelle à long terme. Bien que les joints en urethane découpés au emporte-pièce offrent une alternative économique au silicone gel, les coûts s'accumulent à travers les protocoles de test obligatoires et les limites strictes de réparation. Les filtres atteignant 2 fois leur résistance initiale ou dépassant une zone de réparation de 3% nécessitent un remplacement complet pour maintenir la certification de la salle blanche.
Économie des matériaux de joint et limites de réparation
Le choix du bon matériau de joint détermine la dépense en capital initiale des systèmes de filtration HEPA. Les joints en urethane découpés au emporte-pièce et en mousse de caoutchouc à cellules fermées, en particulier ceux conformes aux normes ASTM D1056 2C3 ou 2C4, constituent une alternative abordable aux systèmes complexes à base de silicone liquide ou de gel. Ces matériaux offrent la résistance à l'huile et à l'ozone nécessaire pour empêcher la dégradation du joint dans des environnements exigeants tels que les installations de production automobile 2026. En optant pour ces caoutchoucs économiques, les installations réduisent les coûts matériels sans compromettre l'étanchéité à l'air requise pour l'intégrité de la salle blanche.
Les protocoles de maintenance influencent les coûts à long terme par le biais de plafonds stricts de réparation. Les normes limitent la zone de réparation totale admissible à 3% ou moins de la face du filtre afin de garantir que les performances restent dans les paramètres spécifiés. Les réparations individuelles ne peuvent pas dépasser 3,8 cm (1,5 pouce), ce qui empêche la turbulence de l'écoulement de l'air et assure la stabilité structurelle du joint. Le respect de ces tolérances serrées empêche la nécessité d'une mise au rebut prématurée des filtres et permet aux opérateurs de maximiser la durée de vie de chaque unité tout en maintenant la conformité aux réglementations de sécurité.
Normes de test et déclencheurs de remplacement opérationnel
Les dépenses en milieu de salle blanche découlent de mandats de test rigoureux et de déclencheurs de remplacement spécifiques. La conformité à l'EN 1822 et à l'ISO 14644-3 exige des tests d'aérosol PAO ou DOP réguliers pour vérifier que le filtre maintient au moins 99,95% d'efficacité au niveau du 0,3 micron. Les techniciens utilisent ces tests pour identifier les fuites dans le cadre ou le joint qui pourraient élever les comptes de particules au-dessus des limites ISO 5. La détection précoce de fuites au niveau du cadre ou du joint prévient la contamination du produit et des arrêts de production coûteux.
Les coûts opérationnels augmentent lorsque les filtres atteignent leurs seuils techniques de fin de vie. Un filtre doit être remplacé lorsque la vitesse de débit d'air chute en dessous de 0,35 m/s ou lorsque la résistance statique atteint 1,5 à 2 fois son niveau initial. La présence de trois points de fuite irréparables, ou d'une seule fuite dépassant 2 cm x 2 cm, impose un remplacement intégral du système. Bien que le choix de matériaux de cadre avancés, tels que l'aluminium ou les plastiques techniques, augmente l'investissement initial, ces matériaux offrent la solidité mécanique nécessaire pour résister à l'étanchéité sous haute pression. Cette durabilité réduit la fréquence des défaillances des joints et les arrêts d'urgence.

Conclusions finales
L'intégrité globale du système repose sur l'étanchéité physique entre le filtre et son boîtier. Même le média H13 de meilleure qualité ne protège pas la qualité de l'air si des chemins de contournement existent autour du joint ou du cadre. La fabrication moderne résout ce problème en utilisant le surmoulage TPE et une outillage de précision pour maintenir les écarts mécaniques en dessous de 0,1 mm. Cette approche garantit que tout l'air d'admission traverse la matrice de filtration comme prévu, plutôt que de s'échapper par des microfuites.
Le respect de protocoles de test stricts tels que l'ISO 29463 et l'EN 1822 valide ces conceptions étanches pendant la production. Bien que les joints à ingénierie de précision augmentent les coûts initiaux, ils empêchent la contamination environnementale qui entraîne l'échec des audits en salle blanche. Les installations qui privilégient l'intégrité du boîtier et les tests aérosol réguliers maintiennent un débit d'air stable et respectent les normes de sécurité pour la production d'électronique sensible ou pharmaceutique.
Questions fréquemment posées
Qu'est-ce qui définit un aspire-système scellé selon les normes 2026 ?
Un système scellé d'aspiration garantit que tout l'air d'admission passe à travers le filtre HEPA avant d'être évacué. Cette conception empêche l'air non filtré de s'infiltrer par les interstices du boîtier moteur ou du réservoir, respectant ainsi les normes de l'EPA pour le confinement des particules, vérifié par des tests sur machine entière tels que l'ASTM F2608 ou l'EN 1822.
Comment les ingénieurs testent-ils les aspirateurs pour les fuites d'air ?
Les fabricants utilisent la certification de filtration sur machine entière pour confirmer que 10³ lucht est évacuée à travers le filtre. Les protocoles de test impliquent une analyse en chambre à fumée et des ratings d'efficacité — Or, Argent ou Bronze — qui mesurent l'efficacité avec laquelle l'unité s'étanche contre l'air de contournement.
Quelles sont les exigences de fabrication pour la filtration HEPA H13 ?
Les filtres HEPA H13 doivent capturer 99,9 % des particules de 0,3 micron pour se conformer à la norme EN 1822. La production nécessite des composants haute précision, y compris des joints en caoutchouc, un média de filtre antistatique et des couvercles de réservoir étanches pour empêcher les particules de contourner les étapes de filtration.
Quels facteurs influencent le coût d'un aspirateur à système scellé ?
Les coûts dépendent du niveau de certification et de la qualité de construction, tels que les modèles certifiés ATEX conformes à l'EN 17348:2022. Bien que les unités portables standard soient plus abordables, les systèmes de qualité industrielle avec filtration H13 et joints surmoulés TPE impliquent des coûts de production plus élevés en raison des exigences de tolérance plus serrées et des tests de sécurité rigoureux.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية