 Passer au contenu principal Passer au pied de page


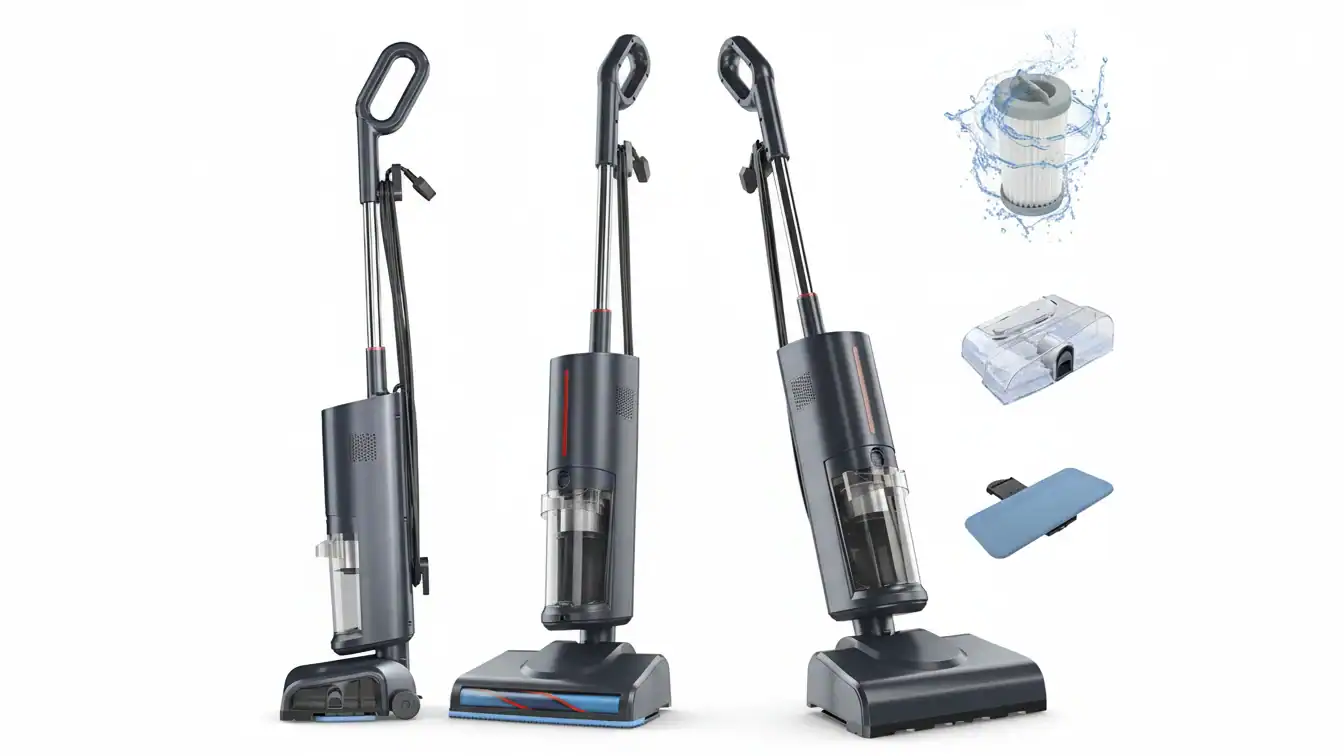
Les acheteurs B2B sont souvent confrontés à des risques importants lorsqu'ils passent d'un prototype d'aspirateur à la production de masse. Des finitions de surface incohérentes ou des composants internes ne répondant pas aux normes de sécurité peuvent entraîner des retards coûteux et nuire à la marque. La mise en place d'un processus d'inspection rigoureux garantit que chaque échantillon correspond aux spécifications techniques d'origine avant de passer une commande complète.
Ce guide présente les étapes clés pour évaluer les échantillons, allant de l'évaluation esthétique aux tests de contrainte fonctionnels. Nous couvrons des mesures précises telles que le maintien d'une limite Delta E de 2,00 pour la précision des couleurs et la vérification de la pression d'aspiration entre 13 000 Pa et 20 000 Pa. Les sections suivantes détaillent également les exigences de démontage pour le câblage en cuivre de calibre 12 AWG et la mise en œuvre d'échantillons de référence pour étalonner le contrôle qualité à long terme.
Inspection esthétique
L'inspection esthétique classe les surfaces en trois catégories (A, B et C) en fonction de leur visibilité. Nous évaluons les échantillons sous une lumière de 80 à 120 bougies-pied, en vérifiant les rayures inférieures à 0,005 pouce et les écarts de couleur dans une limite Delta E de 2,00 pour garantir la conformité avec l'échantillon de référence.
Classifications des surfaces et normes de visualisation
Les inspecteurs divisent les composants en zones de classe A, classe B et classe C pour établir des niveaux de rigueur en fonction de la visibilité dans l'assemblage final. Les surfaces de classe A sont normalement visibles par l'utilisateur, les surfaces de classe B ne sont visibles qu'avec un effort, et les surfaces de classe C restent cachées ou nécessitent un démontage pour être vues. Pour les pièces transparentes ou en contact avec des fluides, nous utilisons des finitions de surface polies de qualité SPI-B1 ou SPI-B2 pour garantir la clarté. Cette classification systématique concentre les efforts de contrôle qualité sur les zones les plus visibles des accessoires automobiles et de l'électronique.
Des environnements contrôlés minimisent les erreurs subjectives lors de l'évaluation visuelle. Les conditions de visualisation doivent être maintenues entre 80 et 120 bougies-pied de lumière fluorescente blanche. La distance par rapport à la surface varie également selon la classe : 18 pouces pour la classe A, 24 pouces pour la classe B et 30 pouces pour la classe C. Les techniciens appliquent des temps de balayage rapides de 1 à 2 secondes pour les zones de moins de 4 pouces carrés, permettant une recherche efficace des défauts de surface importants sans sur-inspecter les variations mineures.
Limites quantitatives des défauts et tests de finition
Des tolérances mesurables définissent les limites pour les défauts physiques et la précision des couleurs. Les surfaces peintes de classe A limitent les défauts à 0,010 pouce, et tout défaut unique dépassant 0,020 pouce entraîne un rejet immédiat. Les rayures sur la matière première ne doivent pas dépasser une largeur de 0,005 pouce pour éviter les marques visibles sur les boîtiers finis. Nous imposons une tolérance de couleur stricte avec une limite Delta E de 2,00, en utilisant la spectrophotométrie numérique ou une comparaison directe avec un échantillon de référence pour maintenir la cohérence visuelle entre les lots de production.
Tests de durabilité garantit que la finition reste intacte tout au long du cycle de vie du produit. Les inspecteurs vérifient l'adhérence du revêtement en tirant le ruban Scotch 610 à un angle de 90 degrés ; aucune élimination de finition n'est acceptable. Alors que les surfaces de classe A exigent une quasi-perfection, les surfaces de classe C autorisent 4 à 6 défauts mineurs par 16 pouces carrés, car ces zones ne sont généralement pas visibles lors d'une utilisation standard. Ces mesures quantifiées fournissent un cadre objectif pour accepter ou rejeter les composants en fonction de leur emplacement et de leur utilisation prévus.

Vérification de l'ajustement (loquets/joints)
La vérification de l'ajustement se concentre sur la mesure des niveaux de compression des joints et de l'alignement du matériel pour répondre aux normes IP65–IP67 ou NEMA. Les mesures clés incluent la vérification des tolérances dimensionnelles à ±0,25 mm et la garantie que la course de la came de verrouillage correspond aux jeux du cadre pour éviter les défaillances d'étanchéité ou les contraintes mécaniques excessives.
Mécanique de compression et alignement de la protection contre l'infiltration
Les loquets de compression fournissent la force de serrage spécifique nécessaire pour maintenir les indices de protection NEMA 4/4X et IP65–IP67. La vérification nécessite de faire correspondre la course de la came de verrouillage directement avec l'écart porte-cadre. Cet alignement garantit que le matériel applique une pression suffisante pour sceller l'unité sans surcharger les charnières ou les panneaux. Les techniciens doivent confirmer que la position fermée atteint le pourcentage de compression spécifié sur le joint pour empêcher l'infiltration.
Une compression uniforme du joint sur toute la ligne d'étanchéité empêche les fuites localisées dans les réfrigérateurs de voiture et Chargeur de VE les boîtiers. Les ingénieurs évaluent la ligne d'étanchéité pour s'assurer qu'il n'y a pas d'espace où la force de verrouillage pourrait être insuffisante. La sélection de composants en acier inoxydable 304/316 ou zingués garantit que le matériel survit aux environnements d'exploitation de 2026 tout en maintenant l'intégrité structurelle nécessaire pour une étanchéité sous haute tension.
Tolérances dimensionnelles et spécifications de performance hydrostatique
Des fenêtres dimensionnelles exactes définissent les critères d'acceptation des fixations étanches. Nous appliquons une tolérance de ±0,13 mm (±0,005 in) sur l'épaisseur du retenue et de l'élément en caoutchouc pour maintenir une compression constante du joint. Cette précision évite les risques de fuite associés à une sous-compression et évite une défaillance prématurée du matériau due à une surcompression. Le diamètre de la tête de la fixation doit dépasser le diamètre intérieur E du joint pour fournir un repère visuel indiquant que le joint est correctement centré et couvert lors de l'assemblage.
Les objectifs de performance hydrostatique vont de 20 psig pour les joints de pénétration modulaires à 140 MPa pour les composants pneumatiques spécialisés à haute pression. L'utilisation de boulons conformes à l'ASTM B633 et testés au brouillard salin garantit que l'assemblage maintient la compression annulaire nécessaire. Ces fixations sont souvent en acier chromoly 4130 traité thermiquement pour atteindre une résistance minimale à la traction de 175 000 psi, offrant un ajustement sûr dans les applications d'étanchéité critiques pour la sécurité.
Test de performance (aspiration/bruit)
Les tests de performance garantissent que aspirateurs portables et les pompes à air atteignent les objectifs de puissance spécifiés tout en maintenant des niveaux sonores sûrs. L'aspiration est mesurée en Pascals (Pa) ou en débit d'air (L/min) selon les normes ISO 5801, tandis que les émissions sonores sont vérifiées par rapport aux limites ISO 11201 et OSHA, visant généralement des niveaux inférieurs à 82 dBA pour le confort de l'utilisateur.
| Indicateur de performance | Référence standard | Objectif de conformité |
|---|---|---|
| Pression d'aspiration (vide) | ISO 5801 / AMCA 210 | 13 000Pa - 20 000Pa |
| Niveau de pression acoustique (Lp) | ISO 11201 / ISO 11202 | 75 – 82 dBA |
| Niveau de puissance acoustique (Lw) | ANSI/AMCA 300-14 | Lw indépendant de l'environnement |
Normes de puissance d'aspiration et d'efficacité aérodynamique
La vérification de la force d'aspiration nécessite une mesure précise de la pression d'aspiration et des débits d'air. Aspirateurs portables pour voiture visent généralement 13 000 Pa, tandis que les appareils domestiques puissants peuvent atteindre 20 000 Pa pour traiter des débris plus denses. Nous utilisons les méthodes de laboratoire ANSI/AMCA 210 ou ISO 5801 pour mesurer le débit d'air entre 140 L/min et 500 L/min, garantissant que la performance aérodynamique correspond aux spécifications de conception prévues. Ces tests génèrent des courbes de performance qui corrèlent les pieds cubes par minute (CFM) avec la pression statique à différentes vitesses de moteur.
La mise à l'échelle par les lois des ventilateurs fournit un modèle prédictif pour la performance et le bruit. Une augmentation de 10 % de la vitesse de fonctionnement entraîne généralement une augmentation de 2 dB du bruit, ce qui rend essentiel l'équilibre entre le régime moteur et la sortie acoustique. Les techniciens analysent la relation entre la force d'aspiration et la consommation d'énergie pour confirmer que l'appareil fonctionne à une efficacité maximale sans dépasser les limites thermiques ou acoustiques.
Mesure acoustique et seuils de conformité
Les tests acoustiques déterminent les niveaux de pression acoustique d'émission (Lp) à la position de l'utilisateur en utilisant les méthodes d'ingénierie de grade 2 de la norme ISO 11201. Pour garantir la précision des données, nous effectuons ces tests dans des environnements en champ libre où les niveaux sonores ambiants sont au moins 10 dB inférieurs à la sortie de l'appareil. La plupart des accessoires portables pour voiture visent une plage de bruit de 75 à 82 dB, ce qui se situe en dessous du seuil d'action de l'OSHA de 85 dBA. Cette conformité évite la nécessité de programmes obligatoires de conservation de l'audition pour les opérateurs.
Au-delà de la pression acoustique locale, nous vérifions les niveaux de puissance acoustique (Lw) selon la norme ANSI/AMCA 300-14. Cette métrique fournit des données acoustiques indépendantes de l'environnement, permettant un contrôle qualité cohérent dans différentes installations de test. Les ingénieurs peuvent également mettre en œuvre des silencieux ou des revêtements acoustiques dans les modèles à haute vélocité pour obtenir une réduction du bruit allant jusqu'à 30 dBA, garantissant que le produit final reste confortable pour une utilisation par les consommateurs dans les habitacles confinés des véhicules.
Développez votre marque avec des solutions d'aspiration haute performance

Test de résistance (chute/secousses)
La validation des échantillons conformément aux normes telles que l'ISTA 3A et la MIL-STD-810G garantit que les accessoires automobiles survivre aux rigueurs du transport mondial. Ces tests consistent à lâcher des produits depuis des hauteurs spécifiques sur des surfaces rigides dans 26 orientations différentes pour confirmer que les composants internes et les boîtiers extérieurs restent pleinement opérationnels sans défaillance structurelle.
Normes industrielles pour le transport et l'emballage
Les normes ASTM D5276-98 et ISO 2248 fournissent la base pour les tests de choc vertical et de chute libre des colis de transport remplis. Ces cadres établissent comment les réfrigérateurs de voiture et les chargeurs EV survivent à la chaîne d'approvisionnement 2026 en adhérant aux protocoles des séries ISTA 1A, 2A et 3A. Les surfaces de test doivent être constituées d'une masse rigide et plane—comme le béton ou l'acier—pesant au moins 50 fois l'échantillon pour garantir une énergie d'impact constante. Les normes GB/T 4857.5 et ASTM D4169 servent de références pour évaluer les systèmes de livraison de colis individuels et les conteneurs d'expédition plus grands.
Exécution des séquences de choc fonctionnel et de chute
La méthode MIL-STD-810G 516.6 exige une séquence de 26 chutes couvrant chaque face, coin et bord de l'appareil pour simuler une manipulation extrême sur le terrain. Les testeurs mesurent l'accélération en G et l'énergie d'impact pour vérifier si les pompes à air portables ou les aspirateurs maintiennent l'alignement du moteur interne. Les critères d'évaluation incluent un contrôle fonctionnel après test pour confirmer que l'échantillon fonctionne selon les spécifications d'origine malgré les éraflures esthétiques. Les protocoles IEC 60068-2-31 se concentrent sur les chocs de manipulation brutale, ciblant spécifiquement la durabilité des loquets et des connecteurs électroniques.
Démontage (câblage)
Une décomposition technique vérifie que le câblage interne répond aux exigences de sécurité 2026, telles que l'utilisation de cuivre 12 AWG pour les circuits d'alimentation et d'une isolation classée à 90°C. Les inspecteurs vérifient la présence de sertissages non réversibles homologués UL et de conducteurs de mise à la terre dédiés pour garantir une fiabilité à long terme dans les appareils à courant élevé comme les chargeurs EV et les réfrigérateurs portables.
Calibre des conducteurs et intégrité de l'isolation
Les audits internes priorisent la vérification du calibre des conducteurs et des types d'isolation pour éviter les défaillances thermiques. Les normes imposent généralement du cuivre THHN/THWN 12 AWG pour les circuits de puissance dérivés, tandis que le câblage de commande nécessite au moins du cuivre toronné 14 AWG pour offrir la flexibilité et la résistance aux vibrations nécessaires. Les appareils haute performance, comme les réfrigérateurs portables à compresseur, doivent utiliser une isolation classée pour 600V avec une tolérance à la chaleur sèche d'au moins 90°C pour résister à la dégradation lors d'un fonctionnement continu à courant élevé.
Les restrictions matérielles dictent également la sécurité des installations spécialisées. Les audits garantissent que du cuivre pur est utilisé là où l'aluminium est interdit, en particulier dans les câbles d'éclairage extérieur ou souterrain. Pour ces applications, les conducteurs doivent répondre aux spécifications de cuivre #8 AWG avec isolation XHHW et être logés dans des conduits PVC pour se protéger des contraintes environnementales et de l'infiltration d'humidité.
Normes de terminaison et continuité de la mise à la terre
L'intégrité des terminaisons électriques détermine la fiabilité globale du système d'alimentation. Les inspections techniques confirment l'utilisation de cosses de compression non réversibles installées avec des matrices homologuées UL et appariées au fabricant pour éliminer le risque d'arc électrique. Lors de la décomposition, les auditeurs vérifient que tous les brins de fil ont été brossés avant le processus de sertissage et que le nombre total de sertissages appliqués à chaque cosse respecte strictement la fiche technique du fabricant.
Les systèmes de mise à la terre doivent fournir un chemin continu vers la terre pour se protéger contre les défauts. Les inspecteurs évaluent les conducteurs de mise à la terre des équipements conformément à l'article 250 du NEC pour tous les circuits dépassant 50V, ce qui peut inclure des fils de terre en cuivre 250 kcmil pour les infrastructures à moyenne tension. Pour les composants de télécommunications, la liaison doit être conforme à la norme ANSI/TIA-607, exigeant du cuivre #6 AWG et des cosses de compression à deux trous pour maintenir la fiabilité NEBS niveau 3 à travers les racks et les barres de mise à la terre.
“Scellement de ” l'échantillon de référence »
Un échantillon de référence sert d'unité physique finalisée répondant à toutes les exigences techniques, y compris les niveaux de vide pour les réfrigérateurs de voiture et les tolérances de pression pour les pompes à air. Nous utilisons cette référence pour calibrer 100% des unités de production par rapport à des taux de fuite d'hélium spécifiques et des épaisseurs de placage de matériau vérifiés lors des audits qualité 2026.
| Métrique technique | Seuil d'exigence | Norme de test |
|---|---|---|
| Taux de fuite d'hélium | 10⁻¹¹ mbar × litre/sec | Spectrométrie de masse |
| Tolérance de pression | Jusqu'à 140 MPa (20 000 psi) | ASME Section VIII |
| Épaisseur du placage or | 0,25 – 2,5 microns | ASTM/MIL-STD |
| Conductivité thermique | 330 kcal/m·h·°C | Références de placage or |
Certification des échantillons de référence physiques
Les ingénieurs vérifient la composition du matériau du boîtier à l'aide d'ABS, de PC et de TPU pour répondre aux exigences IATF 16949. Nous scellons physiquement l'unité principale pour éviter la dégradation environnementale, garantissant ainsi que l'échantillon conserve son intégrité esthétique et fonctionnelle pour les audits d'usine de 2026. Cette préservation permet aux équipes qualité de comparer les unités produites en série à une référence physique stable.
Le processus d'inspection utilise des protocoles à trois niveaux, incluant IQC, PQC et FQC, pour confirmer que l'échantillon reflète la conception finale de l'OEM. Nous stockons les échantillons signés et datés dans des endroits sécurisés pour résoudre tout litige futur concernant la correspondance des couleurs ou la finition d'assemblage. Cette documentation crée une chaîne de traçabilité claire pour les attentes qualité.
Cartographie quantitative des performances et des tolérances
Les tests d'étanchéité reposent sur la spectroscopie de masse à l'hélium avec des niveaux de sensibilité atteignant 10⁻¹¹ mbar × litre/seconde. Ces normes garantissent l'intégrité hermétique des compartiments réfrigérés. Nous validons également des épaisseurs de placage comprises entre 0,25 et 2,5 microns, ce qui offre la résistance à la corrosion nécessaire pour les composants automobiles exposés à une humidité élevée.
Test de capacité de pression pour pompe à air spécialisée Les composants atteignent 140 MPa pour éviter l'extrusion ou la défaillance du joint sous charge. Les pièces plaquées or doivent atteindre des références de conductivité thermique de 330 kcal/m·h·°C pour gérer la dissipation thermique dans les environnements de recharge des véhicules électriques. Ces contrôles quantitatifs suivent les directives ASTM D1970 et MIL-STD pour vérifier la résistance à la fatigue à cycles élevés et les performances de charge-déflexion.
Conclusions finales
Une évaluation rigoureuse transforme les observations subjectives en données mesurables. Les équipes techniques utilisent des indicateurs spécifiques, allant des courbes de pression d'aspiration aux audits de calibre de câblage, pour éliminer l'incertitude lors de la phase d'échantillonnage. L'établissement de critères de rejet clairs pour les défauts de surface et la compression des joints protège la marque contre des défaillances et des rappels coûteux sur le terrain.
Le respect de ces normes d'ingénierie garantit que les accessoires automobiles et les appareils domestiques fonctionnent de manière fiable dans des conditions réelles. Un échantillon validé sert de modèle pour l'ensemble du cycle de fabrication. Cette approche disciplinée réduit les déchets de production et maintient une qualité constante, du premier prototype au dernier conteneur d'expédition.
Questions fréquemment posées
Quelles procédures garantissent la qualité d'un prototype d'aspirateur ?
Les équipes d'assurance qualité utilisent les tests d'émission de bulles ASTM D3078 et les mesures de décroissance sous vide ASTM F2338 pour vérifier l'intégrité des joints. Ces protocoles impliquent des tests sous l'eau où aucune bulle ne doit apparaître à des niveaux de vide spécifiques. Les inspections suivent les méthodes d'échantillonnage AQL ISO 2859 et nécessitent un étalonnage des équipements tous les six mois pour maintenir la précision jusqu'en 2026.
Comment l'échantillon doré est-il utilisé lors du processus d'évaluation ?
L'échantillon doré sert de point de référence validé pour tous les lots de production ultérieurs. Les équipes techniques comparent les unités produites en série aux indicateurs de performance de cet échantillon maître, notamment la puissance d'aspiration et les niveaux de bruit du moteur. Ce processus garantit que chaque unité correspond aux spécifications techniques approuvées et aux certifications de sécurité mondiales établies lors du prototypage initial.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية