


真空吸引機器の筐体には、長期間の使用に耐える樹脂を選ぶことが重要です。誤った仕様選択は、脆性や表面の剥離を引き起こし、保証請求や製造廃棄を増加させます。エンジニアリングチームは、機械的な耐久性とプレミアムな仕上、持続可能性を兼ね備えた素材選択をバランスよく行う必要があります。.
ABS、PP、PCの技術的なトレードオフを検証し、ABSの引張強度42~79 MPaとポリカーボネートの耐熱限度138°Cなどのデータを比較します。このレビューでは、成型色による生産オーバーヘッドの削減と、摩耗の激しいインターフェースにおけるIML(インモールドレーベル)加工の必要性について解説します。また、PCR樹脂が二酸化炭素排出量を70%削減しながらも、堅牢な筐体設計に求められる耐衝撃性をどのように維持しているかについても評価します。.
樹脂マトリクス:ABS vs PP vs PC
2026年の自動車アクセサリー用樹脂選択は、耐久性、耐熱限界、そしてコストのバランスを取ることが中心となります。ポリカーボネート(PC)は最も高い衝撃強度と耐熱性(132~138°C)を提供しますが、ABSは剛性と表面の美観のバランスが優れています。一方、ポリプロピレン(PP)は軽量で耐薬品性に優れ、コスト重視の部材に適しています。.
| 熱可塑性樹脂 | 引張強さ (MPa) | 熱変形温度(HDT) |
|---|---|---|
| アクリロニトリルブタジエンスチレン(ABS) | 42~79 MPa | ~97–102°C |
| ポリプロピレン(PP) | 31~54 MPa | ~60~72°C |
| ポリカーボネート(PC) | 55~72 MPa | ~132~138°C |
機械的強度と密度の規格
引張強さのベンチマークにより、PCとABSはPPよりも構造材としての荷重支持能力に優れていることがわかります。ASTM D638に基づくエンジニアリングデータでは、PCは55~72 MPa、ABSは42~79 MPa、PPは31~54 MPaと比較的低い範囲を示します。密度の違いもこれらの材料を区別しており、PPは0.90~0.91 g/cm³と最も軽量で、非構造部品の重量軽減に有利です。PCは約1.20 g/cm³と最も密度が高く、その優れた物理的な存在感と質量に寄与しています。.
延性と剛性は、これらの樹脂が機械的ストレスにどのように対応するかを定義します。PCは破断時の伸びが最も高く、最大140%に達し、ポータブルエレクトロニクスや頑丈な自動車ハousingの重要な耐落下性能を提供します。ヤング率データによると、PCとABSは平均2.15~2.37 GPaで高い剛性を維持します。一方、PPは1.2~1.8 GPaの modulus でより柔軟であり、剛性の高い構造フレームよりもライフヒンジに適しています。.
熱安定性と化学的耐性の要因
熱変形温度(HDT)は、これらの熱可塑性樹脂の環境限界を決定します。PCは138°Cまで構造的完全性を維持するため、エンジン近傍や直射日光の下など、高温環境での選択肢として最適です。PPはASTM D648規格の下、60°Cから72°Cの間で熱的限界に達します。寸法安定性に関しては、ABSとPCは半結晶性のPPよりも低い収縮率を示します。これにより、メーカーは2026年のコンポーネント設計における高精度成形でより狭い公差を実現できます。.
化学的耐性と調達コストは、最終的な樹脂選択を決定づける要因となることが多いです。PPは湿気や洗剤に対する優れた保護を提供する一方で、PCは過酷な化学環境における応力亀裂に敏感です。コスト面では、PPとABSがより経済的な選択肢となります。新規PC樹脂は標準的なABSグレードと比較して通常50%高額であり、ブランドは高い衝撃強度の必要性と生産予算とのバランスを权衡する必要があります。ABSはしばしば中堅層として機能し、研磨やテクスチャ加工に対応した高品質な表面仕上げを提供し、棚陳列-readyな外観を実現します。.
耐久性:アイゾット衝撃試験
アイゾット衝撃試験は、振り子打ちによってプラスチック材料の高いひずみ速度下でのエネルギー吸収量を測定します。ASTM D256やISO 180などの規格を活用することで、エンジニアは ポータブル冷蔵庫 電子機器筐体の耐落下性能と構造的完全性を評価します。.
標準化された試験プロトコルとエネルギー吸収
エンジニアはASTM D256に従い、プラスチック部材のノッチ付きエネルギー耐性を評価します。このプロトコルでは、振り子が cantilevered beam の垂直方向に specimens を衝撃する設定が必要です。J/mまたはft·lbf/inで測定される結果データは、高いひずみ速度下での突然の機械的故障に対する材料の耐性を定量化します。この測定値は、過酷な環境で使用されるさまざまなプラスチックグレードの靭性を比較するための基準線を提供します。.
ISO 180は、各種の断面における衝撃強度を評価するためのグローバルな整合性を提供します。技術者は、64 x 12.7 x 3.2 mmの寸法を持つ試験片を調製し、応力集中に対する材料の感受性を明らかにするため、正確なノッチを組み込みます。データの一貫性を確保するため、実験室はASTM D618の指針に従い、23°Cおよび50%の相対湿度で試験環境を維持します。この制御された大気は、水分や温度の変動が靭性の結果に歪みを与えるのを防ぎます。.
レジン選択のためのパフォーマンスベンチマーク
製品ハウジング用の材料選択は、確立された衝撃ベンチマークに大きく依存しています。設計者は、ASTM D256 Method Cを使用して低衝撃レジンを確認し、抵抗値が27 J/m(0.5 ft·lbf/in.)未満の材料をフラグ付けします。これらの脆性レジン一般的に、自動車アクセサリーや重労働電子機器に必要な耐久性を欠いています。これらの閾値を通して材料をフィルタリングすることにより、エンジニアは製品の出荷時や消費者の使用時の現場での故障のリスクを軽減します。.
ASTM D4812を通じてノッチ付き試験片と未ノッチの結果を比較することで、チームは鋭い角や設計エッジが構造的完全性にどのように影響するかを予測することができます。高いアイゾット値は、消費者向け電子機器の誤って落とした場合の棚耐久性を直接サポートします。ABS、PC、およびPPレジンマトリックスでの破壊モードを分析することにより、メーカーは生産コストと機械的靭性のバランスを最適化し、ハウジングが内部回路を効果的に保護することを保証します。.

仕上げ1:成型色(コスト効率に優れる)
モールドインカラーは、射出成形中に着色済みレジンを使用して、材料全体に一貫した統合カラーを持つ部品を作成します。このプロセスは塗装やメッキの必要性を除去し、生産コストとスクラップ率を大幅に削減しながら、仕上げが傷や環境摩耗に耐えることを保証します。.
統合レジンシステムと生産方法
メーカーは、高衝撃のハウジングを生産するためにポリカーボネート(PC)、PC/ABSブレンズ、および熱可塑性オレフィン(TPO)のような特定のエンジニアリングプラスチックを選択します。これらの材料は、成形プロセスが始まる前に直接レジンマトリックスに顔料を組み込むことを可能にします。この方法により、色が部品全体に浸透し、表面が深い傷を受けても、その下の材料が同じ色合いを表示し、コンポーネントの外観的完全性を維持します。.
生産は、色の均一性を達成するための2つの主要な方法に依存しています。配合済みプリミックスペレットは、大量生産における最高レベルの一貫性を提供し、一方、乾燥色素混合は2%体積比で標準的なエンジニアリングアプリケーションに対する柔軟なソリューションを提供します。着色プロセスを成形段階に移動することにより、企業は二次的な塗装ステップを排除します。この変化は、生産サイクルからの揮発性有機化合物(VOC)排出を除去し、総エネルギーフットプリントを削減し、スクラップ部分のリサイクルを簡素化し、塗装除去が必要なくなるためです。.
カラーキャリブレーション基準とパフォーマンステスト
精密なカラーマッチングには、CIE L*a*b、RAL、およびPantone Matching System(PMS)などの定量化可能なシステムが含まれます。これらのフレームワークは、明るさ、赤緑バランス、青黄シフトを測定するためのデバイス非依存の方法を提供します。これらの基準を使用することで、 品質管理 チームは異なる生産バッチおよび製造拠点全体で厳密な公差を維持し、成形された部品すべてが設計の厳密な外観要件を満たすことを保証します。.
品質保証には、SPI美容仕様への準拠とMold-Techテクスチャの適用も含まれます。これらのテクスチャは、指紋や軽微な成形不良を隠しながら、色の深さを強化できる特定の手触り仕上げを提供します。仕上げの長寿命を検証するために、材料はSAE加速耐候性テストを受けます。これらの評価は、長期的なUV露出と過酷な環境条件をシミュレートし、成形されたインカラーが製品の寿命中に褪色または劣化しないことを確認します。.
高性能家庭用掃除機ソリューションでブランドを拡大する

仕上げ2:スプレー塗装&IML(プレミアム)
プレミアムな仕上げには、深みのある光沢を実現する成形後のスプレー塗装か、一体感のあるグラフィックスを提供するインモールドラベル(IML)のどちらかが用いられます。2026年時点で、IMLDは伝統的なコーティングよりも優れたアルコール耐性と機械的耐久性を誇り、保護用PETフィルムを樹脂に直接融合させるため、高頻度に触れられるインターフェースにおける優先選択となっています。.
| テクニカルメトリック | スプレー塗装 | インモールドラベル(IML) |
|---|---|---|
| 製造歩留まり | ~85%(アルコール感受性あり) | 高(インテグレーテッドフィルム) |
| 表面構造 | 成形後液状コーティング | 融合PETフィルムスキン |
| 耐薬品性 | はがれ・溶剤への弱い特性 | 高い耐アルコール性 |
表面耐久性におけるIMLとスプレー塗装の比較
頻繁なアルコール接触が求められる環境では、スプレー塗装の収率は概ね85%前後に留まることが多いです。これは、従来の塗装層が Cleaning 剤にさらされると剥がれが生じやすいからです。IMLはこの課題を解決すべく、耐アルコール性の統合されたコーティングを施した1層構成のPETフィルムを採用しています。このフィルムにより、クリーニングサイクル中のインクのはく離を防ぎ、部品の一生を通じてデカールが鮮明に保たれます。.
エンジニアは、従来のピンプリントやスプレー塗装では必要な精度が出せない、マルチカラーのグラフィックや「レンズ」風の特徴にIMLを選択します。融合フィルム構造により、装飾層とABSまたはPC基材の間に永久性のある結合が生まれます。この一体化によって表面摩耗を防ぎ、絶え間ない機械的摩擦にさらされる高頻度タッチの自動車インターフェースに最適です。.
IML統合のためのエンジニアリング仕様
成功するIML統合は、幾何学的制約を厳密に守ることに依存しています。標準的なデカールフィルムは、0.10 mm、0.125 mm、0.175 mm という特定の厚さを持つPET基材を利用します。このフィルム構造を支え、射出成型プロセス中の部品の変形を防ぐために、プラスチックの肉厚は最低でも 1.2 mm を確保しなければなりません。20 mm 未満の小部品では設計者がこれを 1.1 mm まで減らす場合もありますが、大きな面では安定性のために完全な 1.2 mm が必要です。.
金型設計は、フィルムの健全性を維持する上で重要な役割を果たします。デザイナーは、フィルム縁を傷つけずにきれいに抜き取りできるように、IMLレンズ機能に対して最小 3° の抜脚角を適用しなければなりません。さらに、上縁の半径は R0.2 mm 以上、角の半径は R0.3 mm 以上である必要があります。これらの半径はフィルムのしわを防ぎ、インクへの応力亀裂から守ります。信頼性は往々にして、2リットルの砂を45°の角度で部品上に流すことで長期的な環境摩耗をシミュレートする、サンド侵食テストを通じて検証されます。.
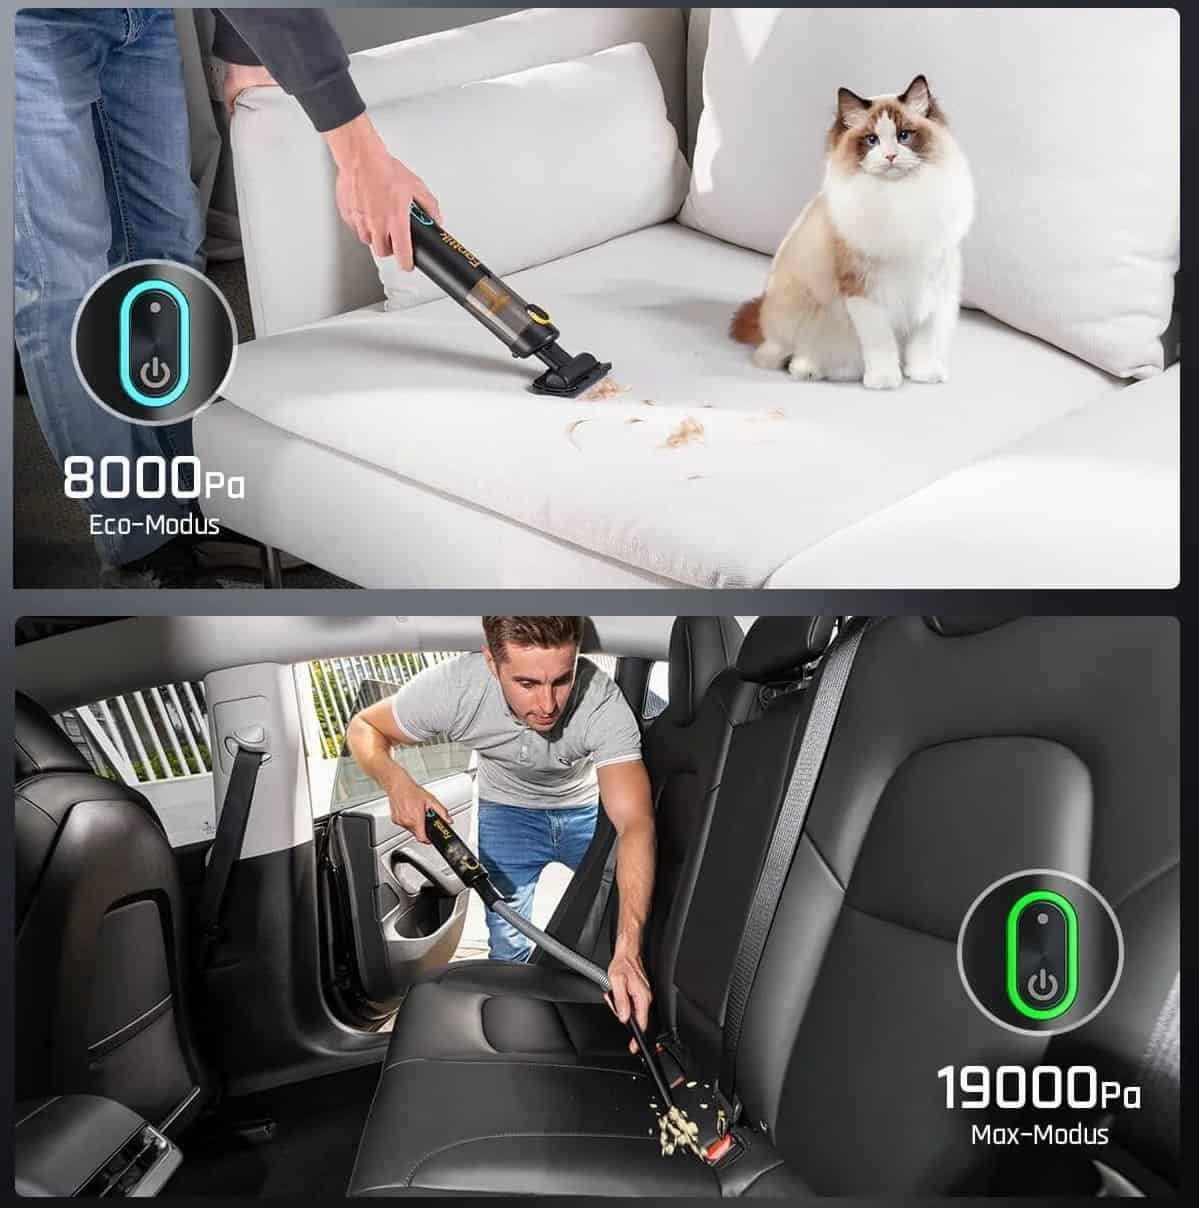
サステナブル:PCRの選択肢
ポリカーボネートやポリエチレンを含むPCR樹脂は、バージンプラスチックと比較して、温室効果ガス排出量を最大70%削減し、エネルギー使用量を79%削減します。2026年までに、これらの素材はV-0難燃性等級のような重要な安全基準を満たすようになり、 EV充電器 およびカーフレージコンポーネントにおける高性能用途に適します。.
PCR樹脂の選定とカーボン削減
PolyCycle社のPCR樹脂は、FDA規格準拠による食品接触安全性を確保しつつ、温室効果ガスの排出量を最大70%削減します。この素材は化石由来の樹脂と比較して顕著な環境優位性を持ち、製造に必要なエネルギーが少なくとも79%少なくて済みます。2026年のサーキュラーエコノミー目標を達成しようとするメーカーは、最終製品の外観基準を犠牲にすることなく、これらの樹脂を導入できます。.
MakrolonのPCRポリカーボネートは、従来の製品と比較してカーボンフットプリントを70%低減することで、サステナビリティをさらに支援します。高い白度と鮮やかな色彩の選択肢により、これらの再生素材は以下の用途など、厳格な要件を満たす分野において新規プラスチックと同様の美観を実現できます。 携帯用掃除機 ハウジングやウォーターポンプコンポーネントなど、 Extended Producer Responsibility(EPR)規制への対応を支援します。.
耐久性基準とトレーサビリティ
LNP Elcrin共重合樹脂は、自動車およびモビリティ用途に必要な耐衝撃性を維持しながら、最大75%のリサイクル含有量を実現しています。これらの樹脂はV-0 UL 94難燃等級に適合し、必要な機能を 火災安全 EV充電器やその他の電子機器用エンクロージャーに提供します。ハロゲンフリーの難燃剤を使用することで、メーカーは有害化学物質を添加することなく安全性を確保できます。.
産業用グレードの再生プラスチックにとって、信頼性の高いトレーサビリティは中核的な要件です。GRS(Global Recycled Standard)およびISCC PLUS認証は、ペットボトルや自動車ライトなどPCR素材の出所が適切に処理されていることを検証します。これらの素材を新規ポリカーボネートと複合化することで頑丈な外装の構造強度を強化し、ラップトップ型の蓋やポータブル冷蔵庫の部品などが厳しい日常使用にも耐えられることを保証します。.
最終的な所感
樹脂の選択は、耐衝撃性、耐熱安定性、生産コストのバランスを取ることを伴います。ABSは、表面光沢と剛性が最も重要な外装ハウジングに対して確実な標準仕様です。ポリプロピレンは、軽量で耐化学性のある内部部材向け альтернативを提供し、一方、ポリカーボネートは過酷な環境や高温環境での機械的応力に対応します。.
デザイン上の判断とサステナビリティの目標が、最終的な生産戦略を形成します。成型彩色は、大衆市場向け家電製品に対する耐久性があり費用対効果の高い仕上げを提供する一方、IML技術はプレミアムインターフェース上のグラフィックを保護します。PCR樹脂への転換により、メーカーは長寿命な製品に必要な機械的ベンチマークを維持しつつ、カーボンフットプリントを削減することができます。 バキュームクリーナー components.
よくある質問
掃除機用ハウジングに最も適したプラスチック素材はどれですか?
射出成型されたABSは、高い耐衝撃性と優れた表面光沢を兼ね備えているため、2026年においても主要な選択事項です。メーカーは重量削減のために内部構造部材にPPを使用することが多いですが、ABSは誤って落とした際にも外装シェルがもろくなったりひび割れたりすることを防ぎます。.
成型彩色とスプレー塗装は、生産コスト面でどのように異なりますか?
成型彩色は、仕上げ工程を射出成型プロセスに直接統合するため、より経済的です。スプレー塗装には追加の作業労働と硬化設備が必要であるため、ブランド通常はオーバーヘッド管理のためにペイントをプレミアム向けのアクセントやメタリックフィニッシュに限定します。.
ABSは一般的に、なぜ外装ボディ部材においてPPよりも優先されますか?
ABSはPPと比較して耐衝撃性と寸法安定性に優れています。PPは熱に強い一方、低温環境では脆化しやすい傾向がありますが、ABSは製品寿命を通じて構造上の整合性を維持し、傷にも強い特性を備えています。.
リサイクルプラスチックは真空管製造の品質基準を満たすことができるのでしょうか?
リサイクルABS(rABS)は現在、真空管ハウジングの性能要件を満たしています。廃家電由来の標準化された射出成形用ペレットを使用することで、メーカーは環境フットプリントを削減しながらも、高品質な仕上げと機械的強度を確保することが可能となりました(2026年時点)。.
SEO
タイトル: 真空管ハウジングデザイン:材料(ABS/PP)と外観仕上げ
説明: ABS、PP、PCなどの真空管ハウジング用樹脂は製品の耐久性を決定づけます。2026年のデザインにおける機械データ、仕上げ、PCRオプションを比較します。.
vacuum-housing-resin-selection
キーワード: 真空管ハウジング樹脂
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية