 Zum Hauptinhalt springen Zum Footer springen


Inkonsistente Staubsaugerleistung geht oft auf Prüfprotokolle zurück, die atmosphärische Einflussfaktoren oder Sensorbegrenzungen nicht berücksichtigen. Für industrielle Hersteller bedeutet die Sicherstellung der Saugintegrität, über einfache Leistungskontrollen hinauszugehen und SI-rückverfolgbare Daten zu erzielen, die internationalen Anforderungen und betrieblichen Belastungen standhalten.
Wir analysieren die wesentliche Hardware für die Saugleistungs-QC-Prüfung, einschließlich des Grunds, warum Kapazitäts-Diaphragmamessgeräte die bevorzugte Referenz für gemäß ISO 3529-1:2019 definierte Grobvakuum-Bereiche sind. Dieser Leitfaden erläutert den Einfluss der Höhenlage auf die Saugmechanik – wobei er aufzeigt, wie Veränderungen der Luftdichte die Motorleistung beeinflusst – und stellt die spezifischen NFPA-1962-Protokolle vor, die zur Überprüfung einer Saugschwelle von 22 Zoll Quecksilbersäule (inHg) für die strukturelle Sicherheit bei anspruchsvollen Einsätzen verwendet werden.
Wesentliche Laborausrüstung: Vakuume messer und Düsenscheiben
Präzise Saugleistungsprüfungen erfordern Vakuume messer und Düsenscheiben, um Druckdifferenzen und Volumenströme zu messen. Aktuelle Laborstandards aus dem Jahr 2026 betonen Klassifizierungen gemäß ISO 3529-1:2019 und verwenden industrielle piezoresistive Sensoren für das Grobvakuum sowie Kapazitäts-Diaphragmamessgeräte für hochpräzise Referenzmessungen, um SI-rückverfolgbare Leistungsdaten zu gewährleisten.
Klassifizierung und Messbereiche von Vakuume messern
Die Normen ISO 3529-1:2019 unterteilen Vakuumlevel in verschiedene Segmente, um die Präzision im Labor zu steuern. Für Saugleistungsprüfungen und Qualitätskontrolle, konzentrieren sich technische Teams auf das Grobvakuum, das sich von leicht über dem Atmosphärendruck bis hinab zu 1 mbar erstreckt, sowie auf das Mittelvakuum, das den Bereich von 1 mbar bis 10⁻³ mbar abdeckt. Die Auswahl des geeigneten Messgeräts auf Basis dieser Klassifizierungen stellt sicher, dass die Hardware in ihrem optimalen Empfindlichkeitsbereich arbeitet.
Kapazitäts-Diaphragmamessgeräte (CTRN) dienen als primäre Referenznormale in Metrologielaboren. Diese Geräte verwenden Inconel-Diaphragmen, um einen hohen Widerstand gegen Korrosion und Kondensate zu bieten, die in industriellen Saugumgebungen häufig auftreten. Sie liefern eine stabile Genauigkeit vom Atmosphärendruck bis hinab zu 10⁻⁴ mbar und sind daher unverzichtbar für die Kalibrierung sekundärer Sensoren sowie die Validierung hochleistungsfähiger Saugkomponenten.
Industrieelle Produktionslinien setzen häufig Modelle der Baureihen DI/DU für anspruchsvolle Prüfungen ein. Diese Messgeräte unterstützen 4-20mA- oder 0-10V-Analogausgänge und ermöglichen so die direkte Integration in automatisierte Datenerfassungssysteme. Diese Konnektivität ermöglicht eine Überwachung der Saugleistung in Echtzeit während hochgeschwindigkeitsfertigungsprozesse, ohne dabei die Messstabilität zu beeinträchtigen.
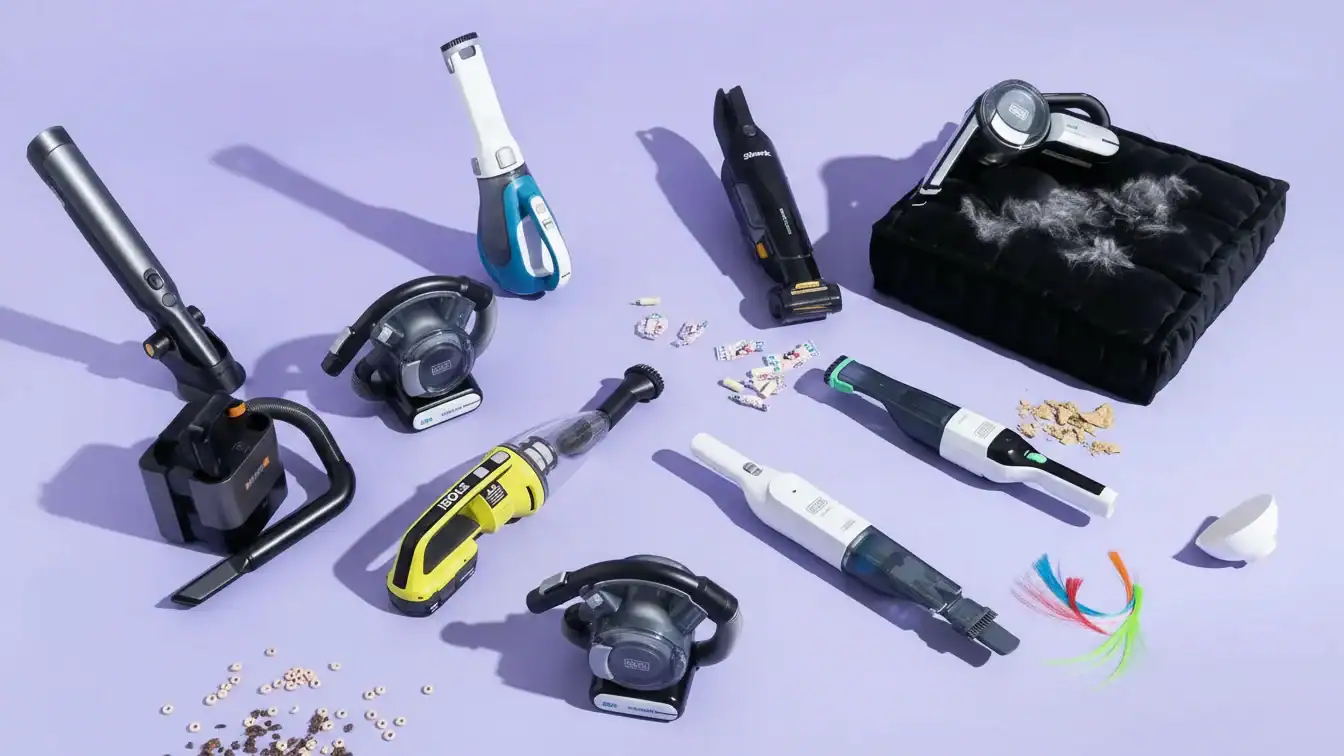
Sensorauswahl und metrologische Rückführbarkeit
Piezoresistive Sensoren sind die erste Wahl für die Überwachung des Bereichs von 1600 bis 1 mbar bei der hochvolumigen Chargentestung. Ausgestattet mit chemikalienbeständigen Keramikmembranen bieten diese Sensoren schnelle Ansprechzeiten und eine hohe mechanische Belastbarkeit. Ihre Fähigkeit, schnellen Druckzyklen standzuhalten, macht sie ideal für die rauhen Vakuumbedingungen, die typisch für die Validierung von Sauggeräten für den Consumer- und Industrieeinsatz sind.
Die Messgenauigkeit muss die Anforderungen der EN 837 Klasse 2.5 erfüllen, sodass Abweichungen vom Messbereichsendwert ±2,5% nicht überschreiten. Um dieses Präzisionsniveau zu halten, muss das Laboraufbau auch Mitteltemperaturen von bis zu 80°C berücksichtigen. Die Verwendung von Prozessanschlüssen aus Messing oder Kupferlegierungen trägt zur Thermische Stabilität und mechanischen Integrität während lang andauernder Testreihen bei.
Kalibrierungsprotokolle bilden die Grundlage für SI-rückführbare Leistungsdaten. Technische Teams folgen der ISO 3567 für den direkten Vergleich mit Referenzmanometern, um die Linearität der Sensoren zu verifizieren. Für Labore, die Kapazitätsmembran-Messgeräte nutzen, bietet die ISO 20146 den spezifischen Rahmen für die Aufrechterhaltung der Kalibrierstabilität. Diese globalen Standards stellen sicher, dass Messergebnisse der Saugleistung über verschiedene Prüfeinrichtungen und internationale Märkte hinweg konsistent bleiben.
Düsendiaphragmen arbeiten zusammen mit diesen Messgeräten, um die Differentdrucksensorik zu ermöglichen. Durch das Erzeugen einer bekannten Drosselung im Luftstromweg erlaubt die Düse Ingenieuren, das Volumen 9. für Systeme, die automatische hydraulische Torverstellungen erfordern. Diese Aktuatoren arbeiten mit SW85-Stahlwellen zusammen, die eine Streckgrenze von 85.000 PSI bieten, um die strukturelle Integrität des Schubrahmens zu unterstützen. Diese Kombination aus hochfesten Materialien und empfindlicher Hydrauliksteuerung ermöglicht es der Vordertür, dynamisch auf wechselnde Schuttlasten und Bodenbedingungen zu reagieren. und die Gesamtsaugleistung zu berechnen. Diese Kombination aus Hardware liefert die umfassenden Daten, die für moderne Analysen der aerodynamischen Leistung erforderlich sind.
Normierte Prüfbedingungen (Spannung, Höhenlage, Temperatur)
Testung Vakuumleistung erfordert die Simulation realer Umgebungen wie Hochalpen-Transporte und extreme Klimazonen. Die Luftdichte nimmt mit steigender Höhe ab, was Saugleistung und elektrische Isolationswerte beeinflusst. Das Einhalten von Normen wie ASTM D6653 und GB 4943.1-2011 stellt sicher, dass Produkte während des Luftfrachttransports oder im Betrieb in hochgelegenen Regionen funktionsfähig und sicher bleiben.
| Standard | Parameter | Anforderung / Grenzwert |
|---|---|---|
| RTCA DO-160G | Betriebshöhe | Bis zu 70.000 ft (Kategorie E1/E2) |
| GB 4943.1-2011 | Isolationsabstand | 1,48-facher Multiplikator für 5.000 m |
| ASTM D6653 | Kammer-Rampengeschwindigkeit | 305 m pro 30–60 Sekunden |
| Paschen-Gesetz | Durchschlagspannung | Mindestens ~327 V in Luft |
Einfluss von Höhe und Temperatur auf die Saugmechanik
Die Luftdichte ändert sich in großen Höhen drastisch. Der niedrigere Druck verringert die Masse der von den Vacuum-Motoren bewegten Luft, was die gemessene Saugleistung direkt reduziert. Teams der Qualitätskontrolle verwenden spezialisierte Klimakammern, um diese Leistungsverluste zu simulieren und sicherzustellen, dass der Motor trotz der dünneren Atmosphäre eine minimale Betriebs-Saugleistung aufrechterhält.
Das Paschen-Gesetz regelt die elektrische Sicherheit unter diesen Druckverhältnissen. Reduzierter Luftdruck senkt die Durchschlagspannungsschwelle, wobei Luft einen minimalen Durchschlagspunkt bei etwa 327 V erreicht. Systeme, die nahe oder oberhalb dieser Spannung betrieben werden, benötigen eine verstärkte Isolation, um Lichtbögen und Beschädigungen interner Bauteile während des Betriebs in großer Höhe zu vermeiden.
Das Thermomanagement wird erschwert, da dünne Luft durch Konvektion weniger Wärme abführt. Normen wie RTCA DO-160G Abschnitt 4.0 definieren spezifische Betriebs-Temperaturkategorien für Geräte racks und Power-Plant-Zonen. Tests bestätigen die Integrität der Vacuum-Dichtungen und Motorwicklungen unter kombinierten thermischen und Niederdruck-Belastungen.
Technische Protokolle für die Multi-Umwelt-Validierung
Der Sicherheitsstandard GB 4943.1-2011 schreibt Konstruktionsanpassungen für Geräte vor, die in Regionen wie dem Tibetischen Plateau eingesetzt werden. Produkte, die für eine Höhe von 5.000 m ausgelegt sind, erfordern eine 1,48-fache Erhöhung der Kriechstrecken und Isolationsabstände im Vergleich zu den Werten auf Meereshöhe. Ingenieure prüfen diese Abstände, um einen dielektrischen Ausfall bei sinkendem Luftdruck zu verhindern.
Die Drucksimulation folgt den ASTM D6653-Protokollen für die Validierung des Lufttransports. Das Verfahren umfasst eine Druck-Rampengeschwindigkeit von 305 m alle 30 bis 60 Sekunden, gefolgt von einem 60-minütigen Halten auf der Zielhöhe. Diese Haltephase dient der Beobachtung von Vakuumdichtungsleistung und Gehäusematerial Stabilität unter anhaltendem Umgebungsdruckgefälle.
Die erweiterte Validierung nutzt Hochspannungsdurchführungen in ESPEC-Kammern, um die Isolation in extremen Höhen zu testen. Diese Systeme unterstützen 10-kV-Wechselspannungsanschlüsse, um die Sicherheit in Höhen bis zu 100.000 Fuß zu überprüfen. MIL-STD-810 Methode 500.6 liefert die Grundlage für diese Umwelttests und bestätigt, dass Sauggestelle über den gesamten Betriebsbereich hermetisch dicht und elektrisch sicher bleiben.
Die Debatte: “Saugleistung am Schlauch” vs. “Saugleistung an der Düse”
Normierte Prüfverfahren nach NFPA 1962 legen den Schwerpunkt auf die Messung des Saugvermögens am Schlauch, um die strukturelle Integrität zu validieren und ein Zusammenfallen der Auskleidung zu verhindern. Während Messungen an der Düse die reale Anwendung widerspiegeln, stellt die Prüfung am Schlauchende mit einer versiegelten transparenten Scheibe sicher, dass die Ausrüstung den für die Sicherheit erforderlichen Schwellenwert von 22 Zoll Quecksilbersäule (74,5 kPa) erreicht.
Trocken-Vakuum-Normen für die strukturelle Integrität von Schläuchen
NFPA 1962 schreibt vor, dass Saugschläuche 10 Minuten lang ein Vakuum von 22 Zoll Quecksilbersäule (0,75 bar) aufrechterhalten. Bei diesem Test darf der Schlauch keine Anzeichen von Auskleidungsversagen oder Kupplungs-Abgleiten zeigen. Das Abdichten des freien Schlauchendes mit einer robusten, transparenten Lexan-Scheibe ermöglicht eine visuelle Kontrolle des Inneren während des Tests. Dieser Prozess allows den Technikern, ein Zusammenfallen der Innenwand des Schlauchs zu erkennen, das den Wasserfluss bei echten Einsatzzeiten behindern könnte. Das Testen an der Schlaufquelle isoliert den Vakuumdruck von externen Variablen und bestätigt, dass das Material extremen Negativdruck ohne strukturelle Verformung standhält.
Kriterien und Durchflussratenprüfung von Düsenausführung
Die Bewertung von Düsen erfolgt nach verschiedenen Kriterien und konzentriert sich auf hydrostatische Festigkeit sowie Durchflussgenauigkeit. Standardprozeduren schreiben vor, dass Düsen hydrostatischen Prüfungen bei Drücken zwischen 300 und 450 psi bzw. dem 1,5-fachen des maximalen Nenndrucks des Herstellers unterzogen werden. Die Durchflussprüfung erfolgt bei einem Basisdruck von 100 psi, wobei eine Toleranzspanne von -0 bis +10% zulässig ist. Eine für 150 gpm bemessene Düse muss erfolgreich zwischen 150 und 165 gpm bestehen, um den Standards zu entsprechen. Variablen wie Spitzenmaße und Lufteinlass können Vakuumbewertungen leicht verfälschen, wenn sie an der Düse gemessen werden. Dies macht die schlauchzentrierte Vakuumprüfung zur zuverlässigeren Qualitätskontrollmethode, um die physische Haltbarkeit von Saugausrüstung sicherzustellen.
Skalieren Sie Ihre Marke mit leistungsstarken OEM/ODM-Haushaltsstaubsaugern

Saugleistungsprüfung in der Serienproduktion: Go/No-Go-Leisten
Pass/Nicht-Pass-Lehren ermöglichen es Produktionsteams, Teilemaße schnell ohne manuelle Messwerkzeuge zu überprüfen. Durch die Simulation von Fügregeln stellen diese Lehren sicher, dass jede Komponente – von Gewindeanschlüssen bis hin zu Einlassdüsen – strenge Toleranzen gemäß ASME B1.1 erfüllt, um eine sofortige Montage oder Ablehnung zu ermöglichen.
Funktionsweise und Simulation von Fügregeln bei Pass-/Nicht-Pass-Prüfungen
Das GO-Element überprüft den maximalen Materialzustand, indem es vollständig in eine Bohrung eintaucht oder auf ein Teil aufgeschraubt wird, solange es innerhalb der Toleranz liegt. Bei inneren Merkmalen wie Bohrungen muss die GO-Lehre frei eindringen können. Bei Gewinden sollte die Lehre vollständig eingreifen, ohne dass Kraftaufwand erforderlich ist, was bestätigt, dass das Teil ausreichend Platz für das dazugehörige Bauteil bietet, damit es bei der Endmontage passt.
Das NOGO-Element stoppt nach 2–3 Umdrehungen bei Gewinden oder dringt nicht in eine Bohrung ein, was signalisiert, dass das Teil die maximalen Größenbeschränkungen nicht überschritten hat. Bei hochpräzisen Vakumanwendungen verlangen einige Standards, dass die NOGO-Lehre nach 1,5 Umdrehungen oder weniger anhält. Diese Überprüfung stellt sicher, dass die Bohrung nicht zu groß oder der Außendurchmesser nicht zu klein ist, was andernfalls zu lockeren Passungen oder einem Verlust des Vakuums führen würde.
Interne Komponenten verwenden Steckerlehren für Bohrungsdurchmesser, während externe Snag- oder Ringlehren Vakuum-Schlauchverbinder und Düsendurchmesser überprüfen. Snag-Lehren verfügen oft über einen “C”-förmigen Rahmen, durch den das Werkstück die erste Gruppe von Stiften (GO) passieren muss, aber von der zweiten Gruppe (NOGO) blockiert wird. Diese physische Simulation beseitigt die Subjektivität beim Ablesen einer digitalen Anzeige und beschleunigt den QC-Prozess.
Gehärteter Werkzeugstahl und Hartmetalleinsätze halten die Genauigkeit der Lehren über Tausende von Zyklen hinweg auf der Montagehalle 2026 aufrecht. Verchromte Beschichtungen dienen häufig dazu, Reibung zu reduzieren und einen sichtbaren Abnutzungsindikator bereitzustellen. Die Verwendung dieser robusten Materialien stellt sicher, dass die Lehrenmaße stabil bleiben, selbst beim Testen von abrasiven Kunststoffgranulaten oder Metalllegierungen, die in Motorgehäusen verwendet werden.
Technische Standards und die 10%-Toleranzregel
Qualitätssicherungsteams wenden die 10%-Regel an und stellen sicher, dass die gesamte Messschaletoleranz bei oder unter 10% der gesamten Bauteiltoleranz liegt. Diese ingenieurtechnische Toleranz berücksichtigt Fertigungsvariationen am Messgerät selbst. Ingenieure fügen der GO-Seite des Messgeräts typischerweise eine Verschleißzugabe hinzu, sodass es länger im Einsatz bleiben kann, bevor die physikalischen Maße außerhalb der akzeptablen Grenzen liegen.
Gewindete Vakuumarmaturen folgen für metrische Anwendungen ASME B1.13M und für Messtechnik ASME B1.2, um globale Kompatibilität zu gewährleisten. Für ein Standard-#0-80-UNF-Gewinde beträgt der GO-Teilkreisdurchmesser 0,0519 Zoll, während der NOGO-Teilkreisdurchmesser 0,0542 Zoll erreicht. Die Einhaltung dieser internationalen Standards stellt sicher, dass ein in einer Anlage hergestellter Vakuumschlauch perfekt mit einem andernorts produzierten Ansauganschluss abdichtet.
Spezifische Toleranzen wie der 25 H7-Dornlehrenstandard (+0 / +0,021 mm) bieten klare Grenzflächen für Bestanden/Nichtbestanden-Entscheidungen für Ansaugflansche. In diesem Fall misst die GO-Seite exakt 25,000 mm und die NOGO-Seite 25,021 mm. Dieses Präzisionsniveau ist entscheidend für die Aufrechterhaltung der luftdichten Dichtungen, die für Hochleistungs-Partikelfilter (HEPA) erforderlich sind, bei denen selbst Mikrometer-große Spalten Leckagen verursachen.
Kalibrierungsprotokolle nutzen Eichblöcke mit Unsicherheitswerten unter 0,09 mm, um die Genauigkeit der Werkzeuge zu überprüfen und Materialverschleiß zu berücksichtigen. Durch die Befolgung von AASHTO und anderen regionalen Standards halten Techniker ein Prüfunsicherheitsverhältnis (Test Uncertainty Ratio, TUR) von 4:1 ein. Regelmäßige Verifizierung gegen diese Masterblöcke stellt sicher, dass die Produktionslinie keine Norm-abweichenden Komponenten akzeptiert, die die Produktzuverlässigkeit gefährden könnten.
Kalibrierung der Messgeräte für genaue Messwerte
Die genaue Saugkraftprüfung hängt von der Vergleichsmethode ab, bei der Techniker Messgeräte gegen NIST-rückführbare Standards wie Kapazitätsmembranmanometer verifizieren. Wir halten ein Prüfgenauigkeitsverhältnis (Test Accuracy Ratio, TAR) zwischen 4:1 und 10:1 ein und folgen dabei ISO/IEC 17025 sowie DKD-R 6-2, um sicherzustellen, dass Messwerte über mindestens 70% des Messbereichs des Geräts hinweg gültig bleiben.
Rückführbare Referenzstandards und Genauigkeitsverhältnisse
Techniker verwenden die direkte Vergleichsmethode, um Prüfeinheiten mit Arbeitsnormalen (WS) in einer kontrollierten Kalibrierkammer zu verknüpfen. Referenznormen mit hoher Präzision, wie pneumatische Totgewichtsprüfstande, halten Genauigkeitswerte zwischen 0,005% und 0,05% aufrecht, um als zuverlässige Grundlage für alle Messungen zu dienen. Die Einhaltung von ISO/IEC 17025 und ANSI Z540-1 gewährleistet, dass jeder Datenpunkt auf das NIST oder gleichwertige nationale Metrologieinstitute zurückführbar bleibt. Wir schreiben ein Mindest-Prüfgenauigkeitsverhältnis (TAR) von 4:1 vor, was bedeutet, dass die Kalibrierausrüstung mindestens viermal genauer sein muss als das aktuell geprüfte Messgerät, um kumulative Fehler zu vermeiden.
Druckbereichsprotokolle und technische Verifizierung
Unsere Protokolle nutzen MKS-Baratron-Kapazitätsmembranmanometer (CDG) für Messwerte oberhalb von 10⁻² Pa, um die Unsicherheit in kritischen Saugkraftbereichen zu minimieren. Der Verifizierungsprozess erfordert die Prüfung mindestens eines Punktes in jedem Drittel der Messskala, was mindestens 70% des gesamten Messbereichs des Geräts abdeckt. Die Techniker beginnen die Einrichtung mit dem Nullstellen von Hochdruckmanometern und der Etablierung atmosphärischer Referenzpunkte bei 1,01 × 10⁵ Pa. Die anschließende Verifizierung deckt Niederdruckschritte von 0,013 Pa bis 133 Pa ab und nutzt sowohl aufsteigende als auch absteigende Druckzyklen, um die Stabilität und Linearität der Ausrüstung zu bestätigen.
Erstellung eines Leistungskurvenberichts für B2B-Kunden
Professionelle Leistungskurvenberichte zeichnen mindestens sechs Messpunkte in den Bereichen Durchfluss, Druck und Effizienz auf. Durch Tests bei 0%, 50%, 100% und 150% der Nenncapacity stellen Hersteller sicher, dass die tatsächliche Saugleistung mit den veröffentlichten Spezifikationen innerhalb der ASME 14.6- oder API 610-Toleranzen übereinstimmt und gewährleisten so die Produktzuverlässigkeit gemäß den Marktstandards 2026.
| Test Parameter | Standardanforderung | Technisches Benchmarking |
|---|---|---|
| Durchflussintervalle | 0%, 50%, 100%, 150% | Definiert das vollständige Leistungsprofil |
| Druckabgriffe | 2D Saugseite / 7D Druckseite | Stabilisiert die Strömungsprofile für präzise Aufzeichnungen |
| Kavitationsprüfung | 3% Kopfverlust | Ermittelt die NPSH-Schwelle und Stabilität |
| Messpunkte | Mindestens sechs Messpunkte | Inklusive Vibration- und Temperaturprotokolle |
Erfassung von Volumenstrom und Druck über standardisierte Messpunkte
Ingenieure erfassen mindestens fünf bis sechs Messpunkte, um die Kennlinie genau zu definieren. Dabei werden Vibrationen und Lager temperatur an jeder Messstelle überwacht, um die mechanische Integrität zu gewährleisten. Durch die Erfassung eines breiten Datensatzes können Techniker die Laufradbeschni dung und den Gesamtwirkungsgrad der Pumpe mit der theoretischen Auslegung abgleichen.
Die Prüfung muss bei spezifischen Volumenstrom-Intervallen erfolgen, insbesondere bei 0% für den Abschlussdruck, 50%, 100% für die Nennleistung und 150% der Auslegungsleistung. Die Techniker protokollieren Saug- und Druckseitendruck sowie Leistungs verbrauch und Drehzahl. Diese Messwerte ermöglichen die präzise Berechnung des Netto-Hydraulikwirkungsgrads im gesamten Betriebsbereich.
Die Normierung aller erfassten Daten auf eine konstante Drehzahl berücksichtigt die Konstanz von Induktionsmotoren. Diese Anpassung stellt sicher, dass B2B-Kunden standardisierte Ergebnisse erhalten, die mit den Werksbasiswerten vergleichbar bleiben. Eine genaue Normierung verhindert Abweichungen, die durch minimale Spannungsschwankungen oder Motorschlüpfen während des Prüfprozesses verursacht werden.
Technische Toleranzen und Konformitätsrichtwerte
Berichte müssen mit den Spezifikationen des Hydraulic Institute und ASME 14.6 übereinstimmen. Diese Normen legen die zulässigen Toleranzen zwischen veröffentlichten Kennlinien und der tatsächlichen Leistung der Einheit fest. Professionelle Dokumentationen bestätigen, dass die Pumpe innerhalb dieser technischen Grenzen arbeitet, was das notwendige Vertrauen für anspruchsvolle Industrieanwendungen liefert.
Rohrleitungskonfigurationen sind entscheidend für die Gültigkeit der Berichte. Die Saugdruckaufbereitung wird zwei Rohrdurchmesser vor dem Flansch und die Druck seite fünf bis sieben Durch messer hinter dem Flansch positioniert. Dieser Abstand gewährleistet stabile Strömungsprofile und eliminiert Turbulenzen, die sonst die Druckmessungen verfälschen und die Leistungskurve ungültig machen könnten.
Die Identifizierung des 3%-Abfalls der Förderhöhe-Schwelle während der NPSH-Prüfung (Net Positive Suction Head) überwacht den Beginn der Kavitation. Der Einsatz vakuumtauglicher Behälter, die von absolutem Null bis 100 psia steuerbar sind, ermöglicht eine präzise Umgebungsmanipulation. Die Verifikation dieser Ergebnisse anhand von API 610 oder NFPA 25 stellt sicher, dass die Ausrüstung die speziellen Anforderungen für Brandschutz- oder petrochemische Dienste erfüllt.
Unabhängige Prüflabore (Intertek/TÜV)
1. Drittlabore wie Intertek und TÜV Rheinland bieten eine unabhängige Überprüfung von Sauggeräten durch akkreditierte Drucktests und Compliance-Audits. Diese Bewertungen nutzen spezifische Methoden wie ANSI/DASMA 108 und EU-PED-Module, um Vakuumeindämmung, Filtereffizienz und strukturelle Sicherheit für den globalen B2B-Handel zu bestätigen.
2. Akkreditierte Normen für Luftstrom und Druckintegrität
3. Intertek wendet die Norm ANSI/DASMA 108 an, um die strukturelle Leistung unter gleichmäßiger statischer Luftdruckbelastung zu bewerten. Diese Tests bestätigen, dass Vakuumdichtungen auch bei intensiver Nutzung intakt bleiben und Saugkraftverlust in industriellen Konfigurationen verhindert wird. Labore messen Luftvolumenströme und Druckdifferenzen, um objektive Daten zur physikalischen Leistungsfähigkeit tragbarer Geräte bereitzustellen. Staubsauger. 4. Ingenieure führen zudem ASTM B117-Salzsprühprüfungen durch, um sicherzustellen, dass interne Motorbestandteile und Sauggestelle Korrosion bei Betrieb in hochfeuchten Umgebungen widerstehen.

5. Spezifische Testprotokolle und EU-Compliance-Module
6. TÜV Rheinland wendet das PED 2014/68/EU-Modul B und Modul H1 an, um Druckausrüstungsdesigns zu prüfen und die Materialqualität zu verifizieren. Diese Verfahren umfassen zerstörungsfreie Prüfungen (ZfP) und Hydrostatische 7. Tests, um sicherzustellen, dass das Gerät Vakuumlasten ohne strukturelles Versagen aushält. Spezialisierte Labore verwenden die Emery-Methode zur Lecksuche an Filtern, um zu verifizieren, dass HEPA-Systeme Partikel wirksam abfangen, ohne Luftstrom-By-pass zuzulassen. Bei HVAC-integrierten Saugsystemen führen Techniker Prüfung des stündlichen Luftwechselratten und Erholungszeit-Tests durch, um sicherzustellen, dass die Luftströmungsparameter die Qualitätsanforderungen von ISO 9001:2015 erfüllen. 8. Zuverlässige Vakuummessungen basieren auf der Integration hocheffizienter Sensoren sowie strikter Einhaltung globaler Standards. Ingenieure, die Umgebungs Simulation und Sensorkalibrierung priorisieren, generieren Daten, die technischer Prüfung und der realen Anwendung standhalten.
Abschließende Gedanken
9. Systematische Tests während jeder Produktionsphase stellen sicher, dass Vakuumgeräte sicher über verschiedene Höhenlagen und Temperaturen hinweg funktionieren. Der Einsatz detaillierter Leistungsdiagramme sowie Drittanbieter-Validierung hilft Herstellern, konsistente Ergebnisse zu liefern, die die strengen Anforderungen von Industrie- und Verbrauchermärkten erfüllen.
Systematische Prüfungen in jeder Produktionsphase stellen sicher, dass die Vakuumausrüstung sicher bei verschiedenen Höhen und Temperaturen funktioniert. Durch detaillierte Leistungskurven und unabhängige Validierung helfen Hersteller dabei, konsistente Ergebnisse zu liefern, die den strengen Anforderungen von Industrie- und Verbraucher markets gerecht werden.
Häufig gestellte Fragen
Which metrics and tools best measure vacuum suction performance?
QC teams use vacuum gauges or manometers to measure performance in air watts (AW), kilopascals (kPa), or inches of water lift (inH2O). Air watts provide a reliable measure of overall cleaning efficiency by combining airflow and pressure. High-performance standards for 2026 typically range between 120–200 AW, with suction force reaching up to 20,000 Pa for home-grade units.
Why is there a discrepancy between suction at the hose and the nozzle?
Measurements at the hose reflect the raw output of the motor, while nozzle readings account for airflow resistance caused by filters and attachments. Testing both points ensures that the design maintains efficient air paths and that the user experiences consistent power at the cleaning surface.
How are production units verified for suction consistency?
Manufacturers implement a triple-layer inspection system: IQC for raw materials, PQC during the assembly process, and 100% Final Quality Control (FQC). Each unit must pass a performance test on the line to confirm it hits target kPa levels and operates within a noise range of 75-82dB before shipping.
Do high-suction vacuums require specific safety certifications?
Yes, units must meet global safety and performance standards such as CE, FCC, RoHS, and ETL. These certifications verify that the high-power motors and lithium-ion batteries used in 2026 models operate safely under sustained load without overheating or electrical failure.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية