 Zum Hauptinhalt springen Zum Footer springen

Der Übergang von einem Vakuum-Prototyp zu einem profitablen Amazon-FBA-Angebot erfordert die Bewältigung komplexer technischer Normen und strenger Logistikzeitpläne. Viele B2B-Käufer tragen hohe Kapitalrisiken, wenn sie Mikro-Nischen nicht ausreichend prüfen oder die spezifischen technischen Anforderungen für den globalen Markteintritt übersehen. Um eine nachhaltige Marke aufzubauen, benötigen Sie ein klares System, das sicherstellt, dass Ihr Produkt internationale Sicherheitsstandards erfüllt und ohne kostspielige Versandverzögerungen im Lager ankommt.
Dieser Eigenmarke Fahrplan beschreibt eine sechsphasige Strategie, um Ihre Marke effektiv vom Fabrikgelände bis zum Endverbraucher zu skalieren. Wir erklären, wie Sie Zielpreisspannen zwischen 10 und 30 USD anvisieren, um Margen zu schützen, und warum Sie ein 8- bis 12-wöchiges Seefrachtfenster unter DDP-Bedingungen einplanen müssen. Sie finden außerdem technische Details zur Verwaltung der Freigabe von Goldmustern, zur Übertragung bestehender Zertifizierungen wie ETL oder CE sowie zur Verwendung dreistufiger Qualitätskontrollen zur Aufrechterhaltung einer hohen Produktionsleistung.
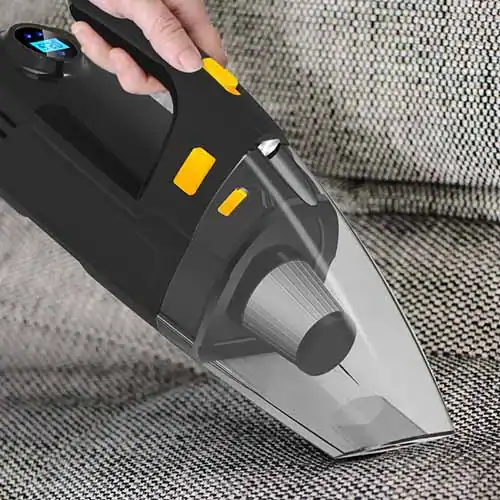
Phase 1: Nischenauswahl
Die Nischenauswahl verwendet quantitative Filter, um Mikrosegmente mit bestimmten Preisspannen, typischerweise zwischen 10 und 30 USD, und moderatem Wettbewerbsniveau zu finden. Durch die Priorisierung leichter SKUs und stark nachgefragter Indikatoren wie dem Bestseller-Rang minimieren Marken das Kapitalrisiko, bevor sie sich auf die Fertigung festlegen.
Quantitative Filter für die Identifizierung von Mikro-Nischen
Die Konzentration auf Mikro-Nischen wie tragbare Autoaccessoires, spezialisierte Hautpflegeprodukte oder umweltfreundliche Landmaschinen vermeidet übersättigte allgemeine Märkte. Die Datenanalyse zielt auf Stückpreisspannen zwischen 10 und 30 USD ab, um Deckungsbeiträge nach Abzug von Fulfillment- und Marketingkosten zu erhalten. In dieser Phase werden Kategorien priorisiert, in denen bestehende führende Produkte zwischen 100 und 300 Bewertungen aufweisen, was darauf hindeutet, dass das Segment für neue Anbieter zugänglich ist. Marken richten ihre Auswahl an spezialisierten Fertigungskapazitäten in Teilsegmenten wie kompressorbasierten Kühlboxen oder Hochdruckluftpumpen aus, um technische Überlegenheit zu gewährleisten.
Operative Nachfragekennzahlen und SKU-Beschränkungen
Die Best-Seller-Rangliste (BSR) dient als kritischer Nachfrageindikator und zielt gezielt auf Nischen ab, in denen mehrere Ergebnisse der ersten Seite innerhalb der oberen 5% bis 10% ihrer Kategorie liegen. Die anfängliche Beschränkung der Produktkandidaten auf leichte und kleinformatige SKUs reduziert die Landed Costs und die FBA-Maßgewichtsgebühren. Die strategische Bewertung umfasst konformitätsbezogene Attribute wie Nachhaltigkeitszertifizierungen oder spezifische Energiestandards wie IEC 61851 für EV-Komponenten. Die Kartierung von Verbrauchertrends und Preisnormen hilft, Lücken zu identifizieren, in denen aktuelle SKUs funktionale Anforderungen wie App-Steuerung oder Solar-Eingang nicht erfüllen, und bietet einen klaren Weg zur Produktdifferenzierung.
Phase 2: Freigabe des “Goldmusters”
Das Goldmuster dient als endgültige, maßgebliche Referenzeinheit für die Massenproduktion. Es muss exakt die Komponenten, Materialien und Fertigungsprozesse verwenden, die für die endgültige Produktlinie 2026 vorgesehen sind. Die Freigabe umfasst die Überprüfung technischer Spezifikationen, funktionaler Leistung und ästhetischer Standards, um eine manipulationssichere Qualitätsbasis für Inspektoren zu schaffen.
Festlegung des Produktions-Benchmarks und der Referenzstandards
Eine gegenseitig genehmigte physische Einheit dient als maßgeblicher Standard für Funktionalität, Ästhetik und Herstellbarkeit. Dieses Goldmuster bietet eine greifbare Basislinie, die sowohl die Fabrik als auch der Käufer als Ziel für alle zukünftigen Ergebnisse akzeptieren. Ohne diesen Anker bleiben Qualitätserwartungen subjektiv, was oft zu inkonsistenten Chargen und Fertigungsverzögerungen während der Produktion führt.
Das Produktionsteam muss exakt die Prozesse und die Stückliste (BOM) verwenden, die für die Massenproduktion geplant sind. Handverfeinerte Prototypen repräsentieren nicht die tatsächlichen Fabrikfähigkeiten. Durch die Verwendung von Standardmaschinen und -materialien für das Goldmuster bestätigen wir, dass das Design in großem Maßstab wiederholbar ist und die technischen Anforderungen der endgültigen Produktlinie erfüllt.
Die Parteien müssen mehrere signierte, datierte und versiegelte Kopien des Musters verteilen. Eine verbleibt in der Fabrik, eine bleibt beim Käufer und die dritte geht an das Drittparteien-Team. Qualitätskontrolle Diese Verteilung verhindert Manipulationen und stellt sicher, dass alle Beteiligten während der Vorfrachtinspektionen denselben physischen Standard referenzieren.
Grenzmuster definieren die akzeptablen Grenzen für Oberflächen- und Farbabweichungen. Diese Referenzpunkte verhindern Streitigkeiten während der Inspektionen 2026, indem sie genau zeigen, wo eine geringfügige Abweichung zu einem Defekt wird. Die frühzeitige Festlegung dieser Grenzen schützt das Projekt vor subjektiver Ablehnung oder Annahme von Waren am Fabriktor.
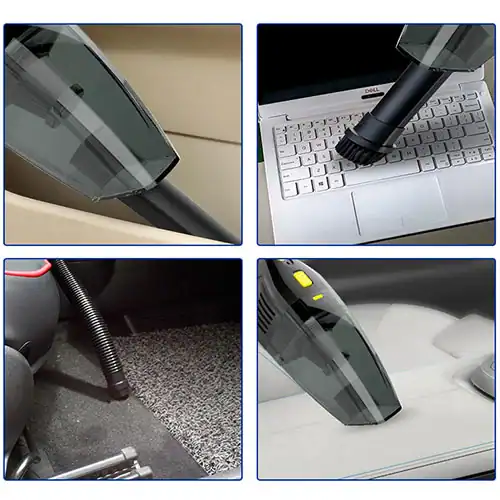
Technische Verifizierung und Dokumentationsanforderungen
Funktions-, Haltbarkeits- und Belastungstests validieren die Leistung unter realen Bedingungen. Diese Prüfungen müssen vor Beginn der vollständigen Montage erfolgen, um potenzielle mechanische oder elektrische Ausfälle zu identifizieren. Das Testen des Goldmusters bestätigt die Zuverlässigkeit des Produkts und stellt sicher, dass es die beabsichtigten Leistungsstandards erfüllt, bevor Kapital in die Massenproduktion investiert wird.
Qualitätsingenieure verifizieren die Maßhaltigkeit anhand technischer Zeichnungen und CAD-Dateien. Wir prüfen qualitätskritische Merkmale, um sicherzustellen, dass sie innerhalb der spezifizierten Toleranzen liegen. Dieser Schritt stellt sicher, dass Komponenten korrekt zusammenpassen und dass das Endprodukt den technischen Designspezifikationen entspricht, die in der Entwicklungsphase festgelegt wurden.
Der Freigabeprozess umfasst die Bestätigung von Materialspezifikationen wie Kunststoffharzsorten und Metallegierungen. Wir dokumentieren diese Details in der finalisierten Stückliste, um die Verwendung minderwertiger Ersatzstoffe während der Massenproduktion zu verhindern. Die Festlegung der Materialidentitäten gewährleistet strukturelle Integrität und kosmetische Konsistenz über das gesamte Bestellvolumen.
Das physische Muster bleibt mit einem umfassenden Spezifikationspaket gebündelt. Dieses Paket umfasst einen Testplan, ein detailliertes Spezifikationsblatt und einen Katalog bekannter Defekte. Diese Dokumentation bietet eine klare Roadmap für Inspektionen und ermöglicht es Teams, objektive Entscheidungen auf der Grundlage des genehmigten Benchmarks und der dokumentierten Toleranzen zu treffen.
Phase 3: Verpackungsentwicklung
Die Verpackungsentwicklung im Jahr 2026 nutzt einen datengetriebenen 3-Schritte-Workflow zur Entwicklung von Produkt- und Geschwindigkeitsmatrizen. Dieser Prozess stellt sicher, dass alle Einheiten die Leistungsanforderungen von ISO/TC 122/SC 3 und die ISTA/ASTM-Phase-3-Teststandards erfüllen und einen robusten Schutz gegen mechanische Kräfte und elektrostatische Entladungen während des globalen Transports bieten.
Regulatorische Standards und Materialintegrität
Ingenieure befolgen ISO/TC 122/SC 3-Standards, um Leistungsanforderungen und standardisierte Terminologie für Ladeeinheiten festzulegen. Dieser Konformitätsrahmen stellt sicher, dass Kfz-Zubehör und Elektronik ihre physikalische Integrität in der gesamten globalen Lieferkette bewahren. Für empfindliche tragbare Elektronik nutzen wir Reinraumumgebungen der ISO-Klasse 7 (10.000), um thermoformte Verpackungen herzustellen und Kontaminationsrisiken während der Produktionsphase wirksam zu eliminieren.
Forschungs- und Entwicklungsteams wenden ISO-11607-Protokolle an, um Verpackungssysteme für empfindliche Gerätekategorien zu validieren. Zur Vermeidung von Schäden durch elektrostatische Entladung integrieren wir ESD-sichere Materialien, die MIL-B-81705-C, EIA-541 und IEC-Spezifikationen entsprechen. Diese Materialien bieten wesentlichen Schutz für hochwertige Komponenten wie Luftpumpen und EV-Ladegeräte, und stellen sicher, dass sie am Bestimmungsort des Endnutzers funktionsfähig ankommen.

Leistungsvalidierung und Optimierung der Lieferkette
Die Validierung beginnt mit ISTA/ASTM-Phase-3-Tests, um die Auswirkungen äußerer Kräfte und Endbenutzer-Interaktionen auf die Verpackungsstruktur zu dokumentieren. Wir nutzen diese Daten, um einen 3-stufigen Verpackungslinien-Designprozess mit Produktmatrizen, Flussdiagrammen und Geschwindigkeitsmatrizen umzusetzen. Dieser methodische Ansatz ermöglicht es uns, Produktionsraten mit verfügbarer Werksfläche und Materialkapazitäten abzustimmen.
Der Übergang zu virtuellen Simulationen und CAD/CNC-Werkzeugen ermöglicht dem Team, die strukturelle Integrität zu validieren, ohne mehrere physische Prototypen zu bauen. Dieser digitale Workflow reduziert Entwicklungszeit und Materialkosten. Durch die Optimierung von Einheitsoperationen und Layout-Effizienz minimieren wir Platzbedarf und Materialabfall in der Logistik 2026, was zu einem nachhaltigeren und kosteneffizienteren Vertriebsmodell führt.
Premium-OEM/ODM-Lösungen für Hochleistungs-Haushaltsstaubsauger

Phase 4: Zertifizierungsübertragung
Der Zertifizierungsübertrag verbindet KelyLands’ bestehende Werkszulassungen wie CE, FCC und ETL mit Ihrem privaten Markennamen. Dies beinhaltet die Aktualisierung von Laborberichten von Partnern wie SGS oder Intertek und die Ausstellung einer neuen Konformitätserklärung, um den legalen Marktzutritt bis 2026 sicherzustellen.
| Zertifizierungsstandard | Zielmärkte | Übertragungsprotokoll |
|---|---|---|
| CE / RoHS / UKCA | Europäische Union & Vereinigtes Königreich | Nutzung von Prüfberichten und Ausstellung der DoC |
| FCC / ETL / UL | Nord-Amerika | Übertragung mehrerer Listings über Intertek/SGS |
| SAA / PSE / KC | Australien, Japan, Südkorea | Regionsspezifische Validierung von Sicherheitsdateien |
Globale Compliance-Standards und Nutzung von Testberichten
Die Zuordnung bestehender KelyLands-Zertifizierungen wie CE, CB, RoHS und UKCA zu bestimmten Kfz-Zubehörkategorien umgeht die Notwendigkeit redundanter Tests. Wir wenden diese etablierten Standards an auf tragbare Luftpumpen und Auto- Kühlschränke, sodass die Handelsmarke die ursprünglichen Werksdaten nutzen kann. Diese Strategie erfüllt die 2026-Einzelhandelsanforderungen, die von Tier-1- und Tier-2-Distributoren gefordert werden, die einen sofortigen Compliance-Nachweis verlangen.
Der Prozess integriert Werksauditdaten nach IATF 16949 und ISO 9001, um die Konsistenz der Fertigung zu validieren. Diese Dokumente bilden die Grundlage für die technische Akte und stellen sicher, dass die Marke internationale Qualitätsmanagementsysteme einhält. Die Expansion in globale Märkte erfordert die Identifizierung und Erfüllung regionsspezifischer Anforderungen wie SAA für Australien, PSE für Japan und KC für Südkorea während der ersten Produktionsphase.

Dokumentationsprotokolle und Laborvalidierung
Eine erfolgreiche Übertragung hängt von der aktiven Zusammenarbeit mit Drittlabors wie HKTO, SGS und Intertek ab. Diese Institutionen aktualisieren bestehende Testberichte, um den Markennamen des Käufers und spezifische Modellnummern widerzuspiegeln. Diese administrative Aktualisierung bewahrt die Integrität der ursprünglichen Sicherheitsdaten und stellt dem Markeninhaber gleichzeitig die erforderlichen rechtlichen Unterlagen für Zoll- und Einzelhandelsprüfungen bereit.
Bei Elektronik wie EV-Ladegeräten führen wir die Übertragung von ETL- und FCC-Listing durch, um die Einhaltung der nordamerikanischen Sicherheitsvorschriften von 2026 sicherzustellen. Diese technische Umstellung beinhaltet einen formellen Antrag bei der ausstellenden Stelle, um die Zertifizierung des Werks mit der neuen Markenidentität zu verknüpfen. Die endgültige technische Akte umfasst die Stückliste (BOM) und PCB-Layouts, die die Unterzeichnung der Konformitätserklärung (DoC) unterstützen.
Phase 5: Produktionsüberwachung
Die Produktionsüberwachung für 2026 nutzt Echtzeitdaten von SPS und Sensoren, um KPIs wie OEE und FPY zu verfolgen. Durch die Integration von MES- und SCADA-Systemen mit dreistufigen Qualitätsprüfungen (IQC, PQC, FQC) gewährleisten wir 100-prozentige Prüfung aller Kfz-Zubehörteile, während wir optimale Zykluszeiten beibehalten und Ausschussraten reduzieren.
Echtzeit-KPI-Tracking und Systemintegration
Ingenieure verbinden Fertigungshardware, einschließlich speicherprogrammierbarer Steuerungen (SPS) und CNC-Steuerungen, direkt mit Manufacturing-Execution-Systemen (MES) und SCADA-Plattformen, um eine Live-Datenerfassung zu ermöglichen. Dieses digitale Rückgrat bietet sofortige Transparenz über den Fabrikbetrieb und ermöglicht es Teams, Leistungskennzahlen wie Gesamtanlageneffektivität (OEE), Erstausbeute (FPY) und mittlere Betriebsdauer zwischen Ausfällen (MTBF) zu verfolgen. Durch die Analyse von Maschinenbetriebszeiten und Leerlaufintervallen über integrierte ERP-Systeme identifizieren Manager Produktionsengpässe und passen Arbeitsabläufe an, um die Ausbringungsraten gegenüber den festgelegten Zielen zu verbessern.
Die Systemintegration erstreckt sich auf computergestützte Instandhaltungsmanagementsysteme (CMMS) und IIoT-Plattformen, die Rohdaten in umsetzbare Erkenntnisse verarbeiten. Diese Werkzeuge überwachen Zykluszeiten und Ausschussraten, um sicherzustellen, dass jede Stufe des Fertigungsprozesses Effizienzbenchmarks erfüllt. Automatisierte Datenflüsse eliminieren die Verzögerung manueller Berichterstattung und liefern eine präzise Aufzeichnung des Maschinenzustands und des Energieverbrauchs in der gesamten Anlage.
Automatisierte Sensornetzwerke und dreistufige Inspektion
In Fabrikhallen werden dichte Sensornetzwerke eingesetzt, darunter RFID-Lesegeräte, optische Zähler und Vibrationsmonitore, um den Materialfluss zu verfolgen und den Zustand der Anlagen zu überwachen. Diese Hardware unterstützt ein dreistufiges Prüfkonzept bestehend aus Eingangsqualitätskontrolle (IQC), Prozessqualitätskontrolle (PQC) und Endqualitätskontrolle (FQC). Durch den Einsatz von Bildverarbeitungssystemen und Barcode-Scannern auf jeder Stufe validiert das System Bauteile anhand von Konstruktionsspezifikationen und erkennt Fehler, bevor Komponenten zur nächsten Station gelangen.
Techniker legen schwellenwertbasierte Auslöser für kritische Prozessvariablen wie Ofentemperaturen, Förderbandgeschwindigkeiten und Druckniveaus fest. Wenn Sensoren eine Abweichung von der festgelegten Basislinie erkennen, sendet das System automatisierte Warnmeldungen per SMS oder Push-Benachrichtigungen, um Nichtkonformitäten zu verhindern. Dieses proaktive Monitoring stellt sicher, dass Variablen wie Luftfeuchtigkeit und Stromaufnahme innerhalb der Toleranz bleiben, wodurch Nacharbeitsraten reduziert und die strukturelle Integrität von Kfz-Zubehör während der Massenproduktion aufrechterhalten werden.

Phase 6: Launch-Logistik (DDP)
In Phase 6 übernehmen Verkäufer den Incoterm DDP, um die Lieferrisiken von Anfang bis Ende zu verwalten, einschließlich aller Einfuhrabgaben, Mehrwertsteuer und Zollabfertigung. Für Markteinführungen im Jahr 2026 sind präzise Landed-Cost-Berechnungen und die strikte Einhaltung von Palettierungsstandards erforderlich, um einen reibungslosen Eingang bei Amazon-Fulfillment-Centern oder 3PL-Einrichtungen sicherzustellen.
| Logistikkomponente | Technische Spezifikation | Operative Auswirkungen |
|---|---|---|
| Incoterm-Auswahl | DDP (Incoterms 2020) | Der Verkäufer zahlt alle Zölle, Mehrwertsteuer und Maklergebühren. |
| Palettenmaße | 1219 x 1143 x 1067 mm | Standardisiert die 4-Wege-Einfahrt für globale 3PL-Dienstleister. |
| Vorlaufzeitplanung | 8 – 12 Wochen | Schafft Puffer für Seefracht und Zollabfertigung. |
| Datenprotokolle | OFTP2 / AS2 | Automatisiert ASN und Echtzeit-Tracking. |
DDP-Rahmenwerk und Verantwortlichkeiten des Verkäufers
Verkäufer tragen alle Kosten und Risiken, bis die Waren gemäß den ICC-2020-Regeln den benannten Bestimmungsort erreichen. Diese Verantwortung umfasst internationale Fracht, Abfertigung am Ursprungsort sowie die Zahlung von Einfuhrzöllen und Mehrwertsteuer. Der Gefahrenübergang erfolgt erst, wenn die Fracht zur Entladung an der bezeichneten Einrichtung verfügbar ist, was bedeutet, dass Transportschäden weiterhin in der Verantwortung des Verkäufers liegen. Um dieses finanzielle Risiko zu managen, müssen Marken vor dem Versand Budget für Zollabfertigung, Sicherheitsgebühren und mögliche Inspektionskosten einplanen.
Der Erfolg in dieser Phase hängt von der genauen Auswahl der HS-Codes ab. Die korrekte Zolltarifierung bestimmt die endgültigen Zollsätze und verhindert Zollstopps, die eine Markteinführung im Jahr 2026 verzögern könnten. Verkäufer sollten diese Kosten frühzeitig modellieren, um sicherzustellen, dass der Lande-Preis des Produkts beim Verkauf über Amazon oder andere globale Marktplätze eine nachhaltige Gewinnspanne ermöglicht.
Technische Logistik- und Palettierungsstandards
Operative Effizienz erfordert die Einhaltung spezifischer physischer Handhabungsstandards für Exportlieferungen. Industrielle Benchmarks für die globale Logistik bevorzugen 4-Wege-Paletten mit maximalen Abmessungen von 1219 x 1143 x 1067 mm. Diese standardisierten Einheiten erleichtern den Transport über verschiedene Carrier-Netzwerke und verhindern Ablehnungen in automatisierten Fulfillment-Zentren. Jede Ladeeinheit benötigt eine obere Abdeckung, um die Fracht zu stabilisieren und Schäden bei mehrlagiger Stapelung in Versandcontainern zu verhindern.
Logistikzeitpläne für die Planung 2026 deuten auf einen Zeithorizont von 8 bis 12 Wochen für Seefracht in Kombination mit DDP-Abwicklungsanforderungen hin. Digitale Verfolgung über OFTP2- oder AS2-Protokolle bietet die Transparenz, die zur Verwaltung dieser erweiterten Zeitfenster erforderlich ist. Durch die Implementierung dieser Datenschnittstellen können Verkäufer präzise Lieferankündigungen (ASN) bereitstellen, sodass Lagerhäuser sich auf eingehende Bestände vorbereiten und den Check-in-Prozess beschleunigen können.
Abschließende Gedanken
Die Einführung einer Staubsauger-Eigenmarke erfordert einen disziplinierten Ansatz in jeder Phase des Herstellungsprozesses. Der Erfolg hängt von der Kombination datengesteuerter Nischenauswahl mit strengen technischen Standards ab. Der Weg vom ersten Goldmuster bis zur finalen DDP-Logistik erfordert ein Gleichgewicht zwischen technischer Präzision und regulatorischer Compliance. Diese Roadmap hilft Marken, Risiken zu managen und gleichzeitig eine skalierbare Lieferkette aufzubauen.
Die Befolgung dieser Schritte hilft Verkäufern, häufige Produktionsfehler zu vermeiden und stellt sicher, dass Produkte versandfertig in Fulfillment-Zentren ankommen. Langfristiges Wachstum hängt von gleichbleibender Qualität und optimierten Logistikabläufen ab. Marken, die diese Variablen effektiv managen, schaffen eine starke Grundlage für ihre Präsenz auf dem globalen Markt.
Häufig gestellte Fragen
Wie lange dauert die Herstellung und der Versand von Staubsaugern für Eigenmarken?
Der Zeitraum von der ersten Bemusterung bis zum Ab-Werk-Versand umfasst in der Regel 45 bis 90 Tage. Die Vorlaufzeiten für die Massenproduktion liegen bei 15 bis 20 Tagen für kleine Chargen von 500 Einheiten und bis zu 50 Tagen für Bestellungen über 5.000 Einheiten. Der Seetransport zu Fulfillment-Zentren im Jahr 2026 addiert weitere ca. 35 bis 55 Tage Tür-zu-Tür.
Was sind die Amazon-FBA-Verpackungsanforderungen für tragbare Staubsauger?
Versandkartons müssen 50 lb (22,7 kg) oder weniger wiegen und auf keiner Seite mehr als 25 Zoll (63,5 cm) messen. Individuelle Einzelhandelseinheiten benötigen scanbare FNSKU-Etiketten und Erstickungsgefahr-Warnhinweise auf allen Polybeuteln mit einer Öffnung von 5 Zoll oder größer. Die Verpackung muss außerdem Standard-Sturztests bestehen, um die Sicherheitsrichtlinien von Amazon zu erfüllen.
Wie hoch ist das typische Budget für die Einführung einer Private-Label-Staubsaugermarke?
Ein Standard-Einführungsbudget liegt zwischen $10.000 und $30.000, was Produktbeschaffung, Formen, kundenspezifische Verpackung, erforderliche Zertifizierungen und die erste Lieferung abdeckt. Kleinserien-Tests mit vorhandenen ODM-Modellen können für Marken, die Fertigungsoptionen mit niedrigen Mindestbestellmengen nutzen, zwischen $2.000 und $10.000 beginnen.
Welche Zertifizierungen sind für den globalen Vertrieb von Auto-Zubehör erforderlich?
Der Export in wichtige Märkte erfordert die Einhaltung regionaler Normen wie CE, RoHS und UKCA für Europa sowie FCC, ETL oder CA65 für Nordamerika. Einrichtungen sollten idealerweise über ISO 9001:2015- oder IATF 16949-Zertifizierungen verfügen. um eine gleichbleibende Qualitätskontrolle über alle Produktionsstufen hinweg sicherzustellen.
Wie hoch sind die Mindestbestellmengen für kundenspezifische Staubsauger?
Standard-Mindestbestellmengen (MOQs) für Staubsauger liegen in der Regel zwischen 500 und 1.000 Stück für vollständig gebrandete Produkte. Einige Lieferanten bieten jedoch flexible Einstiegsmöglichkeiten mit Mindestbestellmengen von nur 50 Stück für ungebrandete Modelle oder 100 Stück für einfache Logoanwendungen.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية