


Executing a Phase 2. Drop Protection OEM(borosilicate glass kettle portable) strategy serves as the primary defense against catastrophic transit breakage and soaring warranty replacement costs. Travel-friendly beverage appliances endure brutal handling conditions inside luggage and during daily commutes. Brands shipping bare glass units invite immediate financial loss from shattered inventory and negative customer reviews. Integrating a custom food-grade silicone sleeve directly solves this operational vulnerability, giving buyers a structural shock absorber that physically shields the unit and protects long-term profit margins.
This technical operating procedure defines the manufacturing specifications for custom silicone armor. We detail the engineering mechanics behind surviving a 1-meter drop test and calculate the exact tooling costs required for base logo embossing. Procurement teams will gain actionable insights on precise factory Pantone-matching, LFGB safety standard compliance, and thermal dissipation metrics so the sleeve actively protects the appliance without trapping excess heat.
How Do Food-Grade Silicone Sleeves Survive the 1-Meter Drop Test?
Food-grade silicone leverages high inherent compressibility and thermal stability to absorb kinetic energy, physically shielding fragile components like high borosilicate glass from catastrophic impact failure.
Shock Absorption Mechanisms
Food-grade silicone relies on inherent compressibility to dampen mechanical vibrations during a sudden impact. The soft, flexible nature of the material allows the sleeve to act as a physical cushion that compresses immediately upon hitting a hard surface. This rapid compression actively absorbs and redirects the kinetic energy from a 1-meter fall away from fragile internal components. For products like the KelyLands SM400 bouilloire de voiture, this specific mechanical action protects the high borosilicate glass from shattering upon impact.
| Material Configuration | Impact Absorption (1-Meter Drop) | Thermal Shock Resistance |
|---|---|---|
| Bare Borosilicate Glass | Poor (High shatter risk) | Excellent (Zero-odor boiling) |
| Standard Rigid Plastic | Moderate (Crack/fracture risk) | Low (Melting and off-gassing risk) |
| Silicone-Sleeved Glass | High (Kinetic energy redirected) | Excellent (-60°C to 225°C operating range) |

Material Stability Across Temperature Extremes
Silicone maintains its protective structural integrity even when facing severe heat or cold. Food-grade silicone retains its elasticity across a broad temperature range, functioning reliably from -60°C up to 225°C. This thermal stability ensures the sleeve avoids becoming brittle and cracking during a physical drop. Even if a fleet operator drops the appliance onto frozen asphalt immediately after boiling water in a cold climate, the material continues to absorb the shock without structural failure.
Quality Control for Bulk B2B Production
Rigorous factory testing guarantees consistent drop resistance across large OEM orders. KelyLands enforces a triple-layer inspection protocol consisting of Incoming Contrôle de la qualité (IQC), Process Quality Control (PQC), and Final Quality Control (FQC). These protocols verify the precise thickness and density of every silicone sleeve before final assembly.
- IQC measures masterbatch ratios and raw material elasticity parameters.
- PQC monitors curing temperatures to prevent material degradation during molding.
- FQC executes random batch drop tests to confirm physical resilience.
Production teams validate these material properties under ISO 9001:2015 and IATF 16949 standards. This tight workflow easily meets the strict 2026 durability requirements demanded by commercial logistics fleets and RV outfitters.
Can the Factory Pantone-Match the Silicone Sleeve to Our Brand Colors?
Precision spectrophotometry and rigid masterbatch controls allow factories to match OEM brand colors on silicone sleeves with a Delta-E variance of ≤1.0, rendering any differences imperceptible to the naked eye.
Achieving Delta-E Accuracy in Pantone Matching
KelyLands matches exact brand colors using the Pantone Matching System (PMS) combined with LAB/CIELAB color measurement standards. Factory engineers rely on advanced spectrophotometry and computer-assisted tools to lock in Delta-E (ΔE) values of ≤1.0. This tight tolerance ensures color variations remain entirely imperceptible to the human eye across production runs.
The OEM engineering team requires exact Pantone codes from clients rather than photo-based references. Photos introduce lighting and screen calibration biases, whereas a precise Pantone code provides an objective, mathematical baseline for the dye formulation process.
Maîtrise des variables de procédé pour une cohérence des couleurs
Atteindre la couleur cible dès le premier échantillon exige un contrôle strict des procédés. Les ingénieurs maintiennent les tolérances du ratio de masterbatch dans ±0.5% pendant l'étape initiale de formulation des colorants. Même de légères déviations dans le volume de colorant peuvent modifier considérablement la teinte finale du silicone durci.
L'usine gère strictement les températures de cuisson, en les maintenant dans une fourchette précise de ±2°C. Cela empêche la carbonisation ou le jaunissement, qui affectent de manière disproportionnée les housses de couleurs claires. KelyLands évalue les propriétés du matériau de base avant le mélange, en tenant compte des différences optiques entre les substrats de silicone transparent et laiteux. L'équipe ajuste la charge en pigment pour correspondre au profil spécifique de transmission lumineuse de la matière première.
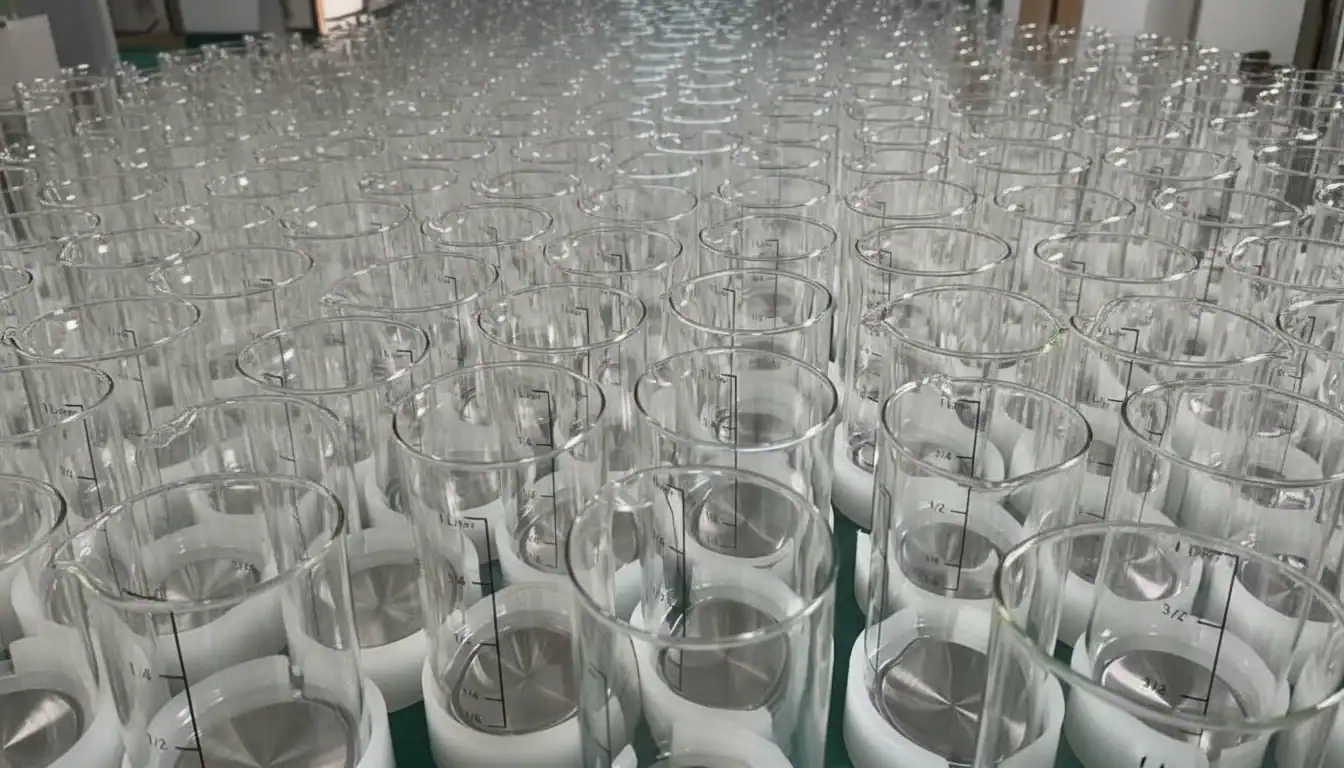
Établissement des lignes directrices colorimétriques pour les commandes OEM en série
KelyLands recommande de sélectionner les codes Pantone C (cuivré) ou U (non cuivré) pour les produits en silicone opaque unicolore. Ces codes standards garantissent des résultats vifs et prévisibles, parfaitement alignés avec vos chartes graphiques d'entreprise existantes.
1. Après approbation par le client de l’échantillon physique initial, l’équipe d’ingénierie consigne précisément la formulation du colorant, les ratios de pigments et le profil de cuisson thermique. Cette documentation rigoureuse garantit une reproductibilité exacte pour les commandes en gros standards de 3 000 unités, assurant une présentation de marque cohérente pour les opérations de livraison. B2B mondial fulfillment operations.
Secure High-Margin 12V/24V OEM Car Kettles
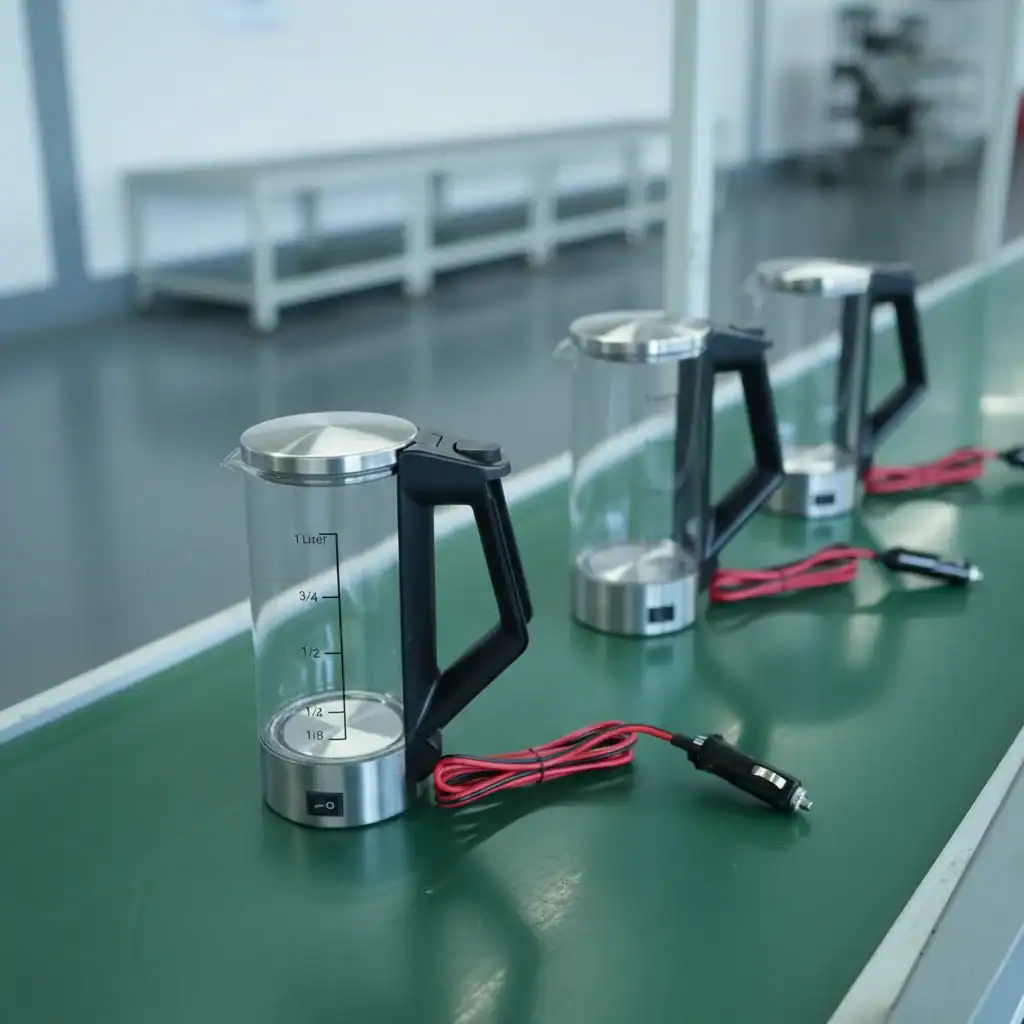
What Is the Tooling Cost for Embossing Our Logo on the Silicone Base?
7. Les investissements en outillage silicone personnalisé varient de $400 pour les configurations simples à une seule cavité à plus de $10 000 pour les systèmes automatisés multi-cavités, mais les séries de production B2B à haut débit amortissent rapidement ces coûts initiaux, les ramenant à quelques centimes par unité.
8. Investissement initial pour la création de moules
9. L’usinage du moule physique constitue la principale dépense dans le gaufrage de logo en silicone. Les fabricants utilisent l’usinage CNC ou l’électro-érosion (EDM) pour graver des géométries de logo complexes dans des blocs d’acier ou d’aluminium. Les équipements nécessitant un contrôle précis de la température et de la pression déterminent le positionnement prix milieu de gamme à premium pour cet outillage personnalisé. Pour les designs standards, les moules simples à une seule cavité offrent une porte d’entrée accessible, tandis que les commandes à haut volume exigent des systèmes multi-cavités complexes afin de maximiser la vitesse de production.
10. Les ingénieurs KelyLands conçoivent des systèmes de moules réutilisables afin de maintenir une rentabilité à long terme pour les commandes de gros B2B récurrentes. En utilisant des matériaux d’outillage durables optimisés pour les cycles rapides de chauffage et de refroidissement, l’usine garantit que le moule supporte des milliers de cycles sans altérer la netteté du logo embossé en 3D.
| 11. Catégorie d’outillage | 12. Fourchette de coût estimée | Application typique |
|---|---|---|
| Moule à cavité unique | 13. $400 – $4 000 | 14. Logos simples et premières séries pilotes B2B à faible volume |
| 15. Moule multi-cavités | $5,000 – $25,000 | Intricate 3D geometries and mass fleet production |
| Digital Prototyping | $100 – $1,000 | Physical verification before cutting final metal |
CAD Integration and Prototyping Fees
Digital design workflows directly influence the initial setup and prototyping costs. Advanced CAD-integrated systems allow designers to finalize the 3D logo details, check tolerances, and analyze flow dynamics before engineers cut the physical metal mold. Industry rates for this specialized design phase typically run between $50 and $200 per hour, depending on the intricacy of the brand artwork.
The OEM design team at KelyLands validates every dimension to ensure the brand logo transfers flawlessly to the silicone base of the SM400 high borosilicate glass kettle. This thorough digital verification step prevents expensive rework, keeps initial prototyping fees manageable, and guarantees the final silicone sleeve aligns perfectly with the rigid glass exterior.
Production Scale and Cost Amortization
Balancing the upfront tooling fee against the total production volume dictates the ultimate commercial viability of custom embossing. Upfront tooling investments pay off through high-speed automated production, which drops the per-unit price significantly at scale. When a brand orders a large batch, the factory distributes the $4,000 mold cost across thousands of units, making the custom branding expense nearly invisible on the final invoice.
- KelyLands structures customized B2B kettle runs at a 3,000-piece minimum so buyers can easily absorb the mold fee across the batch.
- The factory utilizes rapid cooling cycles to increase the daily output yield of custom silicone sleeves.
- Advanced machinery ensures fast turnaround times without compromising detailed 3D logo quality or material integrity.
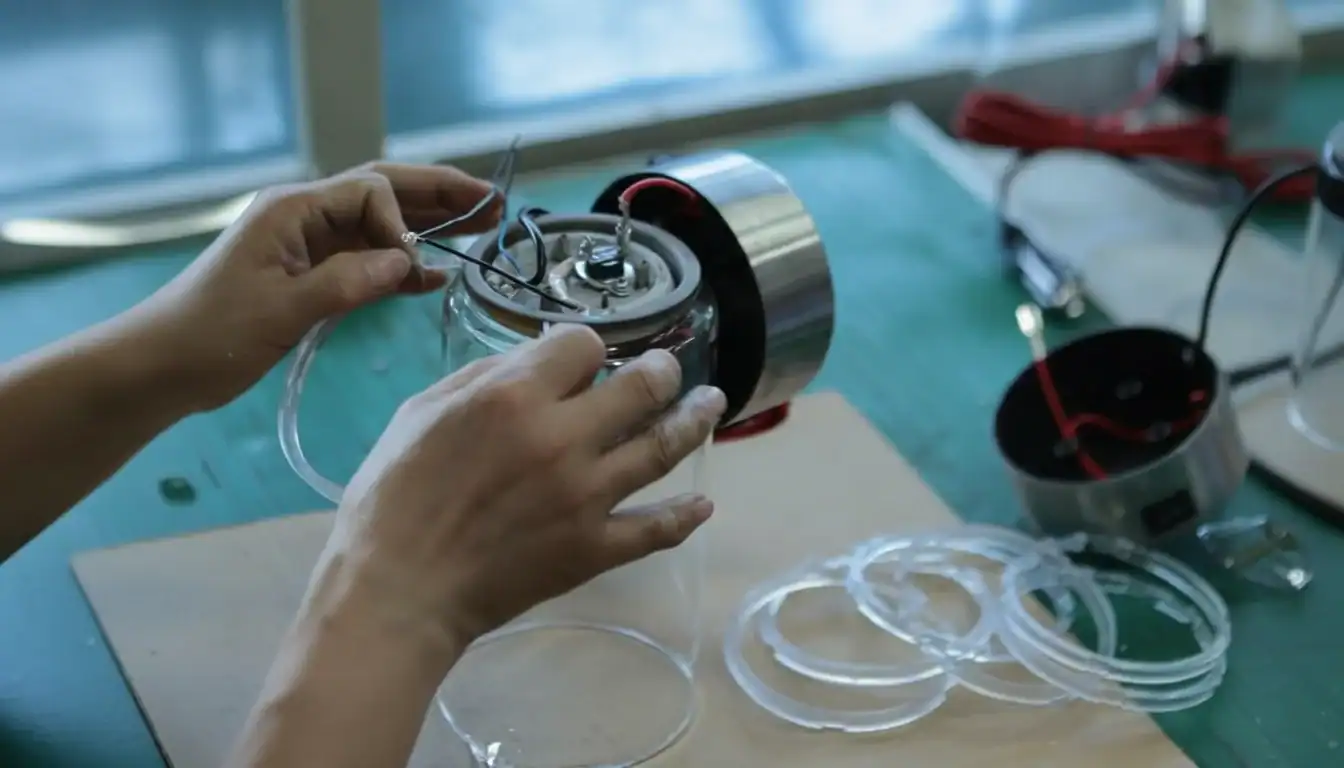
Does the Sleeve Interfere With the Kettle’s Heat Dissipation?
Food-grade silicone sleeves act as dense thermal insulators rather than heat sinks, actively improving boiling efficiency by trapping internal thermal energy while maintaining a safe-to-touch exterior.
Thermal Insulation Properties of Silicone Sleeves
Food-grade silicone fundamentally alters the thermal dynamics of the SM400 High Borosilicate Glass kettle. Instead of drawing heat away from the water like a metal heat sink, the silicone sleeve acts as a highly effective thermal insulator. This dense barrier significantly restricts the direct transfer of thermal energy from the rigid glass surface to the external environment.
Because silicone possesses exceptionally low thermal conductivity, it locks the heat inside the 1000ML reservoir. This material characteristic ensures the boiled water remains hot for extended periods after the heating cycle completes, drastically reducing the need for fleet drivers to execute repeated power cycles during long hauls.
Effects on 12V/24V Boiling Efficiency
Heating water via a vehicle’s DC power supply demands strict energy management. KelyLands 12V/24V auto kettles operate within a constrained 150W to 300W power envelope, requiring approximately 30 minutes to bring 1000ML of water to a rolling boil. In this low-wattage environment, minimizing ambient heat loss dictates the overall boiling performance.
The protective sleeve wraps the sidewalls of the glass cylinder, actively preventing the ambient air inside a cold truck cabin from cooling the vessel. By blocking this external temperature interference, the sleeve forces the maximum amount of heating energy directly into the water, optimizing the 30-minute boiling sequence and reducing unnecessary strain on the vehicle’s electrical architecture.
User Safety and External Heat Transfer
Managing external surface temperatures establishes the safety baseline for fleet drivers and RV users operating heavy-duty kettles in confined spaces. The silicone sleeve functions as a reliable thermal barrier, specifically engineered to intercept the intense temperatures radiating outward from the borosilicate glass core.
While the internal water reaches a 100°C rolling boil, the low-conductivity sleeve keeps the exterior contact points cool enough to handle. This deliberate thermal management prevents accidental burns when users grip and pour from the heavy-duty SM400 model immediately after the boiling sequence triggers the auto-off switch.
Conclusion
Integrating a custom food-grade silicone sleeve transforms a standard portable borosilicate glass kettle into a highly durable, retail-ready product. The sleeve effectively absorbs impacts to pass the 1-meter drop test while maintaining proper heat dissipation during the boiling cycle. Precise Pantone matching and logo personnalisé Le marquage en relief permet aux marques OEM de construire des identités visuelles distinctives tout en résolvant le problème courant des bris pendant le transport.
Évaluez vos actuels designs de bouilloires en verre pour identifier où une protection silicone ciblée peut réduire les risques. les taux de retour. Contactez notre équipe d’ingénierie OEM pour discuter des coûts d’outillage et demander un échantillon silicone personnalisé adapté à vos exigences commerciales.
Questions fréquemment posées
Une bouilloire portable en verre borosilicate se casse-t-elle facilement dans les bagages ?
Le verre borosilicate est très résistant aux chocs thermiques, mais en tant que matériau rigide, il peut être vulnérable aux impacts mécaniques s’il est emballé sans protection dans les bagages. Cependant, lorsqu’il est entouré d’une gaine en silicone alimentaire de haute qualité, les vibrations et les chocs sont significativement atténués. La nature compressible du silicone agit comme un amortisseur, réduisant considérablement le risque de casse pendant le transport et la manutention des bagages.
Peut-on concevoir une gaine de protection silicone personnalisée pour le verre ?
Oui, les gaines de protection silicone personnalisées peuvent être spécifiquement conçues pour s’adapter aux dimensions uniques de n’importe quelle bouilloire en verre. Parce que le silicone alimentaire est un matériau souple et compressible, il peut être moulé avec précision pour offrir des épaisseurs adaptées aux zones d’impact clés. Cela offre une excellente absorption des chocs pour prévenir les chutes accidentelles tout en permettant une personnalisation complète du branding, des couleurs et de l’esthétique.
Quel est le coût d’outillage pour les moules silicone personnalisés ?
Les coûts d’outillage pour les moules silicone personnalisés varient généralement de 1 500 à 3 000 USD, en fonction de la complexité de la conception de la gaine, des exigences de finition de surface et de la méthode de fabrication spécifique. Les moules de compression standards pour les gaines de protection basiques se situent dans la fourchette basse, tandis que des conceptions plus complexes nécessitant un moulage par injection de caoutchouc siliconique liquide (LSR) multi-cavités entraîneront des frais d’outillage initiaux plus élevés mais offriront une meilleure efficacité pour la production en masse.
Les gaines silicone respectent-elles les normes de sécurité LFGB ?
Oui, les gaines premium en silicone alimentaire sont spécifiquement fabriquées pour respecter les rigoureuses normes de sécurité LFGB. Cette certification de haut niveau garantit que le silicone ne contient pas de toxines nocives, ne libère pas de composés volatils, et maintient en toute sécurité sa durabilité structurelle et ses propriétés anti-choc sur une large plage de températures, généralement de -60°C à 225°C, assurant une sécurité optimale pour les appareils domestiques.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية