


Executing a Phase 2. Drop Protection OEM(borosilicate glass kettle portable) strategy serves as the primary defense against catastrophic transit breakage and soaring warranty replacement costs. Travel-friendly beverage appliances endure brutal handling conditions inside luggage and during daily commutes. Brands shipping bare glass units invite immediate financial loss from shattered inventory and negative customer reviews. Integrating a custom food-grade silicone sleeve directly solves this operational vulnerability, giving buyers a structural shock absorber that physically shields the unit and protects long-term profit margins.
This technical operating procedure defines the manufacturing specifications for custom silicone armor. We detail the engineering mechanics behind surviving a 1-meter drop test and calculate the exact tooling costs required for base logo embossing. Procurement teams will gain actionable insights on precise factory Pantone-matching, LFGB safety standard compliance, and thermal dissipation metrics so the sleeve actively protects the appliance without trapping excess heat.
How Do Food-Grade Silicone Sleeves Survive the 1-Meter Drop Test?
Food-grade silicone leverages high inherent compressibility and thermal stability to absorb kinetic energy, physically shielding fragile components like high borosilicate glass from catastrophic impact failure.
Shock Absorption Mechanisms
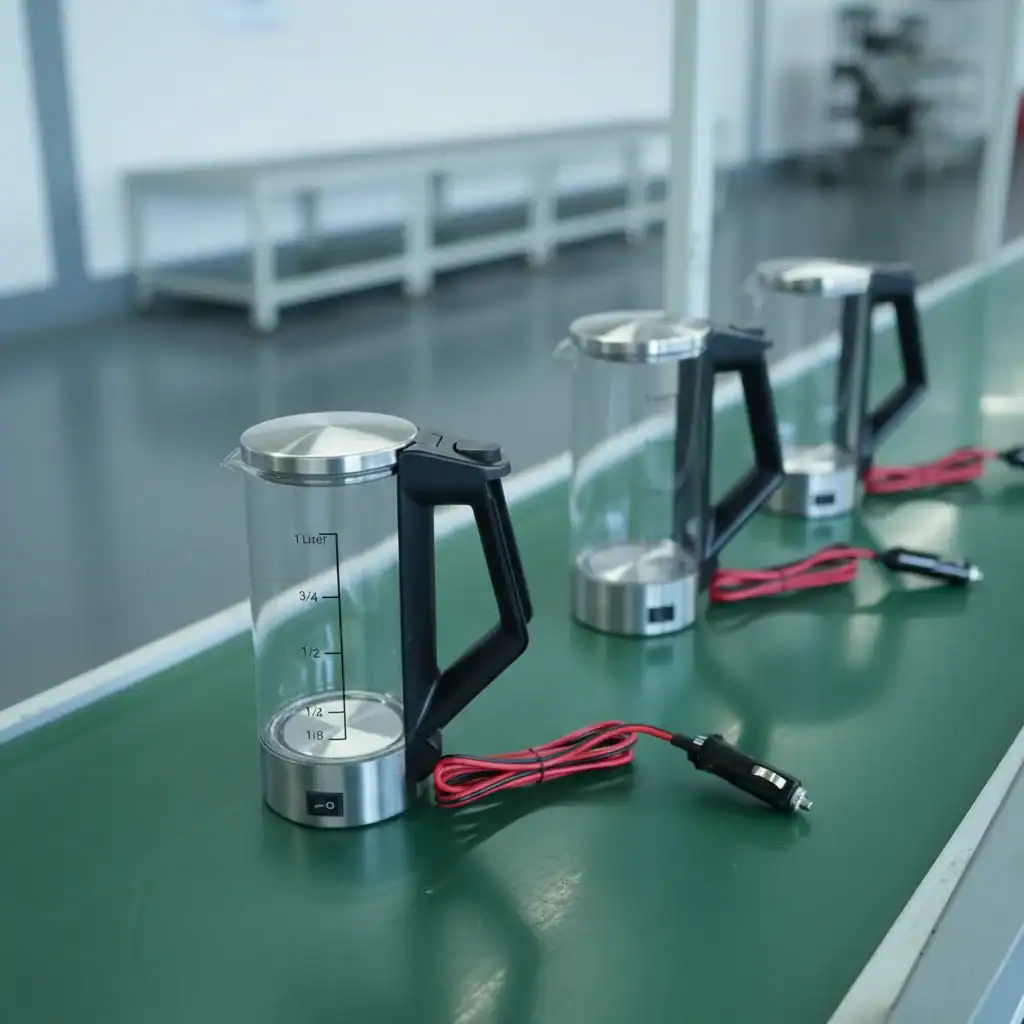
Food-grade silicone relies on inherent compressibility to dampen mechanical vibrations during a sudden impact. The soft, flexible nature of the material allows the sleeve to act as a physical cushion that compresses immediately upon hitting a hard surface. This rapid compression actively absorbs and redirects the kinetic energy from a 1-meter fall away from fragile internal components. For products like the KelyLands SM400 chaleira para carro, this specific mechanical action protects the high borosilicate glass from shattering upon impact.
| Material Configuration | Impact Absorption (1-Meter Drop) | Thermal Shock Resistance |
|---|---|---|
| Bare Borosilicate Glass | Poor (High shatter risk) | Excellent (Zero-odor boiling) |
| Standard Rigid Plastic | Moderate (Crack/fracture risk) | Low (Melting and off-gassing risk) |
| Silicone-Sleeved Glass | High (Kinetic energy redirected) | Excellent (-60°C to 225°C operating range) |

Material Stability Across Temperature Extremes
Silicone maintains its protective structural integrity even when facing severe heat or cold. Food-grade silicone retains its elasticity across a broad faixa de temperatura, funcionando de forma confiável de -60°C a 225°C. Essa estabilidade térmica garante que a manga não se torne quebradiça e trinque durante uma queda física. Mesmo que um operador de frota deixe o aparelho cair sobre asfalto congelado logo após usar água fervente em um clima frio, o material continua absorvendo o impacto sem falhas estruturais.
Controle de Qualidade para Produção B2B em Grande Escala
Testes rigorosos de fábrica garantem resistência consistente a quedas em grandes pedidos OEM. A KelyLands aplica um protocolo de inspeção em três camadas, consistindo em Inspeção de Qualidade de Entrada Controle de qualidade (IQC), Controle de Qualidade do Processo (PQC) e Controle de Qualidade Final (FQC). Esses protocolos verificam a espessura e a densidade precisas de cada manga de silicone antes da montagem final.
- O IQC mede as proporções do masterbatch e os parâmetros de elasticidade do material bruto.
- O PQC monitora as temperaturas de cura para evitar a degradação do material durante a moldagem.
- O FQC executa testes de queda amostrais por lote para confirmar a resistência física.
As equipes de produção validam essas propriedades dos materiais conforme as normas ISO 9001:2015 e IATF 16949. Esse fluxo de trabalho rigoroso atende facilmente aos rigorosos requisitos de durabilidade de 2026 exigidos por frotas de logística comercial e montadores de veículos recreativos (RV).
Can the Factory Pantone-Match the Silicone Sleeve to Our Brand Colors?
Espectrofotometria de precisão e controle rígido de masterbatch permitem que as fábricas reproduzam as cores da marca OEM nas mangas de silicone com uma variância Delta-E de ≤1,0, tornando quaisquer diferenças imperceptíveis a olho nu.
Alcançando Precisão Delta-E no Combate de Cores Pantone
A KelyLands combina as cores exatas da marca usando o Sistema de Combate de Cores Pantone (PMS) junto com as normas de medição de cor LAB/CIELAB. Engenheiros de fábrica dependem de espectrofotometria avançada e ferramentas assistidas por computador para fixar valores Delta-E (ΔE) de ≤1,0. Essa tolerância apertada garante que variações de cor permaneçam completamente imperceptíveis ao olho humano em todos os lotes de produção.
A equipe de engenharia OEM exige os códigos Pantone exatos dos clientes, em vez de referências baseadas em fotos. Fotos introduzem vieses de iluminação e calibração de tela, enquanto um código Pantone preciso fornece uma base objetiva e matemática para o processo de formulação dos corantes.
Managing Process Variables for Color Consistency
Hitting the target color on the first sample demands strict process controls. Engineers keep masterbatch ratio tolerances within ±0.5% during the initial dye formulation stage. Even minor deviations in dye volume can drastically alter the final hue of the cured silicone.
The factory strictly manages curing temperatures, holding them within a precise ±2°C range. This prevents burning or yellowing, which disproportionately affects light-colored sleeves. KelyLands evaluates the base material properties before mixing, factoring in the optical differences between transparent and milky silicone substrates. The team adjusts the pigment load to match the specific light transmission profile of the raw material.
Setting Color Guidelines for OEM Bulk Orders
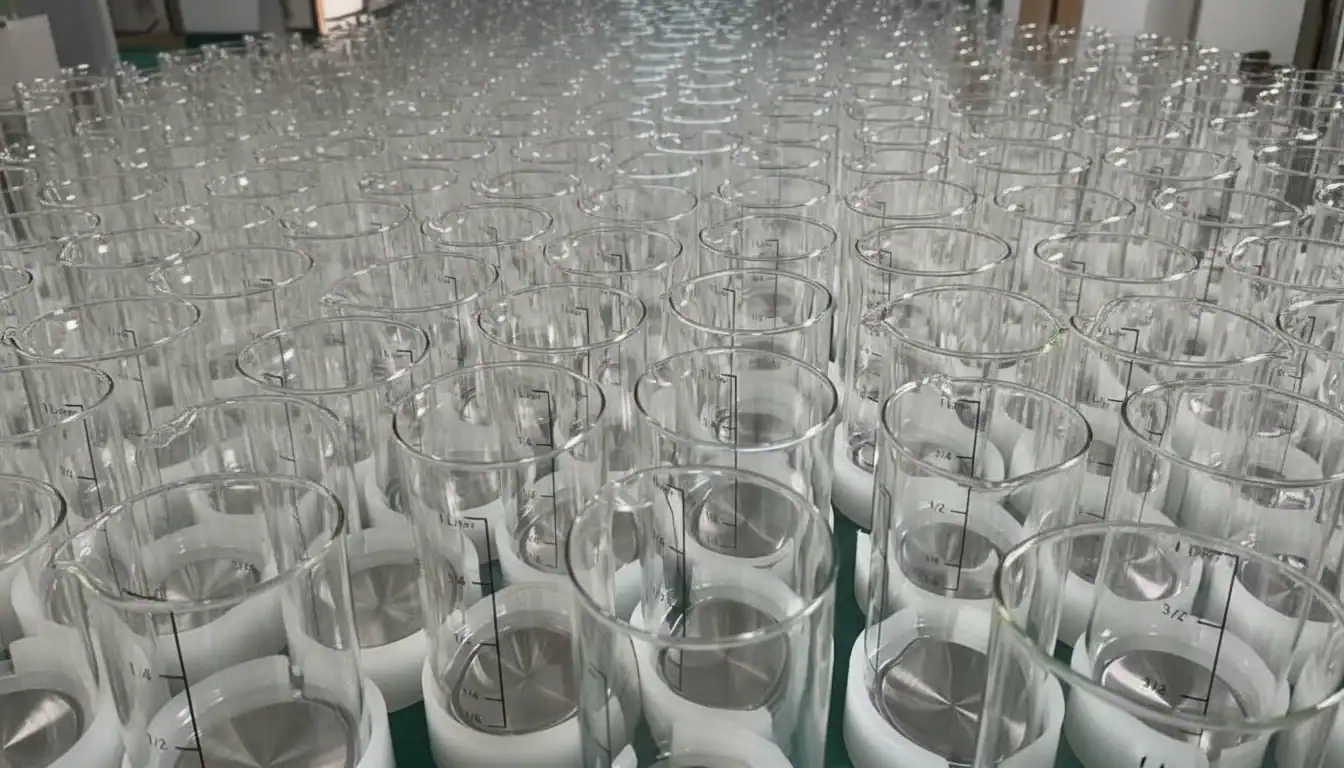
KelyLands recommends selecting Pantone C (Coated) or U (Uncoated) codes for solid opaque silicone products. These standard codes ensure vibrant, predictable results that align perfectly with your existing corporate branding guidelines.
After clients approve the initial physical color sample, the engineering team thoroughly documents the exact dye formulation, pigment ratios, and thermal curing profile. This stringent documentation guarantees exact repeatability across standard 3,000-piece bulk orders, securing consistent brand presentation for B2B global fulfillment operations.
Secure High-Margin 12V/24V OEM Car Kettles
What Is the Tooling Cost for Embossing Our Logo on the Silicone Base?
Custom silicone tooling investments range from $400 for basic single-cavity setups to over $10,000 for multi-cavity automated systems, but high-speed B2B production runs quickly amortize these upfront costs down to pennies per unit.
Initial Capital Investment for Mold Creation
Machining the physical mold drives the primary expense in silicone logo embossing. Manufacturers utilize CNC machining or electrical discharge machining (EDM) to carve intricate logo geometries into steel or aluminum blocks. Equipment requiring precise temperature and pressure controls dictates the mid-tier to premium pricing for this custom tooling. For standard designs, single-cavity molds present an accessible entry point, while high-volume orders demand complex multi-cavity systems to maximize production speed.
KelyLands engineers reusable mold systems to maintain long-term cost-effectiveness for recurring B2B wholesale orders. By utilizing durable tooling materials optimized for rapid heating and cooling phases, the factory ensures the mold sustains thousands of cycles without degrading the crispness of the 3D embossed logo.
| Tooling Category | Estimated Cost Range | Aplicação típica |
|---|---|---|
| Molde de cavidade única | $400 – $4,000 | Straightforward logos and low-volume B2B pilot runs |
| Multi-Cavity Mold | $5,000 – $25,000 | Intricate 3D geometries and mass fleet production |
| Digital Prototyping | $100 – $1,000 | Physical verification before cutting final metal |
CAD Integration and Prototyping Fees
Digital design workflows directly influence the initial setup and prototyping costs. Advanced CAD-integrated systems allow designers to finalize the 3D logo details, check tolerances, and analyze flow dynamics before engineers cut the physical metal mold. Industry rates for this specialized design phase typically run between $50 and $200 per hour, depending on the intricacy of the brand artwork.
The OEM design team at KelyLands validates every dimension to ensure the brand logo transfers flawlessly to the silicone base of the SM400 high vidro borossilicato. This thorough digital verification step prevents expensive rework, keeps initial prototyping fees manageable, and guarantees the final silicone sleeve aligns perfectly with the rigid glass exterior.
Production Scale and Cost Amortization
Balancing the upfront tooling fee against the total production volume dictates the ultimate commercial viability of custom embossing. Upfront tooling investments pay off through high-speed automated production, which drops the per-unit price significantly at scale. When a brand orders a large batch, the factory distributes the $4,000 mold cost across thousands of units, making the custom branding expense nearly invisible on the final invoice.
- KelyLands structures customized B2B kettle runs at a 3,000-piece minimum so buyers can easily absorb the mold fee across the batch.
- The factory utilizes rapid cooling cycles to increase the daily output yield of custom silicone sleeves.
- Advanced machinery ensures fast turnaround times without compromising detailed 3D logo quality or material integrity.
Does the Sleeve Interfere With the Kettle’s Heat Dissipation?
Food-grade silicone sleeves act as dense thermal insulators rather than heat sinks, actively improving boiling efficiency by trapping internal thermal energy while maintaining a safe-to-touch exterior.
Thermal Insulation Properties of Silicone Sleeves
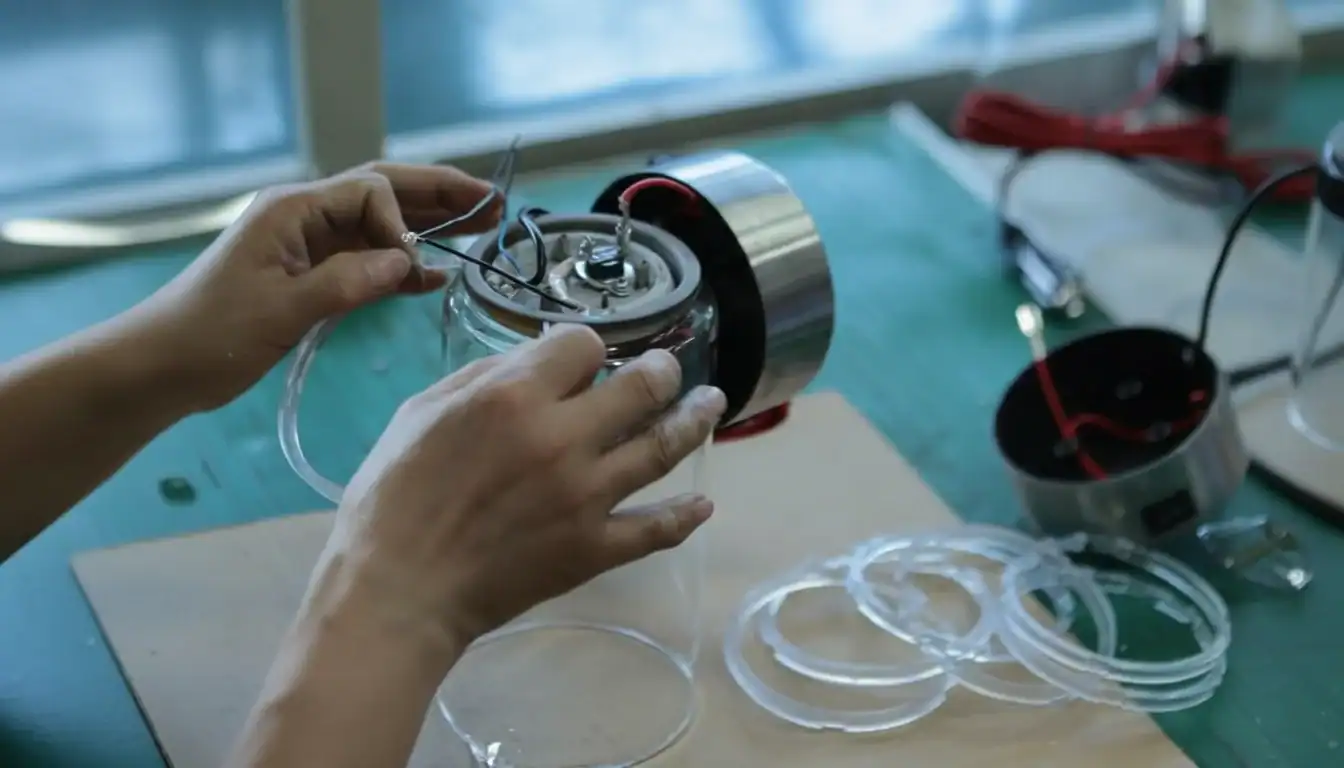
Food-grade silicone fundamentally alters the thermal dynamics of the SM400 High Borosilicate Glass kettle. Instead of drawing heat away from the water like a metal heat sink, the silicone sleeve acts as a highly effective thermal insulator. This dense barrier significantly restricts the direct transfer of thermal energy from the rigid glass surface to the external environment.
Because silicone possesses exceptionally low thermal conductivity, it locks the heat inside the 1000ML reservoir. This material characteristic ensures the boiled water remains hot for extended periods after the heating cycle completes, drastically reducing the need for fleet drivers to execute repeated power cycles during long hauls.
Effects on 12V/24V Boiling Efficiency
Heating water via a vehicle’s DC power supply demands strict energy management. KelyLands 12V/24V auto kettles operate within a constrained 150W to 300W power envelope, requiring approximately 30 minutes to bring 1000ML of water to a rolling boil. In this low-wattage environment, minimizing ambient heat loss dictates the overall boiling performance.
The protective sleeve wraps the sidewalls of the glass cylinder, actively preventing the ambient air inside a cold truck cabin from cooling the vessel. By blocking this external temperature interference, the sleeve forces the maximum amount of heating energy directly into the water, optimizing the 30-minute boiling sequence and reducing unnecessary strain on the vehicle’s electrical architecture.
User Safety and External Heat Transfer
O controle das temperaturas superficiais externas estabelece a base de segurança para motoristas de frotas e usuários de motorhomes que utilizam chaleiras de alta potência em espaços confinados. A capa de silicone funciona como uma barreira térmica confiável, projetada especificamente para interceptar as intensas temperaturas irradiadas para fora do núcleo de vidro borossilicato.
Embora a água interna atinja o ponto de ebulição a 100°C, a capa de baixa condutividade mantém os pontos de contato externos seguros para manipulação. Este gerenciamento térmico deliberado evita queimaduras acidentais quando os usuários pegam e servem da chaleira resistente SM400 imediatamente após a sequência de fervura acionar o desligamento automático.
Conclusão
A integração de uma capa de silicone alimentício personalizada transforma uma chaleira padrão de vidro borossilicato portátil em um produto altamente durável e pronto para venda no varejo. A capa absorve eficazmente os impactos para superar o teste de queda de 1 metro, mantendo a dissipação de calor adequada durante o ciclo de fervura. Correspondência precisa de Pantone e logotipo personalizado o relevo permite que marcas OEM construam identidades visuais distintas, resolvendo ao mesmo tempo o problema comum de quebras durante o transporte.
Avalie seus designs atuais de chaleira de vidro para identificar onde a proteção de silicone pode reduzir custos e melhorias no produto. as taxas de devolução. Entre em contato com nossa equipe de engenharia OEM para discutir os custos de ferramentaria e solicitar uma amostra de silicone personalizada de acordo com seus requisitos específicos de varejo.
Perguntas frequentes
A chaleira portátil de vidro borossilicato quebra facilmente na mala?
O vidro borossilicato é altamente resistente ao choque térmico, mas, por ser um material rígido, pode ser suscetível a impactos mecânicos se empacotado sem proteção em malas. No entanto, quando envolto em uma manga de silicone alimentício de alta qualidade, vibrações e impactos são significativamente amortecidos. A natureza compressível do silicone atua como um amortecedor de impacto, reduzindo drasticamente o risco de quebra durante o transporte e o manuseio brusco da bagagem.
Podemos criar uma manga protetora de silicone personalizada para o vidro?
Sim, mangas protetoras de silicone personalizadas podem ser especificamente projetadas para se ajustar às dimensões únicas de qualquer chaleira de vidro. Como o silicone alimentício é um material macio e compressível, ele pode ser moldado com precisão para oferecer espessuras adaptadas nas zonas de impacto principais. Isso oferece excelente absorção de choques para evitar quedas acidentais, permitindo também personalização completa de marca, cores e estética.
Qual é o custo da ferramentaria para moldes de silicone personalizados?
Os custos de ferramentaria para moldes de silicone personalizados geralmente variam de US$ 1.500 a US$ 3.000, dependendo da complexidade do design da manga, dos requisitos de acabamento superficial e do método específico de fabricação. Moldes de compressão padrão para mangas protetoras básicas ficam na faixa inferior desse espectro, enquanto designs mais intrincados que exigem moldagem por injeção de Borracha de Silicone Líquido (LSR) em múltiplas cavidades acarretam custos iniciais mais altos de ferramentaria, mas oferecem melhor eficiência para produção em massa.
As mangas de silicone passam pelos padrões de segurança LFGB?
Sim, mangas de silicone alimentício de alta qualidade são fabricadas especificamente para atender aos rigorosos padrões de segurança LFGB. Essa certificação de topo garante que o silicone não contém toxinas nocivas, não libera compostos voláteis e mantém com segurança suas propriedades de durabilidade estrutural e absorção de impacto em uma ampla faixa de temperaturas, tipicamente de -60°C a 225°C, assegurando a segurança ideal para aparelhos domésticos.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية