 Перейти к основному содержанию Перейти к нижнему колонтитулу


Нестабильная производительность пылесоса часто обусловлена протоколами тестирования, которые не учитывают атмосферные переменные или ограничения датчиков. Для промышленных производителей проверка целостности всасывания означает переход от простых проверок мощности к получению данных, прослеживаемых по СИ, которые выдерживают международный контроль и отвечают эксплуатационным требованиям.
Мы анализируем ключевое оборудование для контроля качества тестирования всасывания, включая причины, по которым датчики давления с емкостной мембраной являются предпочтительным эталоном для грубого вакуума, определяемого стандартом ISO 3529-1:2019. В этом руководстве подробно описано влияние высоты над уровнем моря на механику всасывания (с учетом того, как изменения плотности воздуха влияют на работу мотора) и приведены конкретные протоколы NFPA 1962, используемые для подтверждения порога вакуума в 22 дюйма ртутного столба, необходимого для структурной безопасности при ответственной эксплуатации.
Основное лабораторное оборудование: вакуумный манометр и калибровочные диафрагмы
Точное тестирование всасывания требует применения вакуумных манометров и калибровочных диафрагм для измерения перепадов давления и расхода воздуха. Современные лабораторные стандарты 2026 года делают акцент на классификации ISO 3529-1:2019, используя промышленные пьезорезистивные датчики для грубого вакуума и датчики давления с емкостной мембраной для прецизионных измерений, что обеспечивает получение данных о производительности, прослеживаемых по СИ.
Классификация вакуумных манометров и диапазоны измерений
Стандарты ISO 3529-1:2019 классифицируют уровни вакуума на отдельные сегменты для обеспечения точности в лабораторных условиях. При тестировании всасывания и контроль качества, технические специалисты фокусируются на грубом вакууме, который простирается от чуть выше атмосферного давления до 1 мбар, и среднем вакууме, охватывающем диапазон от 1 мбар до 10⁻³ мбар. Выбор appropriate манометра на основе этих классификаций гарантирует, что оборудование работает в пределах своего оптимального диапазона чувствительности.
Датчики давления с емкостной мембраной (CTRN) служат основными эталонными стандартами в метрологических лабораториях. Эти приборы используют инконелевые мембраны, обеспечивающие высокую коррозионную стойкость и устойчивость к конденсатам, что особенно важно в промышленных условиях всасывания. Они обеспечивают стабильную точность от атмосферного давления до 10⁻⁴ мбар, что делает их незаменимыми для калибровки вторичных датчиков и проверки компонентов с высокими показателями всасывания.
На промышленных производственных линиях часто используются модели серий DI/DU для испытаний повышенной сложности. Эти манометры поддерживают аналоговые выходы 4-20 мА или 0-10 В, что позволяет напрямую интегрировать их в автоматизированные системы сбора данных. Такое подключение обеспечивает мониторинг производительности всасывания в реальном времени во время высокоскоростных производственных процессов без ущерба для стабильности измерений.
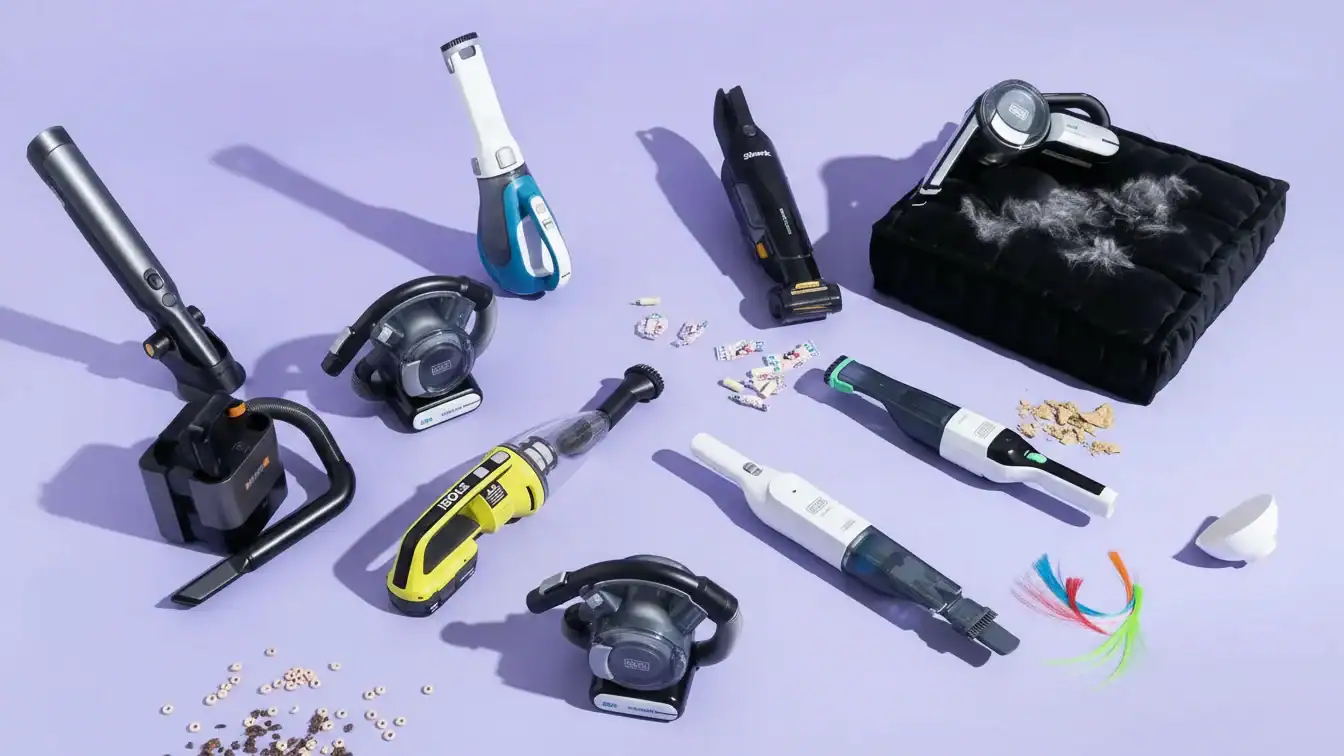
Выбор датчиков и метрологическая прослеживаемость
Пьезорезистивные датчики — предпочтительный выбор для мониторинга диапазона от 1600 до 1 мбар при высокопроизводительном серийном тестировании. Оснащенные химически стойкими керамическими мембранами, эти датчики обеспечивают быстрое время отклика и высокую механическую прочность. Их способность выдерживать быстрые циклы изменения давления делает их идеальным решением для задач грубого вакуума, характерных для проверки всасывающих устройств потребительского и промышленного назначения.
Точность измерений должна соответствовать требованиям класса 2.5 по стандарту EN 837, обеспечивая, чтобы отклонения от полной шкалы не превышали ±2.5%. Для поддержания такого уровня точности лабораторная установка должна учитывать температуру среды до 80°C. Использование процессных соединений из латуни или медных сплавов способствует управлять тепловыми стабильности и механической целостности в течение продолжительных испытаний.
Протоколы калибровки обеспечивают основу для получения данных производительности с прослеживаемостью к СИ. Технические специалисты следуют стандарту ISO 3567 при прямом сравнении с эталонными манометрами для проверки линейности датчиков. Для лабораторий, использующих кондеанометрические манометры, стандарт ISO 20146 предоставляет конкретную методику поддержания стабильности калибровки. Эти международные стандарты гарантируют, что измерения эффективности всасывания остаются согласованными между различными испытательными лабораториями и международными рынками.
Дроссельные тарелки работают в сочетании с этими манометрами для обеспечения измерения дифференциального давления. Создавая известное сопротивление в воздушном потоке, дроссельная тарелка позволяет инженерам рассчитывать объемный расход расходов и общую эффективность всасывания. Эта комбинация оборудования предоставляет комплексные данные, необходимые для современного анализа аэродинамической производительности.
Стандартизированные условия тестирования (напряжение, высота над уровнем моря, температура)
Тестирование вакуумной производительности требует моделирования реальных условий эксплуатации, таких как транспортировка на большой высоте и работа в экстремальных климатических условиях. Плотность воздуха снижается с ростом высоты, что изменяет мощность всасывания и уровень электрической изоляции. Соблюдение стандартов ASTM D6653 и GB 4943.1-2011 гарантирует, что продукция остается работоспособной и безопасной при авиаперевозках или эксплуатации в высокогорных регионах.
| Стандарт | Параметр | Требование / предел |
|---|---|---|
| RTCA DO-160G | Рабочая высота | До 70 000 футов (Категория E1/E2) |
| GB 4943.1-2011 | Зазоры изоляции | Коэффициент 1,48 для высоты 5 000 м |
| ASTM D6653 | Скорость изменения давления в камере | 305 м за 30–60 секунд |
| Закон Пашена | Напряжение пробоя | Минимальное ~327 В в воздухе |
Влияние высоты и температуры на механику всасывания
Плотность воздуха резко меняется на больших высотах. Более низкое давление снижает массу воздуха, перемещаемого вакуумными моторами, что напрямую уменьшает измеряемую всасывающую способность. Специалисты по контролю качества используют специализированные камеры для моделирования этих потерь и проверки того, что мотор способен поддерживать минимальную рабочую тягу даже в разреженной атмосфере.
Закон Пашена определяет электрическую безопасность в условиях низкого давления. Снижение атмосферного давления понижает порог напряжения пробоя, при котором воздух достигает минимальной точки пробоя примерно при 327 В. Системам, работающим вблизи этого порога или превышающим его, требуется усиленная изоляция для предотвращения дугового разряда и повреждения внутренних компонентов при эксплуатации на большой высоте.
Терморегуляция затрудняется, поскольку разреженный воздух отводит меньше тепла за счет конвекции. Такие стандарты, как RTCA DO-160G, раздел 4.0, определяют конкретные температурные категории эксплуатации для оборудования rack-типа и генераторных зон. Тестирование подтверждает целостность вакуумных уплотнений и обмоток моторов при совместном воздействии высоких температур и низкого давления.
Технические протоколы комплексной проверки в мультиэкологичных условиях
Стандарт GB 4943.1-2011 обязывает вносить корректировки в конструкцию оборудования, используемого в регионах с высокогорным климатом, например, на Тибетском плато. Для изделий, рассчитанных на высоту 5 000 м, расстояния по утечке и зазоры увеличиваются в 1,48 раза по сравнению со значениями на уровне моря. Инженеры проверяют эти зазоры, чтобы предотвратить диэлектрический пробой при снижении атмосферного давления.
Моделирование давления проводится по протоколам ASTM D6653 для валидации при транспортировке воздушным транспортом. Процедура включает изменение давления со скоростью 305 м за каждые 30–60 секунд с последующей выдержкой в течение 60 минут при целевой высоте. Эта выдержка необходима для наблюд характеристики герметичности и материал корпуса устойчивость к длительным перепадам атмосферного давления.
Расширенное тестирование использует высоковольтные кабельные вводы в климатических камерах ESPEC для проверки изоляции на больших высотах. Эти системы поддерживают терминалы 10 кВ переменного тока для подтверждения безопасности на высотах до 100 000 футов. Метод 500.6 стандарта MIL-STD-810 служит базой для этих испытаний, подтверждая, что корпуса вакуумных насосов остаются герметичными и электрически безопасными во всём диапазоне рабочих условий.
Дискуссия: “Всасывание в шланге” vs “Всасывание на nozzle”
Стандартизированные испытания по NFPA 1962 приоритетно измеряют вакуум непосредственно на шланге для проверки структурной целостности и предотвращения сжатия трубопровода. Хотя измерения на насадке отражают реальные условия эксплуатации, тестирование на конце шланга с использованием герметичного прозрачного диска обеспечивает соответствие оборудования порогу вакуума в 22 дюйма ртутного столба (74,5 кПа), требуемому для безопасности.
Стандарты вакуум-сушки для проверки структурной целостности шлангов
Стандарт NFPA 1962 требует, чтобы всасывающие рукава сохраняли вакуум на уровне 22 дюйма ртутного столба (0,75 бар) в течение 10 минут. Этот тест не допускает признаков разрушения внутренней облицовки или проскальзывания соединений. Герметизация свободного конца рукаба долговечным прозрачным диском из стекла Lexan позволяет проводить визуальный контроль внутренней поверхности во время испытания. Такой подход дает возможность техникам выявить деформацию (сплющивание) стенки внутренней трубы, которая может нарушить поток воды при реальном наборе воды из открытого источника. Испытание непосредственно у выхода из рукава изолирует вакуумное давление от внешних факторов, подтверждая способность материала выдерживать экстремальное отрицательное давление без структурных деформаций.
Переменные производительности насадки и тестирование расхода воды
Оценка насадок проводится по иным критериям с акцентом на гидростатическую прочность и точность расхода. Согласно стандартным процедурам, насадки должны проходить гидростатическое испытание при давлении от 300 до 450 psi (или в 1,5 раза превышающем максимальное номинальное давление производителя). Тестирование расхода выполняется при базовом давлении 100 psi с допустимым отклонением от -0 до +10%. Насадка с номинальным расходом 150 галлонов в минуту (gpm) должна продемонстрировать результат в диапазоне от 150 до 165 gpm для соответствия нормам. Такие переменные, как размер наконечника и забора воздуха, могут существенно искажать показания вакуума при измерениях непосредственно насадкой. Это делает вакуумное тестирование самого рукава более надежным методом контроля качества для обеспечения физической долговечности всасывающего оборудования.
Масштабируйте свой бренд с помощью высокопроизводительных домашних пылесосов OEM/ODM

Линейное производственное тестирование: калибры Go/No-Go
Калибры «проход/непроход» позволяют производственным командам быстро проверять размеры деталей без использования ручных измерительных инструментов. Имитируя предельные условия сопряжения, эти калибры гарантируют, что каждый компонент — от резьбовых портов до входных форсунок — соответствует жестким допускам, например стандартам ASME B1.1, для обеспечения немедленной сборки или брака.
Механика проверки на соответствие и симуляция предельных размеров сопряжения
Элемент «GO» (проходной) проверяет условие максимального материала: он должен свободно заходить в отверстие или навинчиваться на деталь, если ее размеры находятся в пределах допуска. Для внутренних поверхностей, таких как расточки, проходной калибр должен скользить свободно. Для резьбовых соединений калибр должен войти полностью без приложения чрезмерных усилий, что подтверждает наличие достаточного пространства для установки сопрягаемого компонента при финальной сборке.
Элемент «NOGO» (непроходной) прекращает движение после 2–3 полных оборотов на резьбе или не входит в отверстие, сигнализируя о том, что деталь превышает максимально допустимые размеры. В высокоточных вакуумных приложениях некоторые стандарты требуют, чтобы непроходной калибр останавливался после 1,5 оборотов или менее. Эта проверка гарантирует, что отверстие не слишком велико или внешний диаметр не слишком мал, что в противном случае привело бы к свободной посадке или потере герметичности вакуума.
Для проверки диаметров внутренних расточек используются пробковые калибры, тогда как для контроля размеров фитингов вакуумных рукавов и форсунок — скобовые или кольцевые калибры. Скобовые калибры часто имеют рамку в форме буквы “C”, через которую первая группа pins (GO) должна проходить, но вторая группа (NOGO) должна блокировать проход. Такая физическая имитация исключает субъективность считывания показаний цифрового дисплея и ускоряет процесс контроля качества.
Закаленная инструментальная сталь и карбидные вставки обеспечивают точность калибров после тысяч циклов на сборочной линии 2026 года. Хромовое покрытие нередко наносится для снижения трения и визуальной индикации износа. Использование таких прочных материалов гарантирует стабильность размеров калибра даже при проверке абразивных пластиковых смол или металлических сплавов, используемых в корпусах двигателей.
Технические стандарты и правило допуска 10%
Команды технического контроля применяют правило 10%, обеспечивая, чтобы суммарный допуск измерительного инструмента оставался на уровне или ниже 10% от общего допуска детали. Этот инженерный запас учитывает производственные вариации самого инструмента. Инженеры обычно добавляют допуск на износ на сторону GO (проходной), что позволяет дольше эксплуатировать инструмент до того, как его физические размеры выйдут за допустимые пределы.
Резьбовые вакуумные фитинги соответствуют стандартам ASME B1.13M для метрических применений и ASME B1.2 для спецификаций калибров, что обеспечивает глобальную совместимость. Для стандартной резьбы #0-80 UNF диаметр ходовой части по стороне GO составляет 0,0519 дюйма, тогда как по стороне NOGO (непроходной) — 0,0542 дюйма. Соблюдение этих международных стандартов гарантирует, что вакуумный шланг, изготовленный на одном предприятии, будет идеально герметизировать входной порт, произведенный на другом.
Конкретные допуски, такие как стандарт пробкового калибра 25 H7 (+0 / +0,021 мм), задают четкие границы прохода/непрохода для входных отверстий. В данном случае сторона GO имеет размер ровно 25,000 мм, а сторона NOGO — 25,021 мм. Такой уровень точности критичен для поддержания герметичных уплотнений, необходимых в системах фильтрации высокоэффективных частиц (HEPA), где даже микронные зазоры вызывают утечки.
Протоколы калибровки используют калибровочные меры с уровнем неопределенности ниже 0,09 мм для проверки точности инструмента и учета износа материала. Следуя стандартам AASHTO и другим региональным нормам, техники поддерживают соотношение неопределенности измерений (TUR) на уровне 4:1. Регулярная проверка по этим эталонным мерам гарантирует, что производственная линия никогда не примет компоненты, выходящие за спецификацию, что может подорвать надежность продукции.
Калибровка оборудования для точных показаний
Точность тестирования всасывания зависит от метода сравнения, при котором техники проверяют калибры по стандартам, прослеживаемым до NIST, таким как емкостные манометры с диафрагмой. Мы поддерживаем соотношение точности измерений (TAR) в диапазоне от 4:1 до 10:1, следуя стандартам ISO/IEC 17025 и DKD-R 6-2, чтобы гарантировать достоверность показаний как минимум на 70% диапазона измерений оборудования.
Прослеживаемые эталонные стандарты и соотношения точности
Техники используют метод прямого сравнения для привязки испытательных блоков к рабочим стандартам (WS) внутри контролируемой калибровочной камеры. Эталонные стандарты высокой точности, такие как пневматические весовые тестеры мертвой нагрузки, поддерживают уровень точности от 0,005% до 0,05%, служа надежной основой для всех измерений. Соблюдение протоколов ISO/IEC 17025 и ANSI Z540-1 гарантирует, что каждая точка данных остается прослеживаемой до NIST или эквивалентных национальных метрологических институтов. Мы соблюдаем минимальное соотношение точности измерений (TAR) на уровне 4:1, требуя, чтобы калибровочное оборудование было как минимум в четыре раза точнее проверяемого калибра, чтобы предотвратить накопление ошибок.
Протоколы рабочего диапазона давления и техническая верификация
Наши протоколы используют емкостные манометры MKS Baratron (CDG) для измерений свыше 10⁻² Па, чтобы минимизировать неопределенность в критических диапазонах всасывания. Процесс верификации требует проверки как минимум одной точки в каждой трети шкалы манометра, что охватывает не менее 70% полного диапазона измерений прибора. Техники начинают настройку с обнуления манометров высокого давления и установления атмосферных опорных точек на уровне 1,01 × 10⁵ Па. Последующая верификация охватывает ступени низкого давления от 0,013 Па до 133 Па с использованием циклов повышения и понижения давления для подтверждения стабильности и линейности оборудования.
Подготовка отчета с кривой производительности для B2B-клиентов
Отчёты с профессиональными кривыми производительности отображают как минимум шесть контрольных точек по таким параметрам, как расход, давление и КПД. Проводя испытания при значениях 0%, 50%, 100% и 150% от номинальной мощности, производители подтверждают, что фактная всасывающая способность соответствует заявленным спецификациям в пределах допусков ASME B73.1 или API 610, обеспечивая надёжность продукции в соответствии со стандартами рынка 2026 года.
| Параметр испытания | Стандартное требование | Технический ориентир |
|---|---|---|
| Интервалы расхода | 0%, 50%, 100%, 150% | Определяет полный профиль кривой производительности |
| Отводы для измерения давления | 2D на всасывании / 7D на нагнетании | Стабилизирует профиль потока для точных протоколов |
| Проверка кавитации | Падение напора 3% | Определяет порог NPSH и стабильность |
| Контрольные точки данных | Минимум 6 точек | Включает журнал вибрации и температуры |
Карта потока и давления по стандартизированным точкам измерения
Инженеры фиксируют минимум пять–шесть точек данных для точного определения рабочей характеристики. На каждом этапе контролируются вибрация и температура подшипников, чтобы гарантировать механическую целостность. Получение широкого массива данных позволяет специалистам проверить обрезку рабочего колеса и общий КПД насоса, сопоставив их с расчётными проектными значениями.
Испытания проводятся на определённых интервалах производительности, а именно при 0% для давления в закрытом затворе, 50% и 100% для номинальной мощности, а также при 150% от проектной производительности. Специалисты фиксируют давление на всасывании и нагнетании, а также потребление электроэнергии и частоту вращения вала (об/мин). Эти показатели позволяют точно рассчитать удельный гидравлический КПД во всём диапазоне рабочих режимов.
Нормализация всех собранных данных к постоянной частоте вращения компенсирует особенности асинхронных двигателей. Эта корректировка гарантирует, что результаты, полученные корпоративными клиентами, будут стандартизированы и сопоставимы с заводскими базовыми значениями. Точная нормализация предотвращает расхождения, вызванные незначительными колебаниями напряжения или скольжением двигателя в ходе испытаний.
Технические допуски и контрольные показатели соответствия
Отчёты должны соответствовать спецификациям Hydraulic Institute и ASME 14.6. Эти стандарты определяют допустимые допуски между опубликованными характеристиками и реальными показателями агрегата. Профессиональная документация подтверждает, что насос работает в пределах этих инженерных значений, обеспечивая необходимую уверенность при использовании в критически важных промышленных системах.
Конфигурация трубопроводов играет критическую роль в достоверности отчёта. Датчики давления на всасывании располагают на расстоянии двух диаметров трубопровода до фланца, а датчики на нагнетании — на расстоянии пяти–семи диаметров после фланца. Такая разнесенность обеспечивает стабильный профиль потока, устраняя турбулентность, которая может исказить показания давления и сделать кривую производительности недостоверной.
Фиксация падения напора на уровне 3% при испытаниях по NPSH (необходимый чистый положительный всасывающий напор) позволяет заблаговременно обнаружить начало кавитации. Использование вакуумных резервуаров с диапазоном контроля от абсолютного нуля до 100 psia даёт возможность точно управлять условиями среды. Проверка этих результатов на соответствие стандартам API 610 или NFPA 25 гарантирует, что оборудование отвечает особым требованиям противопожарных систем или эксплуатации в нефтегазовой отрасли.
Лаборатории независимой проверки (Intertek/TUV)
Независимые сторонние лаборатории, такие как Intertek и TÜV Rheinland, обеспечивают независимую проверку оборудования для создания вакуума с помощью аккредитованных испытаний на давление и аудитов соответствия нормативным требованиям. Эти оценки используют конкретные методики, такие как ANSI/DASMA 108 и модули EU PED, чтобы подтвердить герметичность вакуумной камеры, эффективность фильтрации и структурную безопасность для B2B мировой торговли.
Аккредитованные стандарты airflow и давления целостности
Intertek использует стандарт ANSI/DASMA 108 для оценки структурных характеристик при равномерном статическом воздушном давлении. Эти испытания подтверждают, что вакуумные уплотнения остаются неповрежденными во время интенсивной эксплуатации и предотвращают потерю всасывания в промышленных конфигурациях. Лаборатории измеряют объемы воздушного потока и дифференциальное давление для предоставления объективных данных о физической мощности портативного пылесосы. Инженеры также проводят испытания солевому туману ASTM B117, чтобы убедиться, что внутренние компоненты двигателя и корпуса всасывания устойчивы к коррозии при работе в условиях высокой влажности.

Специализированные протоколы тестирования и соответствие стандартам ЕС
TÜV Rheinland применяет модули B и H1 PED 2014/68/EU для аудита конструкций оборудования под давлением и проверки качества материалов. Эти процедуры включают неразрушающий контроль (NDT) и гидроstatic испытания, чтобы убедиться, что устройство выдерживает вакуумные нагрузки без структурных повреждений. Специализированные лаборатории используют метод Эмери для обнаружения утечек в фильтрах, который подтверждает, что системы HEPA эффективно улавливают частицы, не допуская обхода воздушного потока. Для систем всасывания, интегрированных с HVAC, техники проводят испытания часового обновления и времени восстановления, чтобы убедиться, что динамика воздушного потока соответствует требованиям качества ISO 9001:2015.
Заключительные мысли
Надежное измерение вакуума основывается на интеграции высокоточных датчиков и строгом соблюдении глобальных стандартов. Инженерные команды, которые prioritизируют симуляцию окружающей среды и калибровку датчиков, производят данные, которые выдерживают техническую экспертизу и реальное использование.
Систематическое тестирование на каждом этапе производства гарантирует, что вакуумное оборудование безопасно работает в различных условиях высоты и температуры. Использование детальных кривых производительности и независимой валидации помогает производителям обеспечивать стабильные результаты, которые удовлетворяют строгие требования промышленных и потребительских рынков.
Часто задаваемые вопросы
Какие метрики и инструменты лучше всего измеряют производительность всасывания вакуумного пылесоса?
Команды ОТ используют вакуумметры или манометры для измерения производительности в воздушных ваттах (AW), килопаскалях (кПа) или дюймах водяного столба (inH2O). Воздушные ватты обеспечивают надежную оценку общей эффективности очистки за счет сочетания расхода воздуха и давления. Высокие стандарты производительности на 2026 год, как правило, составляют от 120 до 200 AW, при этом сила всасывания достигает 20 000 Па для бытовых устройств.
Почему наблюдается разброс показаний всасывания между шлангом и насадкой?
Измерения в районе шланга отражают сырой выходной показатель двигателя, тогда как показания на насадке учитывают сопротивление воздушному потоку, создаваемое фильтрами и принадлежностями. Тестирование обеих точек гарантирует, что конструкция поддерживает эффективные воздушные каналы и что пользователь получает стабильную мощность непосредственно на очищаемой поверхности.
Как проверяется однородность мощности всасывания у серийных устройств?
Производители внедряют трехуровневую систему инспекций: IQC для входящего контроля сырья, PQC в процессе сборки и 100% окончательного контроля качества (FQC). Каждое устройство должно успешно пройти тест производительности на линии, чтобы подтвердить достижение целевых значений кПа и работу в пределах шумового диапазона 75–82 дБ перед отгрузкой.
Требуют ли вакуумные пылесосы с высокой мощностью всасывания специальных сертификатов безопасности?
Да, устройства должны соответствовать глобальным стандартам безопасности и производительности таким как CE, FCC, RoHS и ETL. Эти сертификаты подтверждают, что мощные двигатели и литий-ионные аккумуляторы, используемые в моделях 2026 года, безопасно работают под длительной нагрузкой без перегрева или электрических сбоев.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية