 Saltar al contenido principal Saltar al pie de página

Los administradores de instalaciones suelen tener dificultades con los métodos de limpieza que sueltan la suciedad pero no la eliminan, lo que hace que el agua contaminada se deposit重新en las juntas de las baldosas y en las superficies porosas. Las fregonas tradicionales alcanzan rápidamente su límite de saturación, provocando la redepósito de la suciedad y largos tiempos de secado que interrumpen las operaciones diarias. La transición a la tecnología integrada de vapor y succión aborda estos problemas al combinar la disrupto térmica de alta intensidad con la extracción mecánica inmediata en un solo paso.
Esta guía analiza los especificaciones técnicas principios fundamentales para una limpieza comercial eficaz, desde la dinámica térmica de los sistemas de caldera de 300°F hasta el rendimiento de recuperación de fluidos de los motores de vacío de alta potencia. Comparamos la eficiencia del calentamiento instantáneo frente a las calderas presurizadas y detallamos cómo mantener una fracción de sequedad del vapor de al menos 0,95 garantiza una sanitización profunda sin formación de charcos, reduciendo finalmente los tiempos típicos de secado de pisos de cuatro horas a tan solo 45 minutos.
La Física de la Limpieza a Vapor: Calor + Humedad + Succión
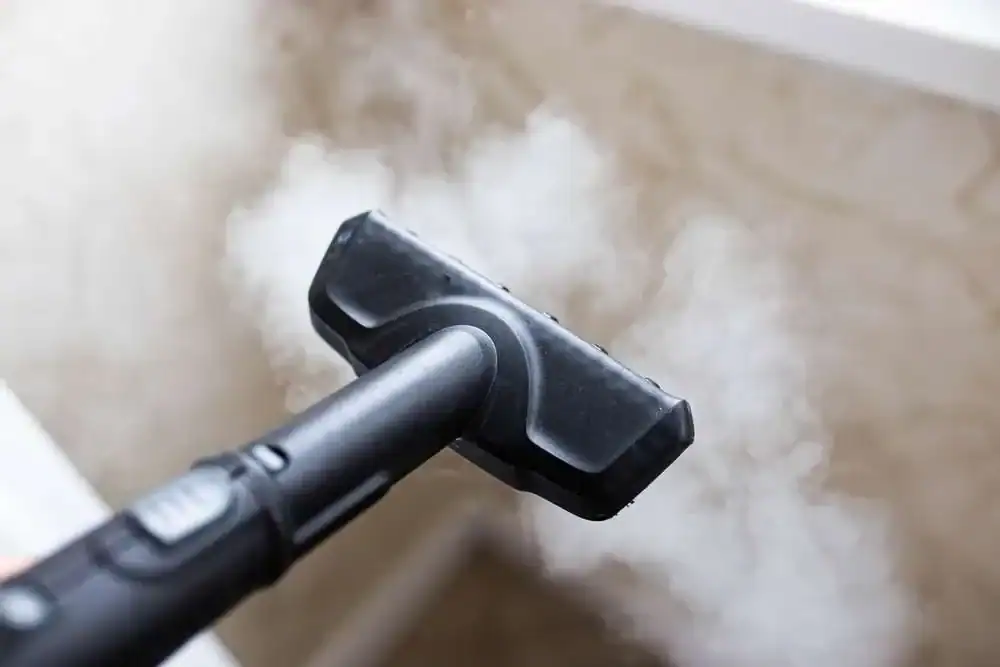
La limpieza a vapor funciona entregando vapor de alta entalpía a temperaturas superiores a 300°F para disrupt los enlaces moleculares de la suciedad. Una fracción de sequedad de al menos 0,95 asegura la máxima transferencia de energía sin sobresaturación, mientras que la succión de alta presión elimina inmediatamente los contaminantes y la humedad sueltos para prevenir el crecimiento de moho.
| Parámetro de Limpieza | Especificación Comercial | Impacto Técnico |
|---|---|---|
| Temperatura de la Caldera | 150 °C+ (300 °F) | Proporciona calor latente para romper las uniones entre el suelo y la superficie. |
| Sequedad del vapor | ≥0,95 (EN 285) | Limita la humedad a ≤5% para evitar la saturación del sustrato. |
| Presión del sistema | 75 – 100+ PSI | Fuerza el vapor a penetrar en los poros de la lechada y las grietas microscópicas. |
| Integración de aspiración | Control de 4 niveles | Captura el suelo y el condensado para detener el crecimiento microbiano. |
Dinámica térmica y estándares de sequedad del vapor
Las calderas comerciales que operan a 300°F proporcionan el calor latente necesario para romper los enlaces químicos entre los suelos y las superficies. Esta alta energía térmica desnaturaliza las proteínas y licúa las grasas que limpieza estándar los métodos no pueden afectar. Utilizar equipos que cumplan con la norma EN 285 garantiza una fracción de sequedad del vapor de 0,95 o superior. Esto significa que el vapor contiene menos del 51% de agua líquida en masa, evitando las “cargas húmedas” que provocan charcos y daños en pisos sensibles.
El control preciso del sobrecalentamiento limita las temperaturas a no más de 25°C por encima de los niveles de saturación locales. Esta calibración técnica asegura que el vapor se condense de manera eficiente en el momento en que contacta con la superficie más fría, liberando su totalidad de energía en los contaminantes. Mantener la regulación de temperatura dentro de un margen estricto de 3°C en el cabezal de vapor produce un comportamiento constante de cambio de fase para resultados de limpieza predecibles y de alta calidad en grandes superficies.
Sinergia entre la entrega de presión y la extracción por vacío
Las unidades de limpieza profesionales mantienen presiones de trabajo entre 75 y 100 PSI para penetrar materiales porosos como el mortero de azulejos. Esta fuerza mecánica introduce el vapor a alta temperatura en rincones profundos donde residen bacterias y biopelículas. Sin la presión suficiente, el vapor permanece en la superficie y no logra desprender las partículas incrustadas que provocan decoloración y olores a largo plazo.
Sistemas de aspiración integrados, como los de las unidades industriales de vapor y aspiradora, utilizan un control de succión multinivel para capturar condensado y suciedad inmediatamente después de aplicar el vapor. Esta extracción rápida reduce la humedad superficial a un estado ligeramente húmedo en segundos. Al eliminar el agua y los contaminantes desprendidos casi simultáneamente, el proceso elimina el riesgo de eflorescencia en el mortero e impide el crecimiento microbiano asociado a ambientes húmedos. Los operadores pueden ajustar el volumen de vapor y la potencia de succión para equilibrar la penetración profunda con los requisitos específicos de secado del sustrato.
El Debate “Fregona vs. Aspiradora”: Eliminación de Agua Sucia
Las fregonas de vapor pasivas dependen de paños de microfibra para absorber la suciedad desprendida, lo que eventualmente genera la redeposición del suelo una vez que la tela se satura. En cambio, los sistemas de vapor-aspiración utilizan succión —normalmente entre 10 y 25 kPa— para extraer físicamente el agua sucia y los aceites emulsionados hacia un tanque de recuperación sellado, evitando la acumulación de residuos en las juntas del mortero.
| Mecanismo de limpieza | Fregona de vapor pasiva | Sistema de vapor-aspiración |
|---|---|---|
| Método de eliminación de suciedad | Absorción con paño de microfibra | Extracción por succión motorizada |
| Almacenamiento de contaminantes | Retenido en fibras textiles | Tanque de recuperación sellado |
| Rendimiento de aspiración | 0 kPa (Sin succión) | 10 – 25 kPa |
Suspensión del suelo y saturación de la almohadilla de microfibra
Las fregonas de vapor tradicionales utilizan energía térmica que alcanza temperaturas de al menos 100 °C en la boquilla para emulsionar la grasa y romper la adherencia del suelo. Estas unidades dependen exclusivamente de la capacidad de absorción de una almohadilla textil para levantar la lechada resultante de la superficie del suelo. Dado que una almohadilla de microfibra tiene una capacidad finita para retener condensados y partículas, alcanza rápidamente un punto de saturación durante el funcionamiento.
Una almohadilla saturada pierde su capacidad para atrapar contaminantes y comienza a esparcir una fina capa de agua contaminada sobre el azulejo. Esta mecánica de redeposición del suelo genera problemas significativos para las superficies porosas. Sin una fase de succión dedicada, la lechada líquida suele asentarse en los poros del rejuntado cementicio o en las irregularidades texturadas a medida que el suelo se seca, lo que provoca decoloración y acumulación a largo plazo.
Métricas de extracción por vacío y rendimiento de recuperación de fluidos
Las unidades de vapor con vacío incorporan motores de alta potencia, a menudo en configuraciones de 2000 W, para generar la presión de vacío necesaria para una recuperación efectiva de fluidos. Estos sistemas producen más de 24 kPa de potencia de succión para lift emulsified oils and dirty water immediately after the steam application. This physical extraction ensures that the soil moves into a sealed tank rather than remaining on the floor surface.
Advanced recovery systems, such as the Tineco Floor One S5 Steam, automate the maintenance of the cleaning hardware through self-cleaning cycles for brushes and internal tubing. This process prevents microbial growth and ensures the system maintains peak suction performance. Removing the moisture rapidly through vacuum-assisted recovery minimizes the dwell time of dirty water on the floor.
Moderno cleaning standards for 2026 emphasize vacuum extraction to eliminate the risk of efflorescence in tile installations. By pulling the liquid waste from the surface, these units prevent dissolved salts and minerals from crystallizing within the grout joints. This approach effectively breaks the cycle of re-soiling that occurs with manual mopping or passive steam systems.
Caldera vs. Calentamiento Instantáneo: Diferencias de Presión
Traditional boilers maintain fixed pressure levels within a storage vessel, categorized by ASME as low-pressure at 15 psi or less. Flash heating generates steam through rapid pressure drops, where condensate at 145 psig can expand instantly, providing high kinetic energy for cleaning with lower stored-energy risks.
Stored Energy in Pressurized Boiler Vessels
ASME classifies steam boilers as low-pressure systems when they operate at or below 15 psi (1.0 bar gauge). These systems typically maintain water temperatures at or below 121 °C. Industrial high-pressure boilers operate in a much higher range, typically between 15 psi and 1500 psi, while utility drum boilers can exceed 2800 psi. At the supercritical point of 3200 psi and 705 °F, water and steam merge into a single phase, requiring specialized once-through designs to handle the transition.
Commercial units like the Miura LX series manage large volumes of stored energy by using safety valves set to lift at 90% of the maximum allowable working pressure. For instance, a model rated for 300 psi will trigger its relief valve at 270 psi. Because these vessels hold significant water volume at high saturation temperatures—such as 353 °C at 2500 psi—the mechanical integrity of the vessel is critical. The heavy-duty construction serves as the primary safeguard against the potential for a catastrophic energy release.
Kinetic Expansion in Flash Heating Systems
Flash steam generation utilizes pressure differentials rather than static vessel pressure. When high-pressure condensate or heated water enters a lower pressure zone, a portion of the liquid mass instantly transforms into steam. Discharging 145 psig liquid into an atmospheric environment causes approximately 16.1% of the water mass to flash. This process happens because the saturation temperature at the lower pressure is significantly lower than the incoming liquid temperature.
The transition from liquid to gas creates a massive jump in specific volume. Water at 100 °C occupies 0.00104 m³/kg, but as atmospheric steam, it expands to 1.67 m³/kg. This rapid volumetric change generates powerful kinetic energy, producing a sweeping or suction effect highly effective for cleaning industrial surfaces or grout. Copper-coil flash boilers take advantage of this physics by reaching pressures of 107 psi and temperatures of 255 °C with a very small water inventory. By reducing the volume of pressurized water, these systems minimize explosive potential while delivering high-velocity steam on demand.
Aspiradoras Domésticas Personalizadas OEM/ODM Fabricadas para su Mercado

Velocidad de Sanitización: Requisitos de Tiempo de Contacto
Effective sanitization depends on maintaining specific surface temperatures for set durations. While gravity-displacement systems require 30 minutes at 121°C, high-pressure steam-suction equipment achieves equivalent results in 3 to 4 minutes by operating at temperatures between 132°C and 135°C, effectively neutralizing resistant pathogens in porous grout.
Microbial Kill Kinetics and D-Value Correlations
Validated pharmaceutical models establish the D-value for Geobacillus stearothermophilus at 121.1°C between 1.5 and 3.0 minutes. This measurement defines the time required at a specific temperature to achieve a 1-log (90%) reduction in the pathogen population. At a sustained temperature of 121°C, the microbial bioburden typically decreases by one order of magnitude every 2 minutes.
Reaching a sterility assurance level (SAL) of 10⁻⁴ from a standard starting load necessitates approximately 20 minutes of exposure at 121°C. Increasing the steam temperature accelerates the microbial kill rate significantly. This thermal acceleration provides substantial time savings during professional floor and grout cleaning, as higher temperatures reduce the necessary dwell time to neutralize resistant organisms.
Thermal Benchmarks for Healthcare and Steam-In-Place Systems
ANSI/AAMI ST79 standards define a minimum dwell time of 4 minutes at 132°C for dynamic air-removal cycles. High-performance steam equipment operating at 135°C achieves validated lethality within a 3-minute exposure window. These benchmarks ensure that even wrapped porous loads receive sufficient heat penetration to neutralize resistant pathogens.
Steam-In-Place (SIP) protocols for industrial piping and complex geometries often require 5 to 20 minutes to account for potential cold spots within the system. Similarly, healthcare standards for gravity-displacement cycles utilize 30-minute exposure at 121°C for deep heat penetration into porous materials. Modern steam-suction systems must maintain these verified dwell times on the target surface to achieve true sanitization in commercial environments.
Recuperación con Aspiración: Pisos Secos Instantáneamente
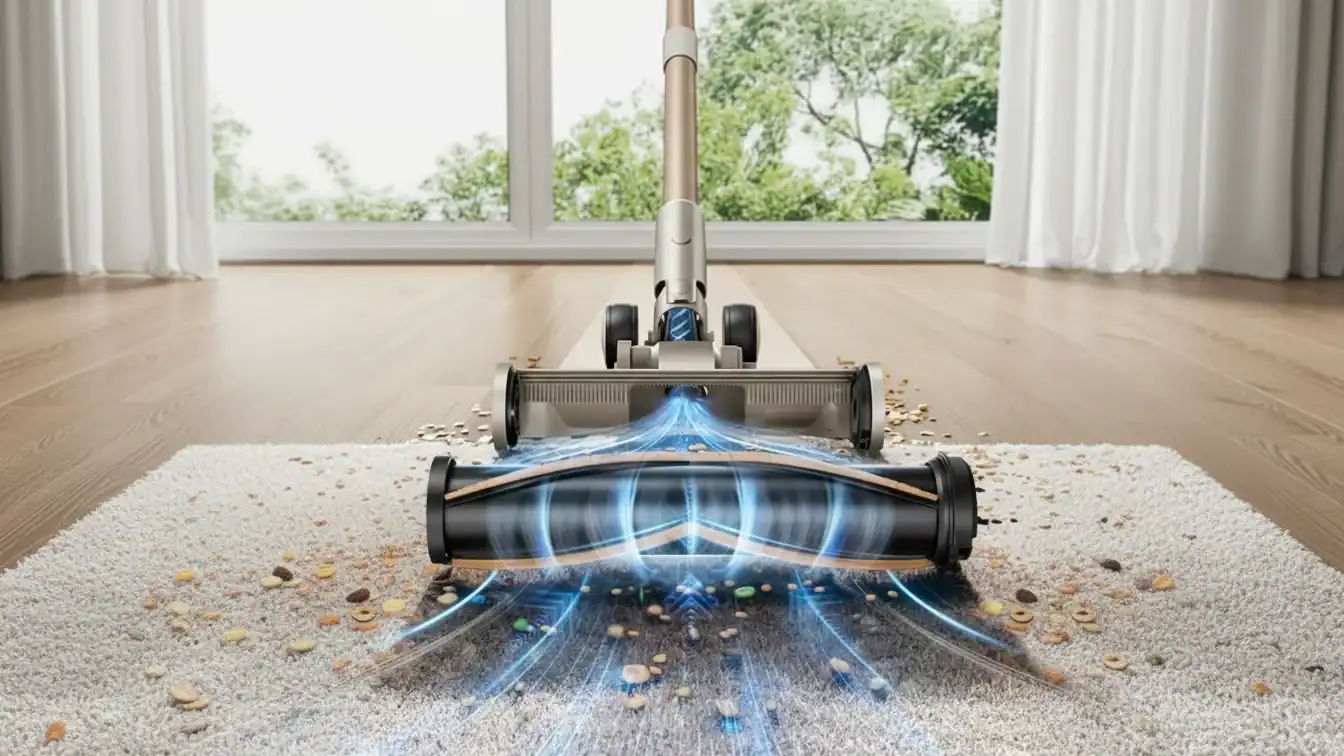
Integrated vacuum recovery uses high depression (suction pressure) and airflow to capture moisture the moment steam condenses. Systems typically operate at 2100 mm H₂O suction power and use 1200 W vacuum motors to remove over 90% of water, leaving a thin film that evaporates in seconds rather than minutes.
Mechanics of Simultaneous Steam and Suction
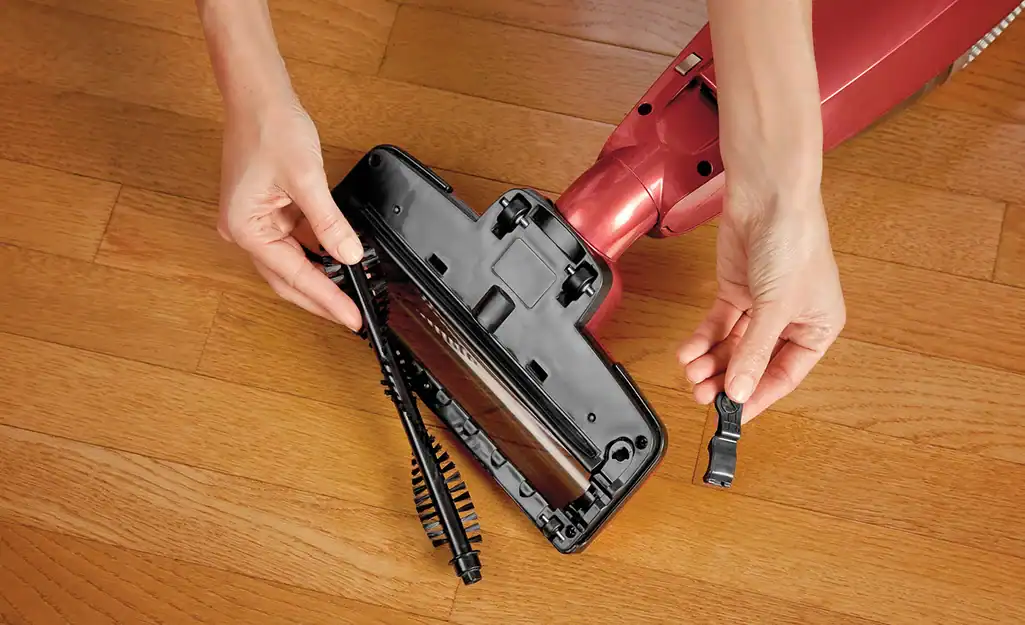
The cleaning head applies steam at temperatures reaching 184°C to rapidly loosen surface contaminants. A trailing vacuum port captures the resulting condensate immediately. This extraction prevents dirty water from settling into porous surfaces like grout lines or wood grain, which reduces the risk of moisture-related damage over time.
Localized vacuum zones minimize the spread of moisture to ensure the machine only affects the specific area under the nozzle. Active suction avoids the “mop effect,” a common issue where manual cleaning redistributes dirt across the floor surface instead of removing it from the environment.
Technical Performance and Recovery Capacity
Professional units like the Steam Hero utilize 1200 W vacuum motors to generate 95 m³/h (56 CFM) airflow and 2100 mm H₂O depression for deep water removal. These specifications allow the equipment to pull moisture from deep within textures or crevices. Recovery tanks are sized for commercial duty, ranging from 1.5 L (0.4 gal) in compact models to 8 L (2.2 gal) in heavy-duty industrial systems.
Internal sistemas de filtración often use Venturi water filters to scrub exhaust air of fine particulates. This engineering approach ensures that moisture and dust do not re-enter the environment during operation. Furthermore, boilers constructed from AISI 304 acero inoxidable support high-pressure outputs up to 10 bar (145 psi), which facilitates the rapid expansion and subsequent extraction of steam vapor during the cleaning cycle.

Reflexiones finales
Choosing a steam-vacuum system over a traditional mop or a basic steam cleaner changes how professional environments handle deep cleaning. These machines combine high-temperature vapor with mechanical suction to pull contaminants out of porous surfaces like grout and textured tile. Instead of pushing dirt around or saturating floors with excess water, the integrated engine captures soil and moisture in a single pass. This technical approach addresses the root causes of biofilm buildup and prevents the long-term surface degradation caused by leftover residue.
The shift toward integrated suction and precise thermal control sets a high standard for facility hygiene and maintenance. By reducing drying times from hours to seconds and meeting strict sanitization benchmarks, these units help operators maintain high-traffic areas without the risks of mold or slip-and-fall accidents. Using equipment that balances boiler pressure with vacuum recovery ensures that surfaces remain dry and sanitized, protecting the structural integrity of flooring while streamlining daily cleaning workflows.
Preguntas frecuentes
Can the vacuum and steam functions run simultaneously?
Yes, steam-suction units use integrated cycles that allow both functions to operate at the same time. The system delivers steam to loosen debris while a blower or compressor immediately evacuates the vapor and moisture in a continuous workflow.
Does the unit use a pressurized boiler or a gravity-fed heater?
Most professional-grade units employ pressurized boilers rather than gravity-fed systems. These boilers utilize steam jet ejectors to maintain compression levels between 5″ Hg abs. and 3 mm Hg abs., ensuring consistent pressure for deep cleaning.
What is the typical drying time for surfaces after cleaning?
Surfaces generally dry within 45 minutes when using vacuum recovery. This is a significant improvement over the four hours required by conventional cleaning methods, as the suction removes residual moisture by optimizing conditions above the triple point of water.
 English
 Español
 Français
 Deutsch
 Português do Brasil
 Русский
 한국어
 日本語
 العربية